
Proyecto real
Automatización industrial 01 / 2026
RV-510Inspección de perforaciones en seis pistas
Control de calidad en línea instalado en una impresora OMET de seis cuerpos, a la salida del troquel rotativo. Su arquitectura autónoma permite adaptarlo a otras líneas de impresión equivalentes.
Explorar el caso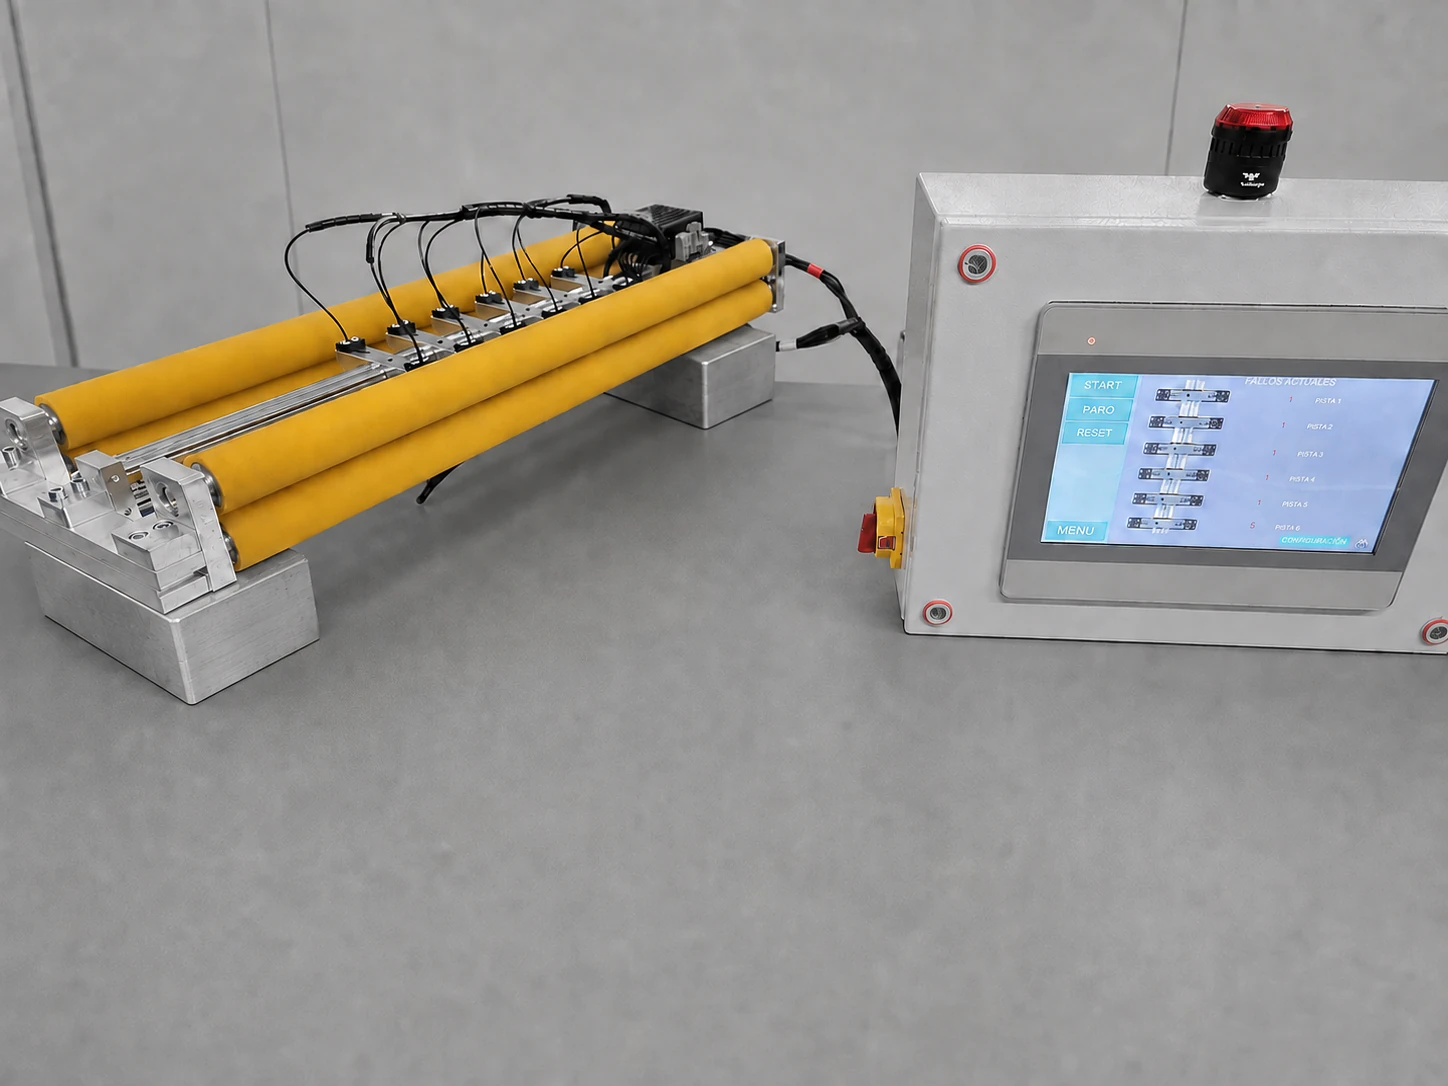
El proyecto en un vistazo.
- El problema
- Las perforaciones defectuosas se detectaban tarde. La línea necesitaba localizar la incidencia antes de dividir la bobina.
- La intervención
- Diseño mecánico y eléctrico, control PLC/HMI, montaje e integración de seis pistas de inspección. El mecanizado se externalizó.
- El resultado observado
- Detección de los defectos provocados en las pruebas, aviso e historial por bobina y pista, sin detener la línea. No equivale a una garantía estadística de detección.
El problema
Un defecto milimétrico con consecuencias aguas abajo.
Un troquel rotativo genera pequeñas perforaciones circulares que después actúan como referencia en equipos automáticos de dispensación o validación. Si el corte queda incompleto o la pieza no se desprende, la referencia desaparece y el equipo final puede bloquearse.
La velocidad de la línea hacía inviable una inspección visual fiable. Revisar posteriormente todas las bobinas permitía recuperar material, pero no era escalable: el defecto debía detectarse en origen y sin interferir con la máquina principal.
Desarrollo


De la necesidad al equipo
Desarrollo completo, desde la definición funcional.
El principio de detección se había validado previamente en una bobinadora para revisar unidades individuales. El RV-510 llevó ese conocimiento a la salida del troquel y lo amplió a seis pistas simultáneas.
El alcance incluyó diseño mecánico y eléctrico, selección de componentes, programación del PLC y la HMI, coordinación del mecanizado externo, montaje, integración y pruebas en máquina.
La unidad documentada se configuró para dos líneas OMET compatibles. La misma arquitectura puede adaptarse a otras impresoras con troquel rotativo mediante las modificaciones de integración correspondientes.
La comparación permite seguir el paso del modelo mecánico a las piezas de aluminio y al conjunto regulable ya montado. La cubierta del modelo CAD no se presenta como elemento fabricado.
- Integración de control
- Funcionamiento autónomo
- Instalación
- 4 tornillos + alimentación
- Adaptabilidad
- Líneas con troquel rotativo
Arquitectura
Un cabezal regulable. Seis canales independientes.
Cuatro rodillos pasivos guían la banda. Sobre cuatro barras se distribuyen seis soportes regulables que alinean las barreras de fibra óptica con la trayectoria de cada perforación.


El control utiliza un Siemens S7-1214C, HMI y una baliza acústica y luminosa. El armario integra los amplificadores de fibra y los elementos de mando. Funciona sin depender de señales del control original de la impresora.
Lógica de control
Detección temporal adaptativa
La distancia es constante. El tiempo, no.
Durante el arranque y la parada cambia el intervalo entre perforaciones. El control actualiza su referencia con cada lectura válida para acompañar esas rampas sin confundirlas con un defecto.
- 01
Detectar
Cada barrera registra el paso de las perforaciones de su pista.
- 02
Medir
El PLC calcula el intervalo entre detecciones consecutivas.
- 03
Adaptar
La referencia temporal acompaña las rampas de velocidad.
- 04
Registrar
Una ausencia genera un evento asociado a bobina y pista.
Principio funcional mostrado. Parámetros, tolerancias y lógica detallada reservados.
Prueba en máquina
Defecto provocado. Respuesta real.
El vídeo muestra la banda en producción, la ocultación deliberada de una perforación y la respuesta del sistema en la baliza, la HMI y el registro.
Los ensayos incluyeron las seis pistas, fallos simultáneos, varias ausencias consecutivas y rampas de aceleración y deceleración. Los defectos introducidos fueron detectados y se comprobó la respuesta de la baliza, la pantalla y el registro. Esta evidencia describe las pruebas realizadas; no expresa una garantía estadística de detección.
Interfaz y datos
Del aviso inmediato a la trazabilidad.
Ante una incidencia, el RV-510 señala la pista, incrementa el contador y conserva el evento con la identificación de bobina y la fecha y hora. Calidad puede exportar el historial en CSV por USB.


RV-510 inspecciona y registra, pero no detiene la OMET. Una parada directa podía afectar al proceso. La incidencia activa temporalmente la baliza, identifica la pista en la HMI y guarda el evento con bobina, fecha y hora. Calidad puede localizar, tras el corte, las bobinas individuales correspondientes a las pistas señaladas.
La interfaz y la introducción de datos se ajustaron para simplificar su uso durante los cambios de bobina.
Resultado
Control en origen
Revisar lo señalado, no toda la producción.
El RV-510 desplazó el control desde la revisión posterior de bobinas individuales hasta el propio proceso productivo. Esto permitió identificar el defecto por bobina y pista y concentrar la revisión únicamente en el material señalado.
Tras la validación, el equipo quedó incorporado al flujo habitual de los trabajos que requieren este control.
- 01Diseño de maquinaria
- 02Integración y retrofit
- 03Sensórica por fibra óptica
- 04Programación PLC
- 05Diseño HMI
- 06Trazabilidad de calidad
Artículos
Artículos relacionados
Las decisiones detrás de esta solución, explicadas con más detalle.
Antes de diseñar, miro qué tengo a mano
Cómo abordo un problema industrial cuando la misma persona lo analiza, lo diseña, lo fabrica, lo cablea y lo deja funcionando. Y por qué muchas veces la mejor solución no es la más espectacular.
Leer el artículoCómo se diseña un control que no deja pasar el defecto
Detectar el fallo es la parte fácil. Lo difícil es decidir qué hace el sistema cuando lo encuentra, y no equivocarse con eso.
Leer el artículoTu siguiente paso
¿Tienes un problema parecido?
Podemos estudiar una solución adaptada a tu máquina o proceso.