
El reto
Codificar y personalizar tickets RFID en bobina, reducir las esperas y ampliar los formatos manteniendo el control del producto.
Máquinas especiales · Mejora de procesos
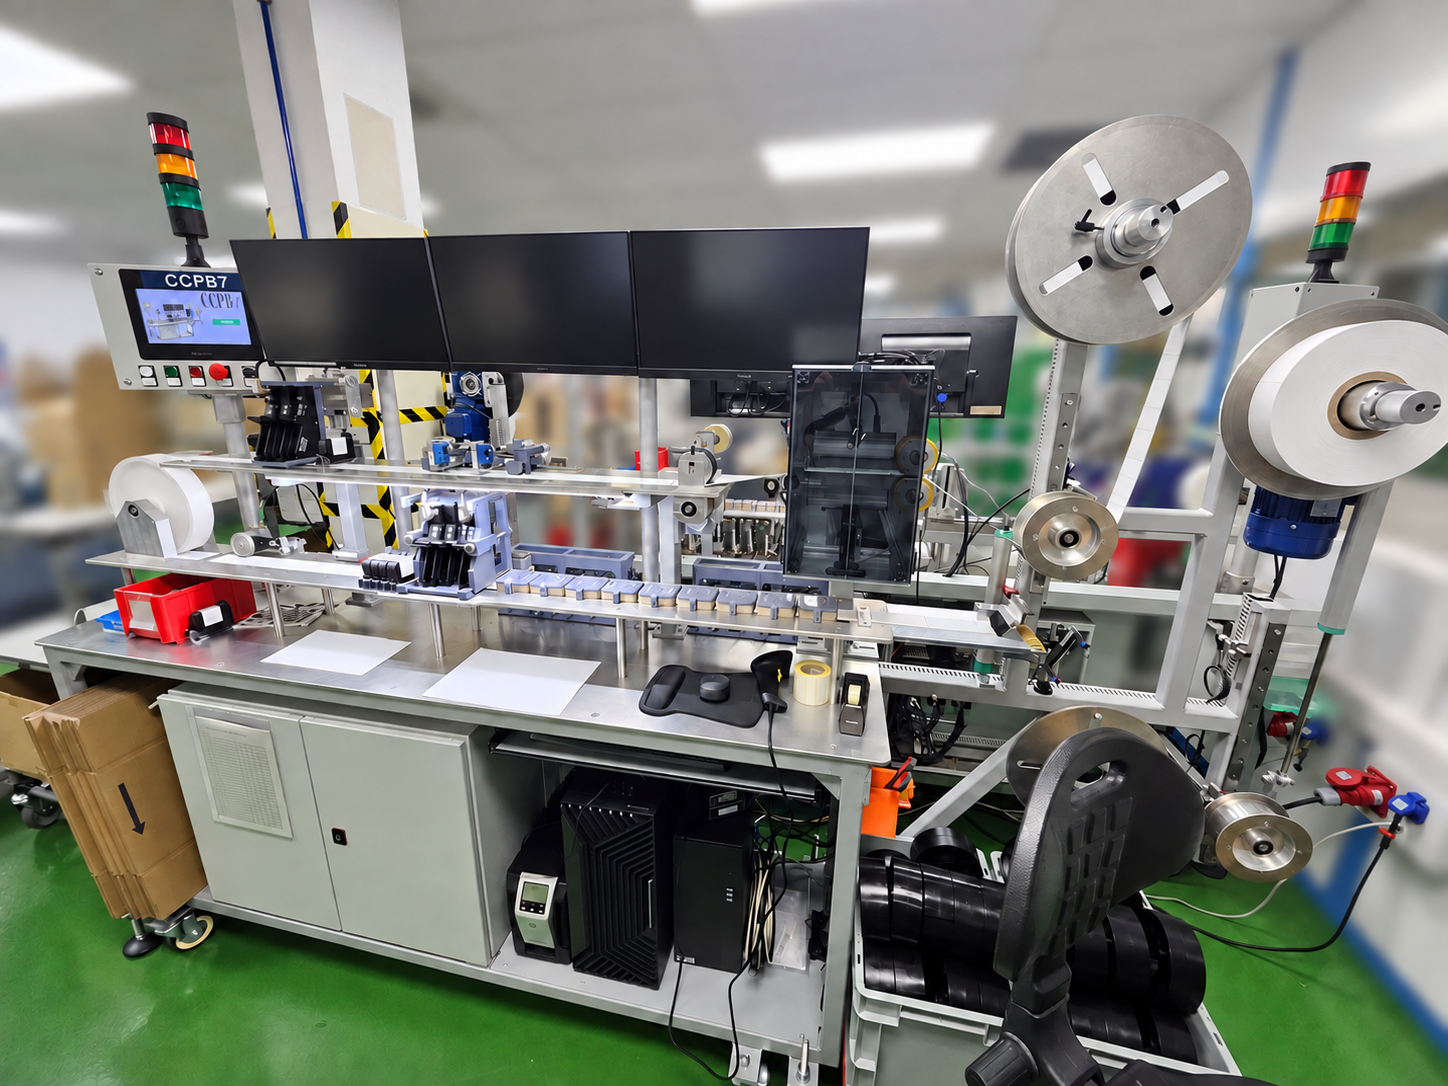
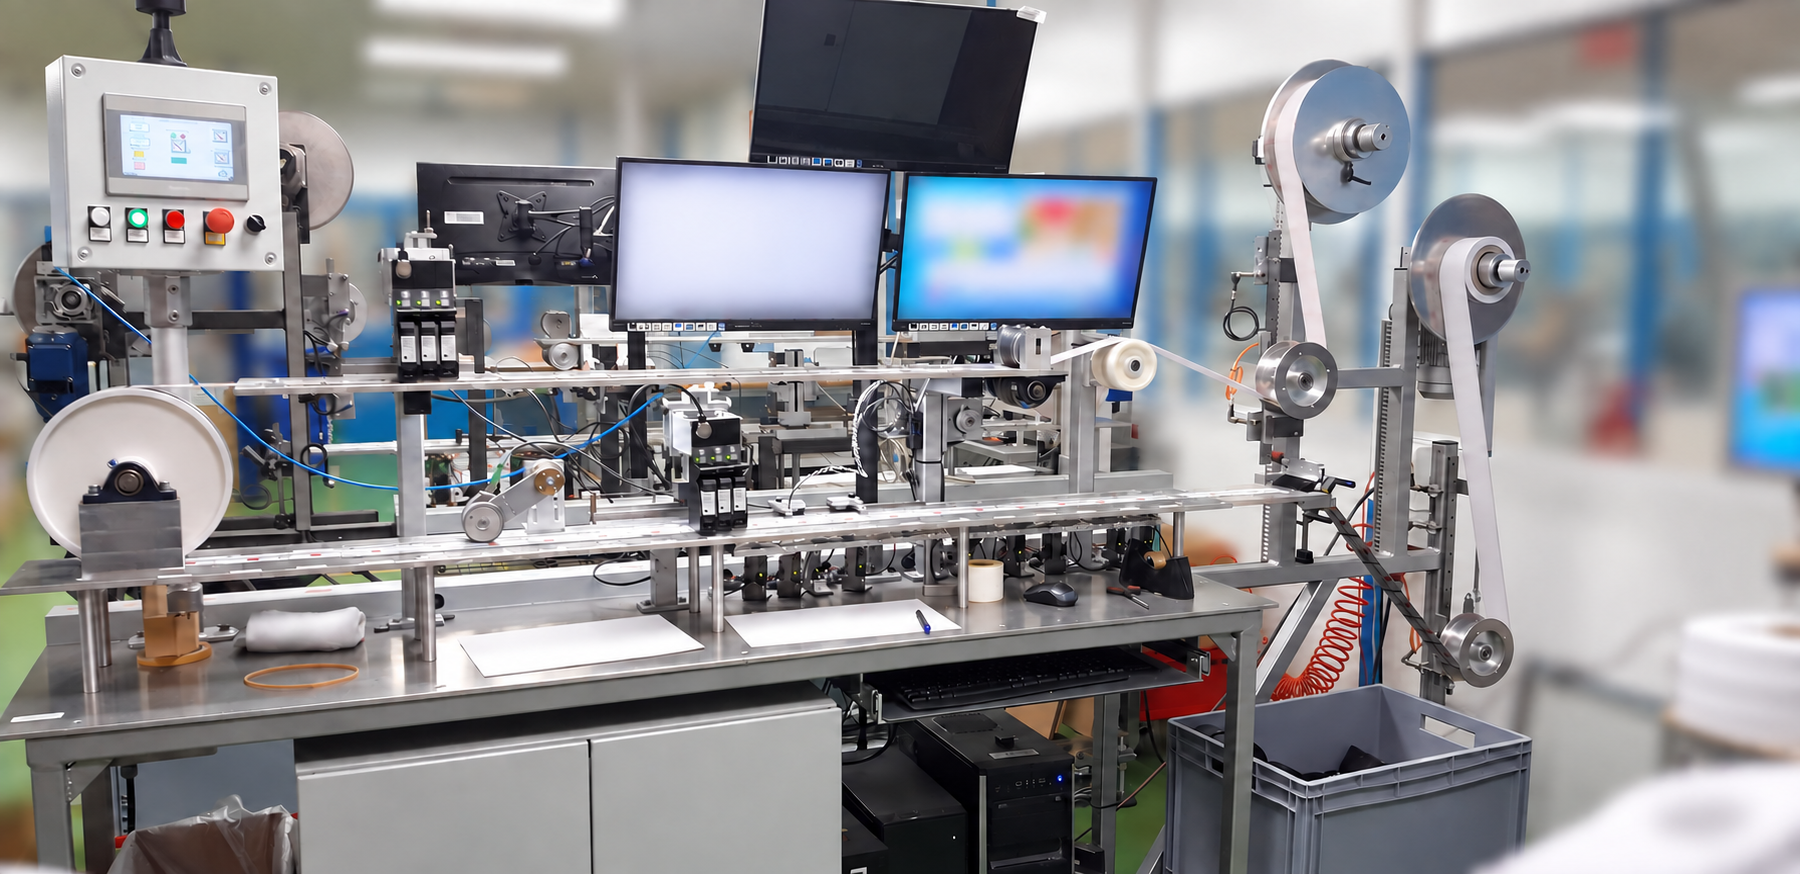
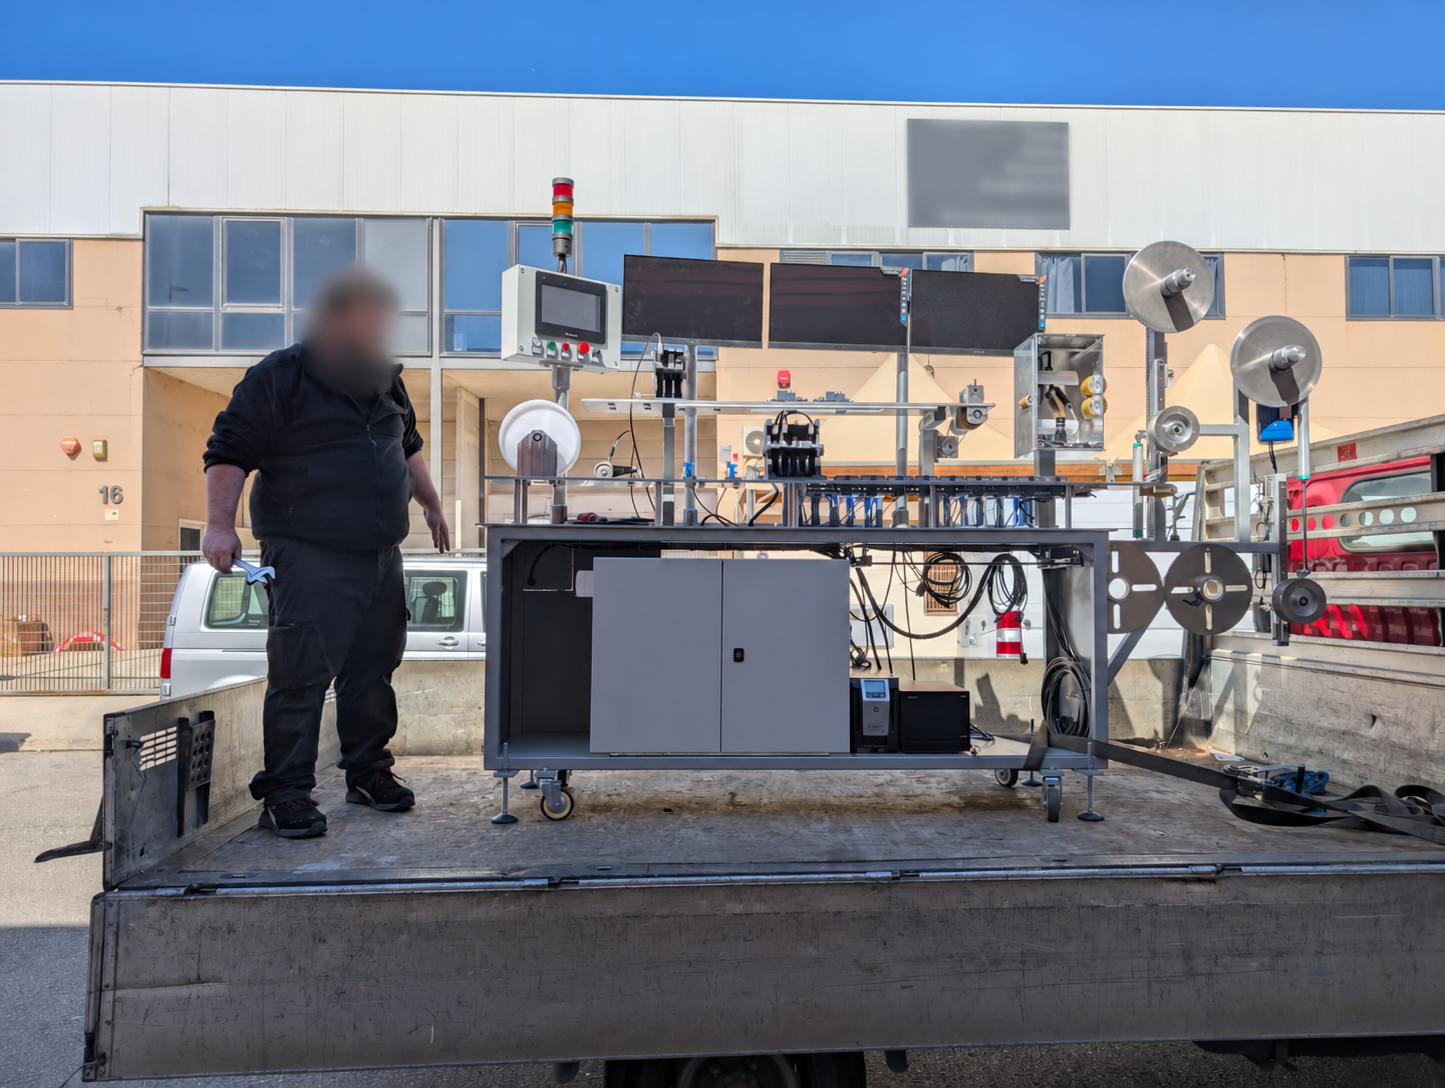
Codificación RFID, personalización mediante cabezales de impresión inkjet por ambas caras, inspección por visión y rebobinado. Una máquina completamente eléctrica que reúne la experiencia acumulada en la serie CCPB2, CCPB3, CCPB4, CCPB5, CCPB6 y CCPB7 y sus mejoras en producción.
Recorrer el proyecto ↓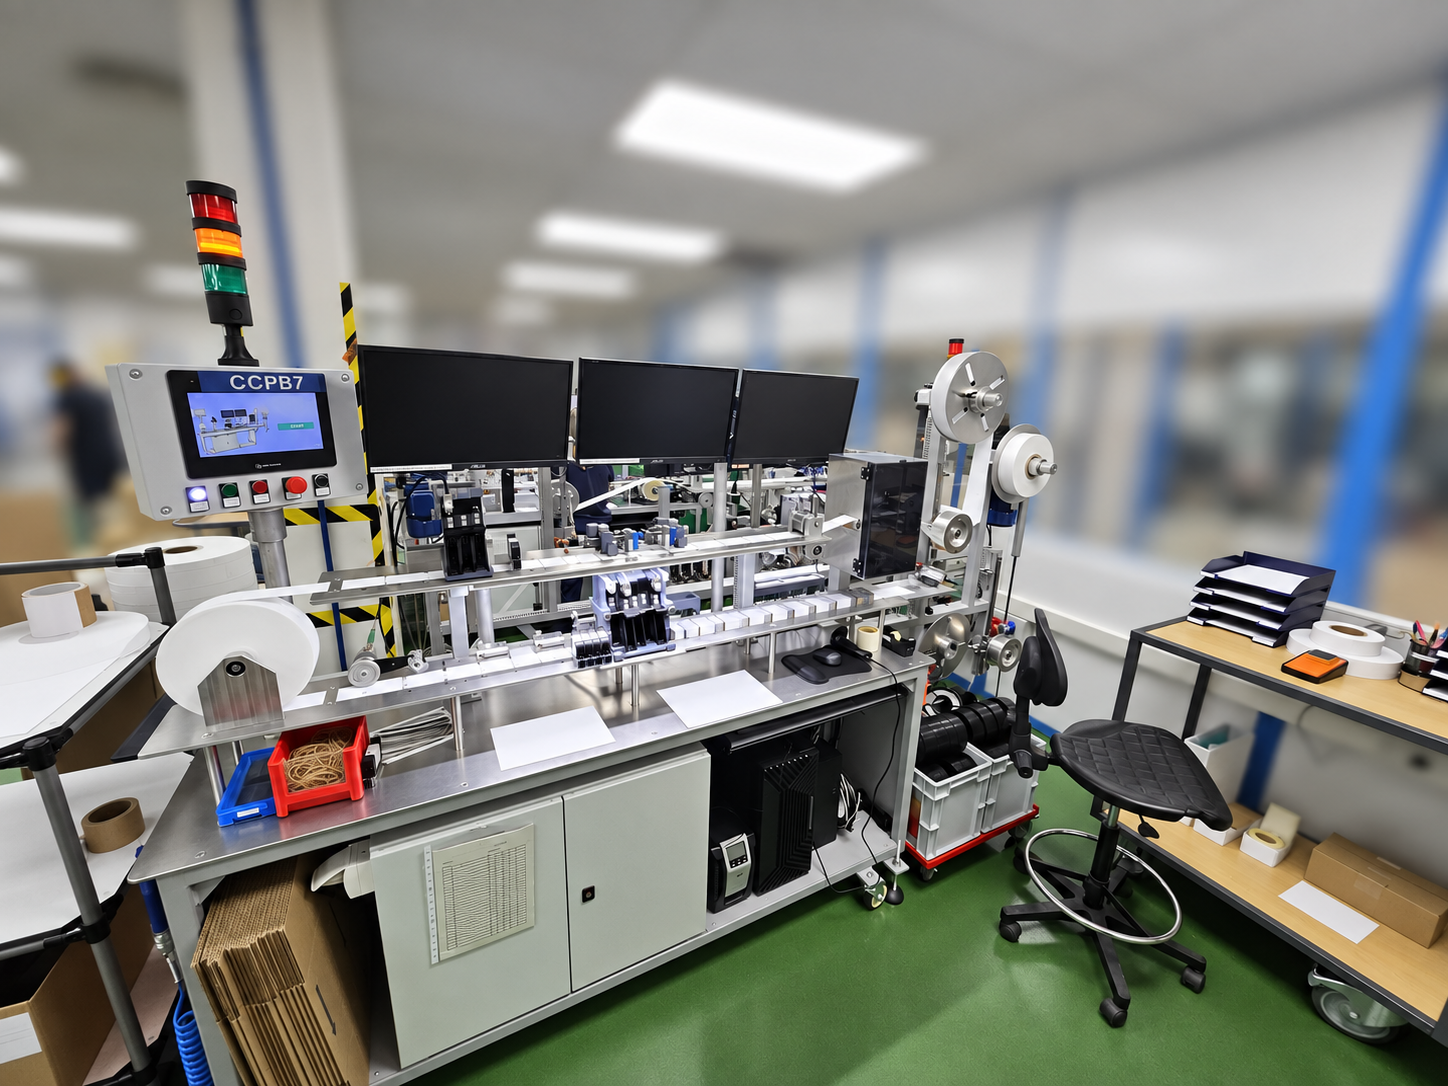
Seis máquinas. Una evolución continua.
Los reintentos de codificación prolongaban el ciclo.
Diez estaciones trabajando simultáneamente.
Por máquina, en un turno de ocho horas.
Controlar el producto al aumentar el ritmo.
Bobinas de 1.000 tickets · producción por máquina en turnos de 8 horas.
Codificar y personalizar tickets RFID en bobina, reducir las esperas y ampliar los formatos manteniendo el control del producto.
Una máquina completa: mecánica, fabricación, electricidad, automatización e integración de codificación, impresión inkjet y visión.
Una serie desarrollada de CCPB2 a CCPB7: seis máquinas que reúnen experiencia de producción y permiten extender mejoras a los equipos existentes.
La familia CCPB nació para mejorar un proceso de codificación y personalización de tickets RFID que el cliente realizaba con un equipo lento, de disposición vertical. El desarrollo comprende las máquinas CCPB2, CCPB3, CCPB4, CCPB5, CCPB6 y CCPB7. En cada equipo se introdujeron mejoras conforme aparecían nuevos trabajos, formatos y exigencias de producción.
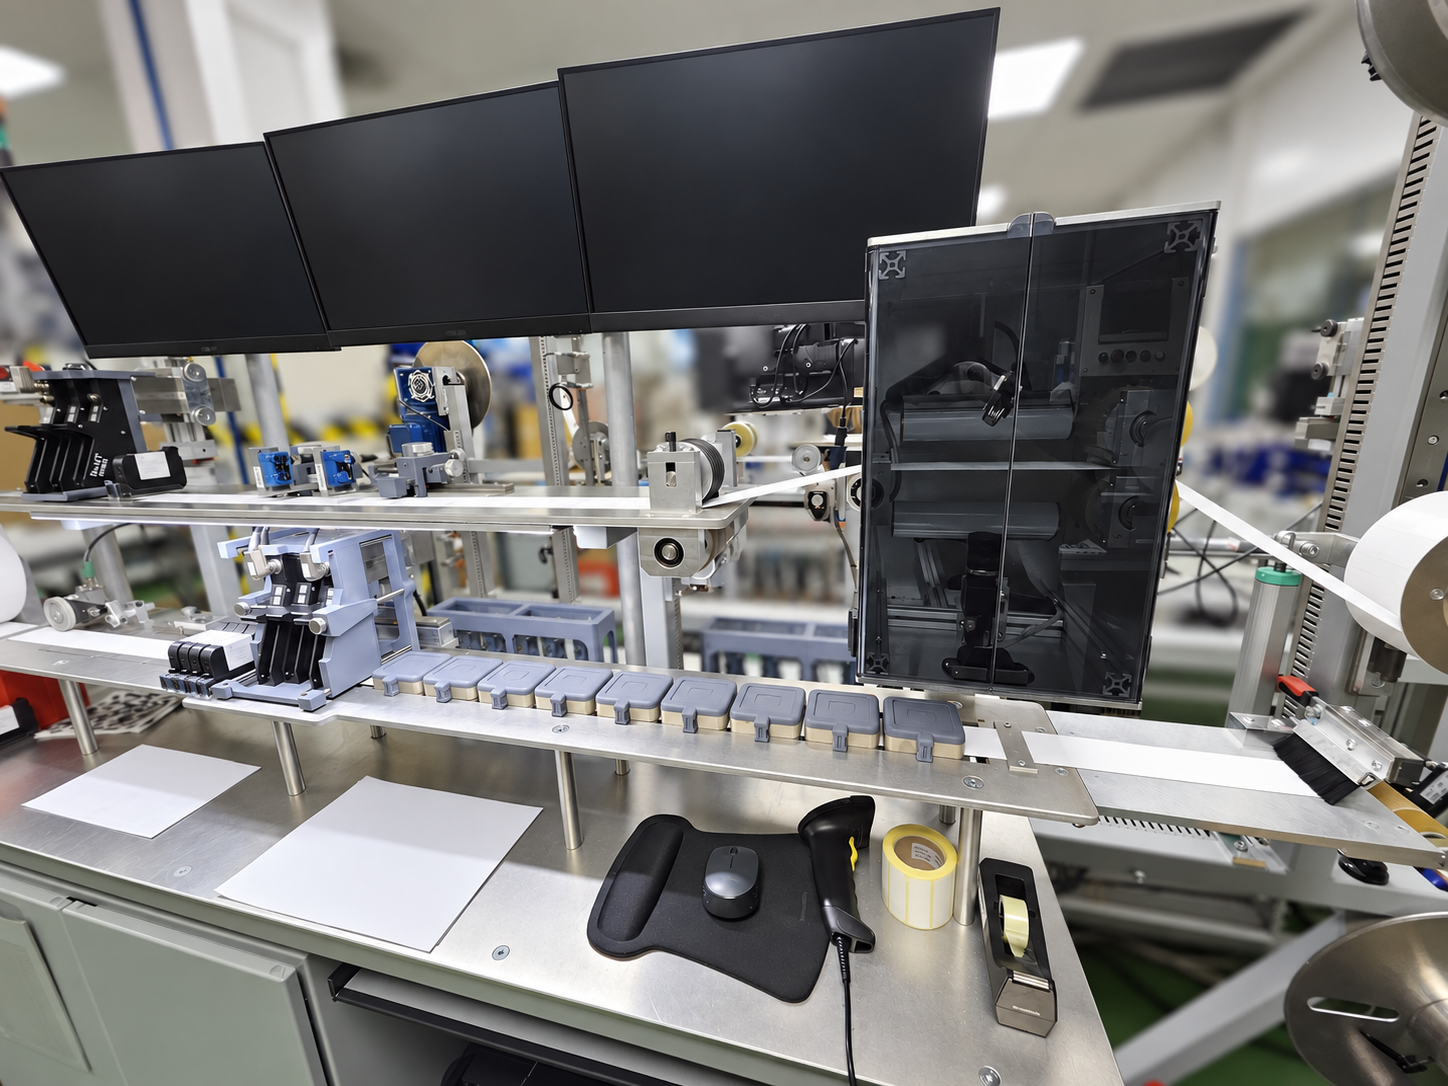
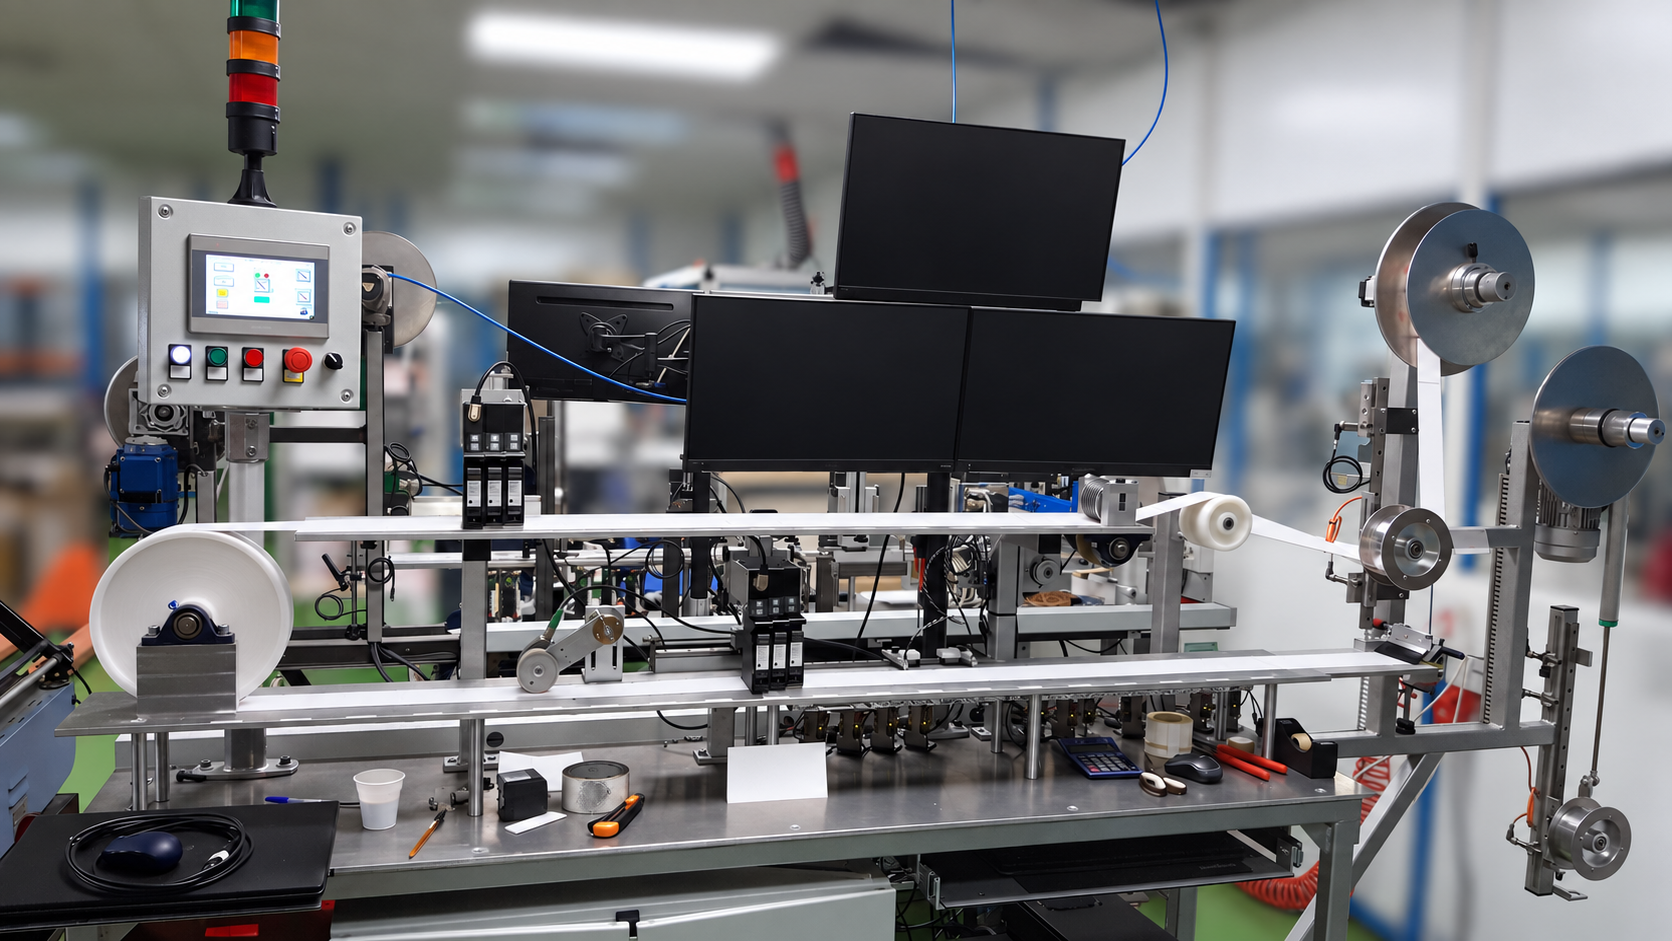
La CCPB7 reúne esa experiencia en una máquina completa. Además de alimentar, transportar y recoger la cinta, coordina la codificación RFID, la personalización por ambas caras y la inspección del producto. Cada una de estas operaciones plantea necesidades diferentes de posicionamiento, espera, movimiento y control.
El proyecto abarca el diseño mecánico, la construcción, la electricidad, la automatización y la integración de los sistemas. Su evolución combina mejoras de rendimiento con cambios que amplían los pedidos que puede realizar la máquina y facilitan el trabajo de los operarios.
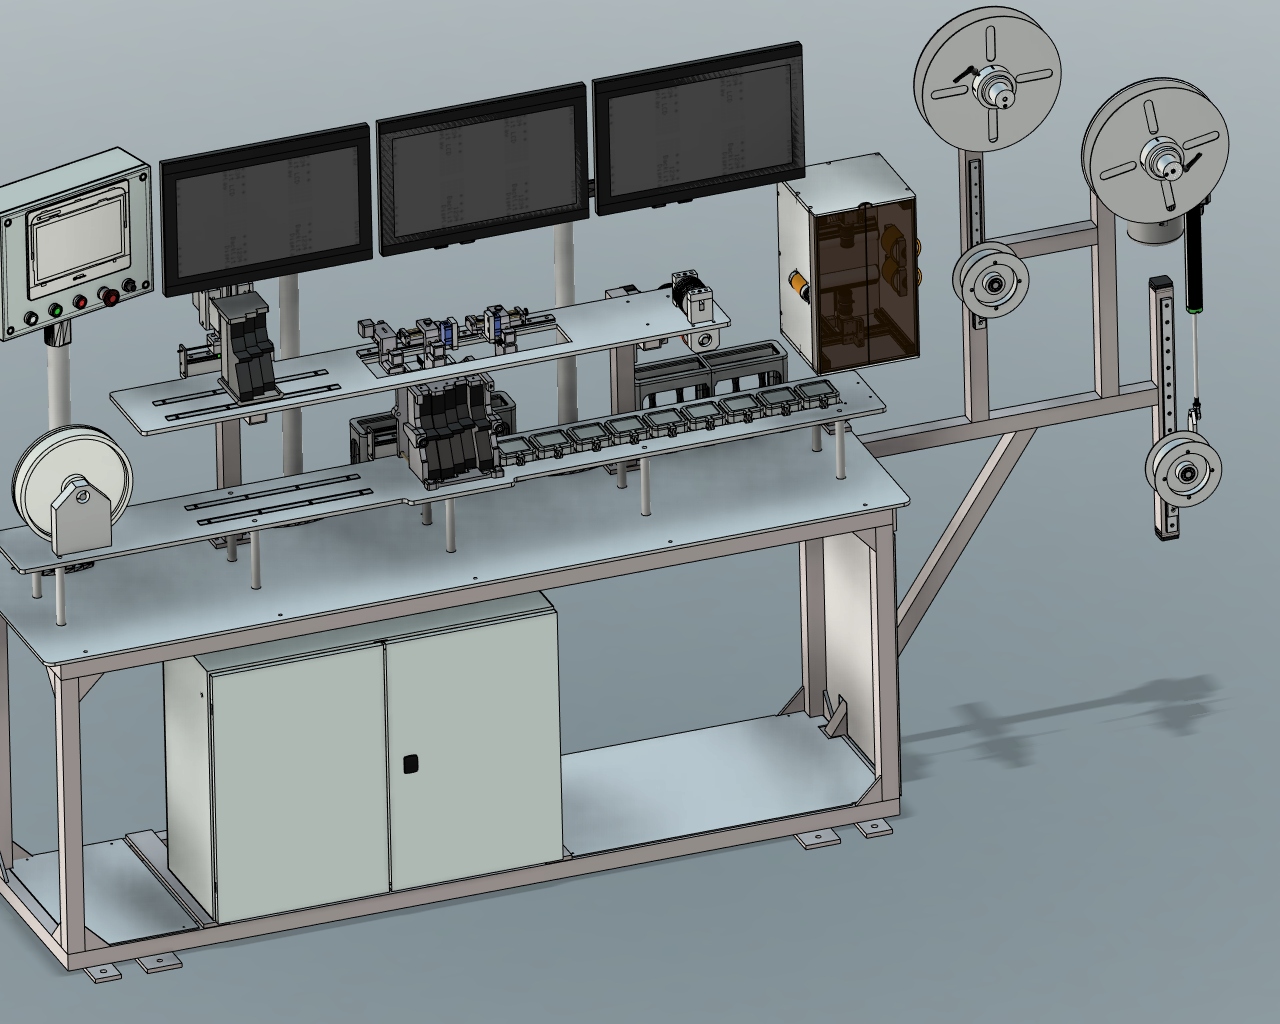
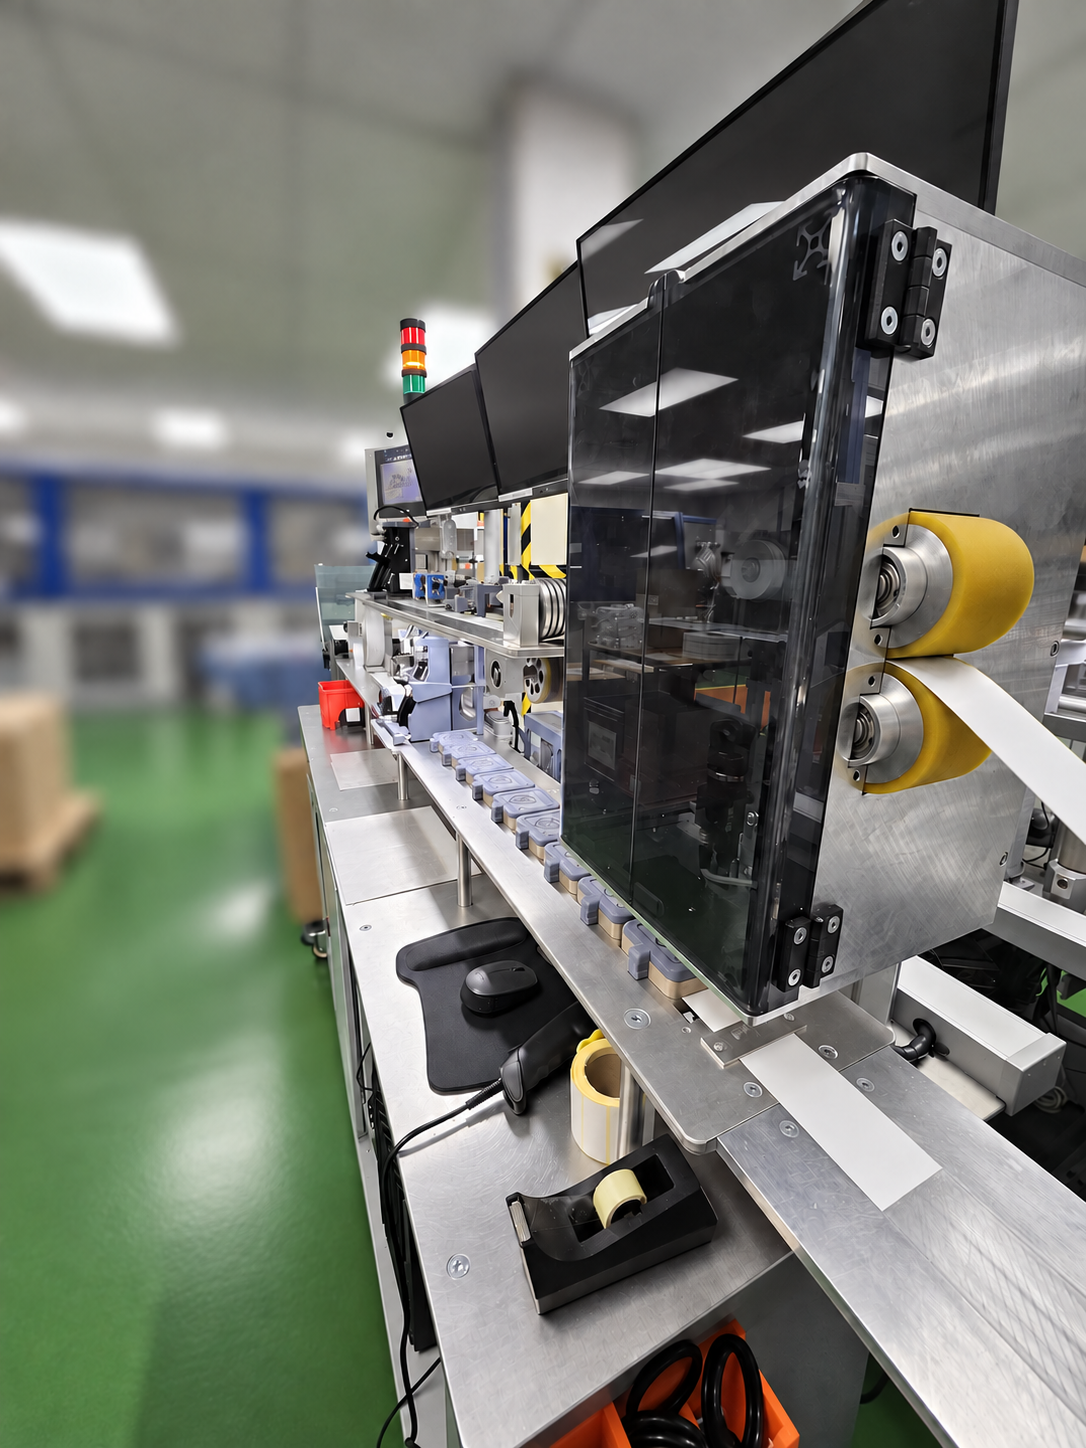
La cinta sale del desbobinador, pasa por la estación de codificación y llega al primer conjunto de cabezales de impresión inkjet. Una rueda de volteo permite presentar la otra cara ante el segundo conjunto. Después, el producto atraviesa la inspección por visión y vuelve a recogerse en bobina.
En producción habitual, el avance se realiza por grupos de diez tickets. La máquina espera hasta recibir la confirmación de que el grupo se ha codificado. Esa espera puede variar según el trabajo, porque el software de codificación también puede realizar validaciones con sistemas externos.
Los cabezales de impresión inkjet personalizan el ticket durante el movimiento de la cinta. La coordinación entre los momentos de espera, el avance y la impresión forma parte del funcionamiento del conjunto. Toda la máquina es eléctrica y trabaja sin necesidad de aire comprimido.
Explora la CCPB7
Gira el conjunto, ajusta los cabezales de impresión inkjet, abre las cajas y las puertas, y pon en marcha el recorrido.
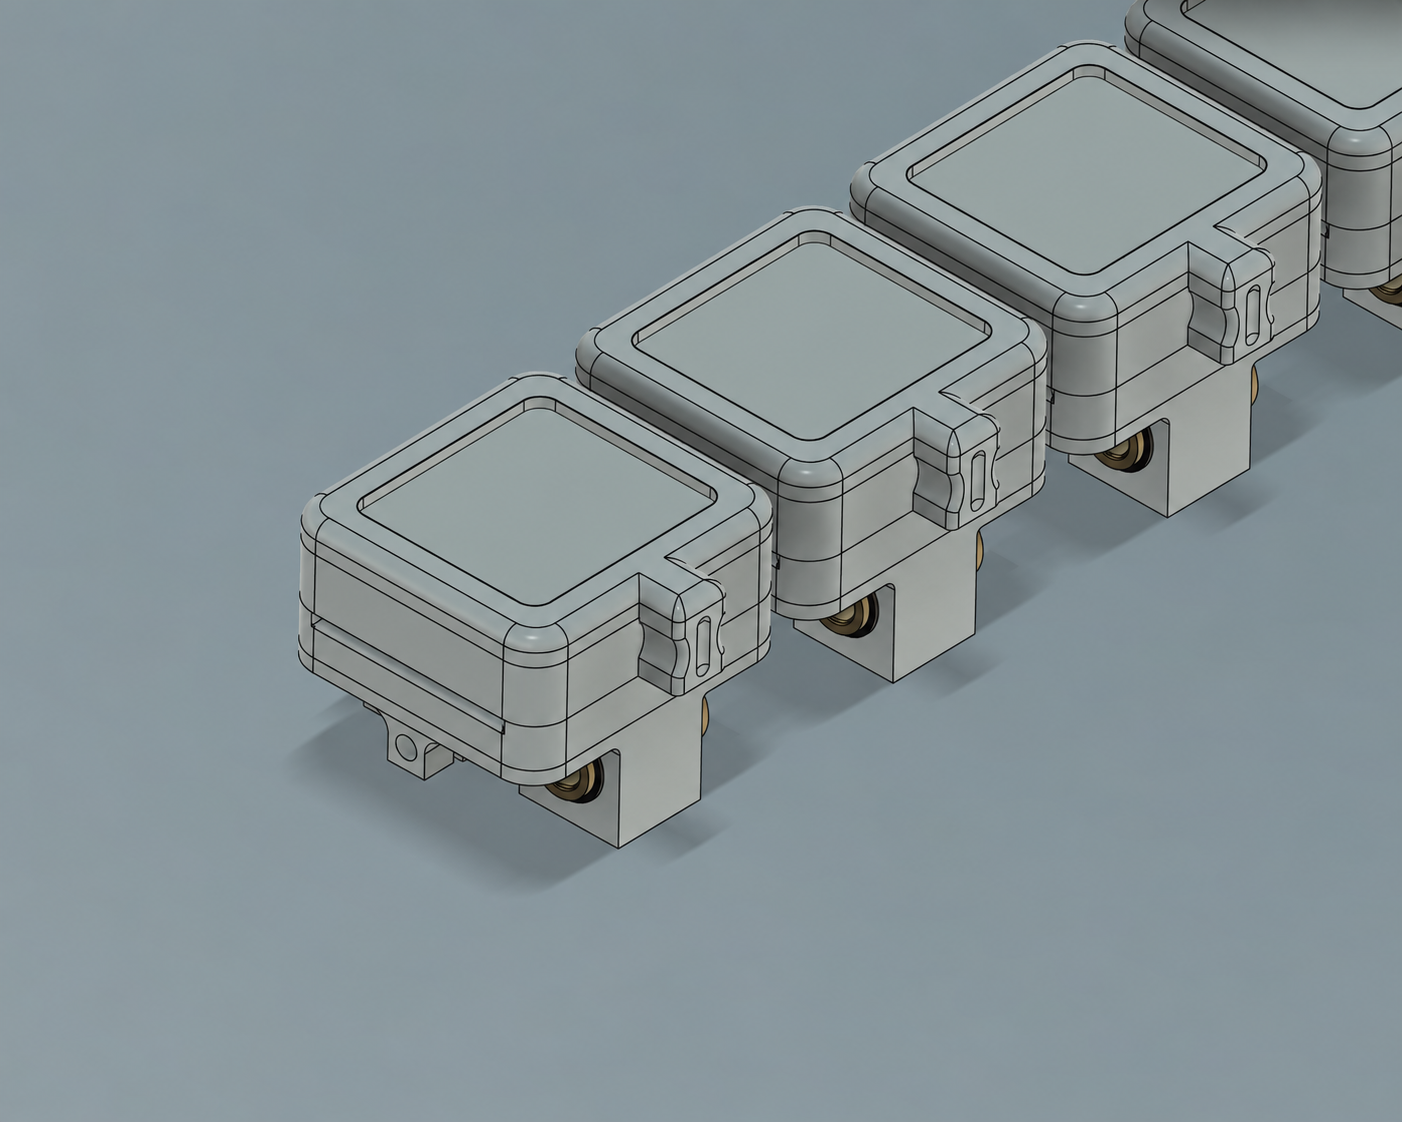
En las primeras configuraciones, la proximidad entre estaciones de codificación provocaba interferencias. El programa debía repetir operaciones y la máquina permanecía esperando a que terminara la grabación del grupo. Ese problema limitaba el rendimiento del proceso aunque el transporte estuviera preparado para avanzar.
El desarrollo de un sistema propio de aislamiento entre estaciones permitió codificar diez tickets simultáneamente y reducir los reintentos que alargaban el ciclo. La mejora se introdujo en la CCPB5 y después se trasladó a otras máquinas de la serie.
En el trabajo de referencia, la producción pasó de 11–12 a 25–27 bobinas por máquina en turnos de ocho horas tras incorporar las cajas de aislamiento. Con 1.000 tickets por bobina, son 13.000–16.000 tickets adicionales por máquina y turno: más del doble de producción, con un aumento de entre el 108 % y el 145 %.
Tomando 26 bobinas por turno como referencia, el tiempo medio por bobina de 1.000 tickets es de unos 18 minutos y 28 segundos. Con la producción anterior de 11–12 bobinas, ese promedio era de unos 40–44 minutos. Ambos valores se calculan sobre el turno completo de ocho horas, incluidos los cambios de bobina y las paradas.
+108–145 %+13.000–16.000 tickets por máquina y turno
Bobinas por máquina · turno de 8 horas · 1.000 tickets por bobina.
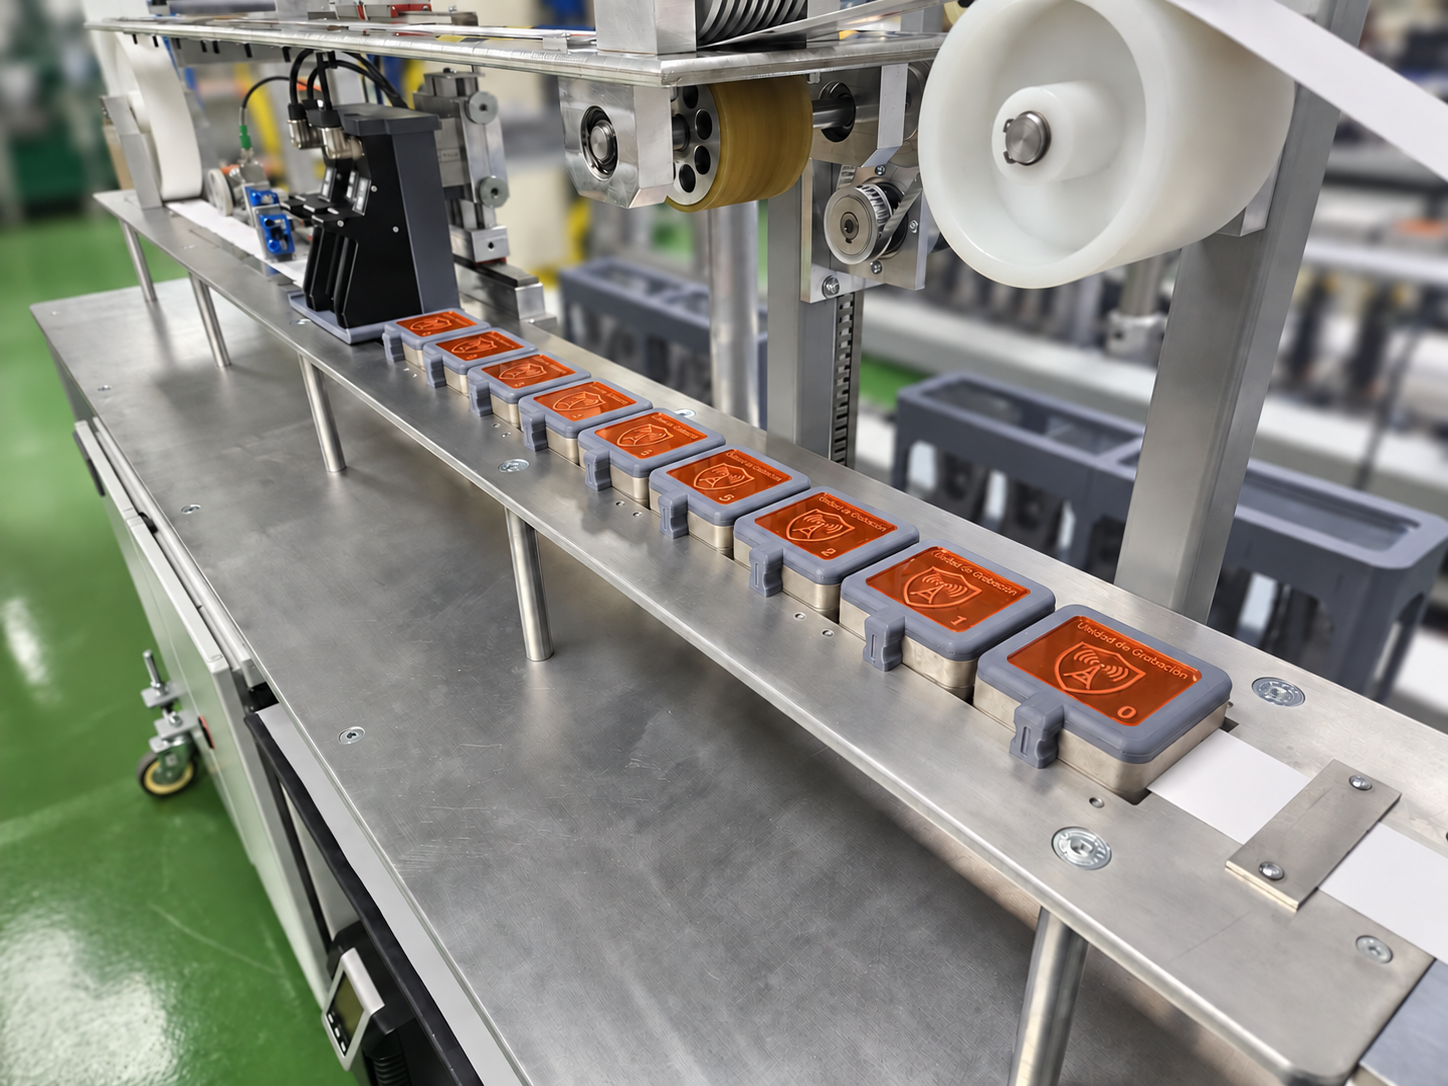
Los nuevos trabajos también introdujeron diferencias en la separación entre tickets. Un conjunto preparado para un paso fijo dejaba de coincidir correctamente cuando el producto cambiaba. La adaptación debía mantener alineadas las estaciones con la cinta a lo largo de toda la zona de codificación.
En la CCPB7 se incorporó un sistema propio de posicionamiento de las cajas. El operario selecciona el formato desde el HMI y el conjunto se adapta a las configuraciones previstas. Este cambio permite trabajar con el formato habitual y con tickets separados mediante pequeños puentes de unión.
La adaptación de la zona RFID obligó a revisar su convivencia con los conjuntos de impresión. El proyecto evolucionó como un conjunto: al cambiar el espacio ocupado por una estación, también se revisaron los elementos próximos para conservar la compacidad de la máquina. Los reglajes de los cabezales de impresión inkjet siguen siendo manuales.
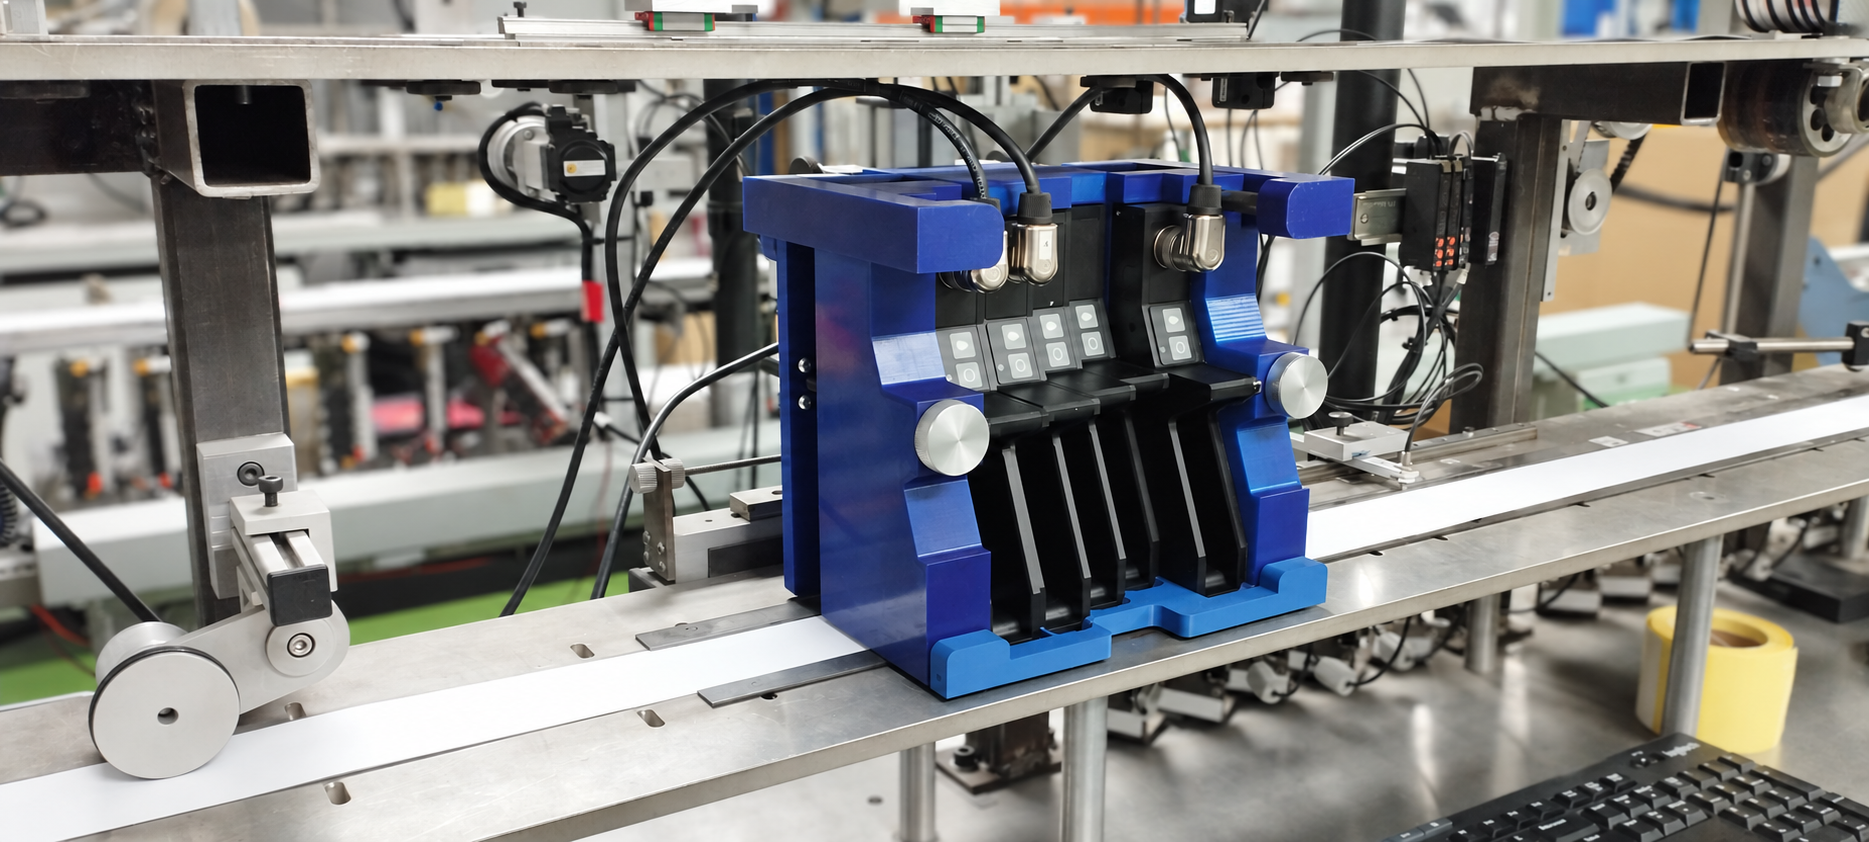
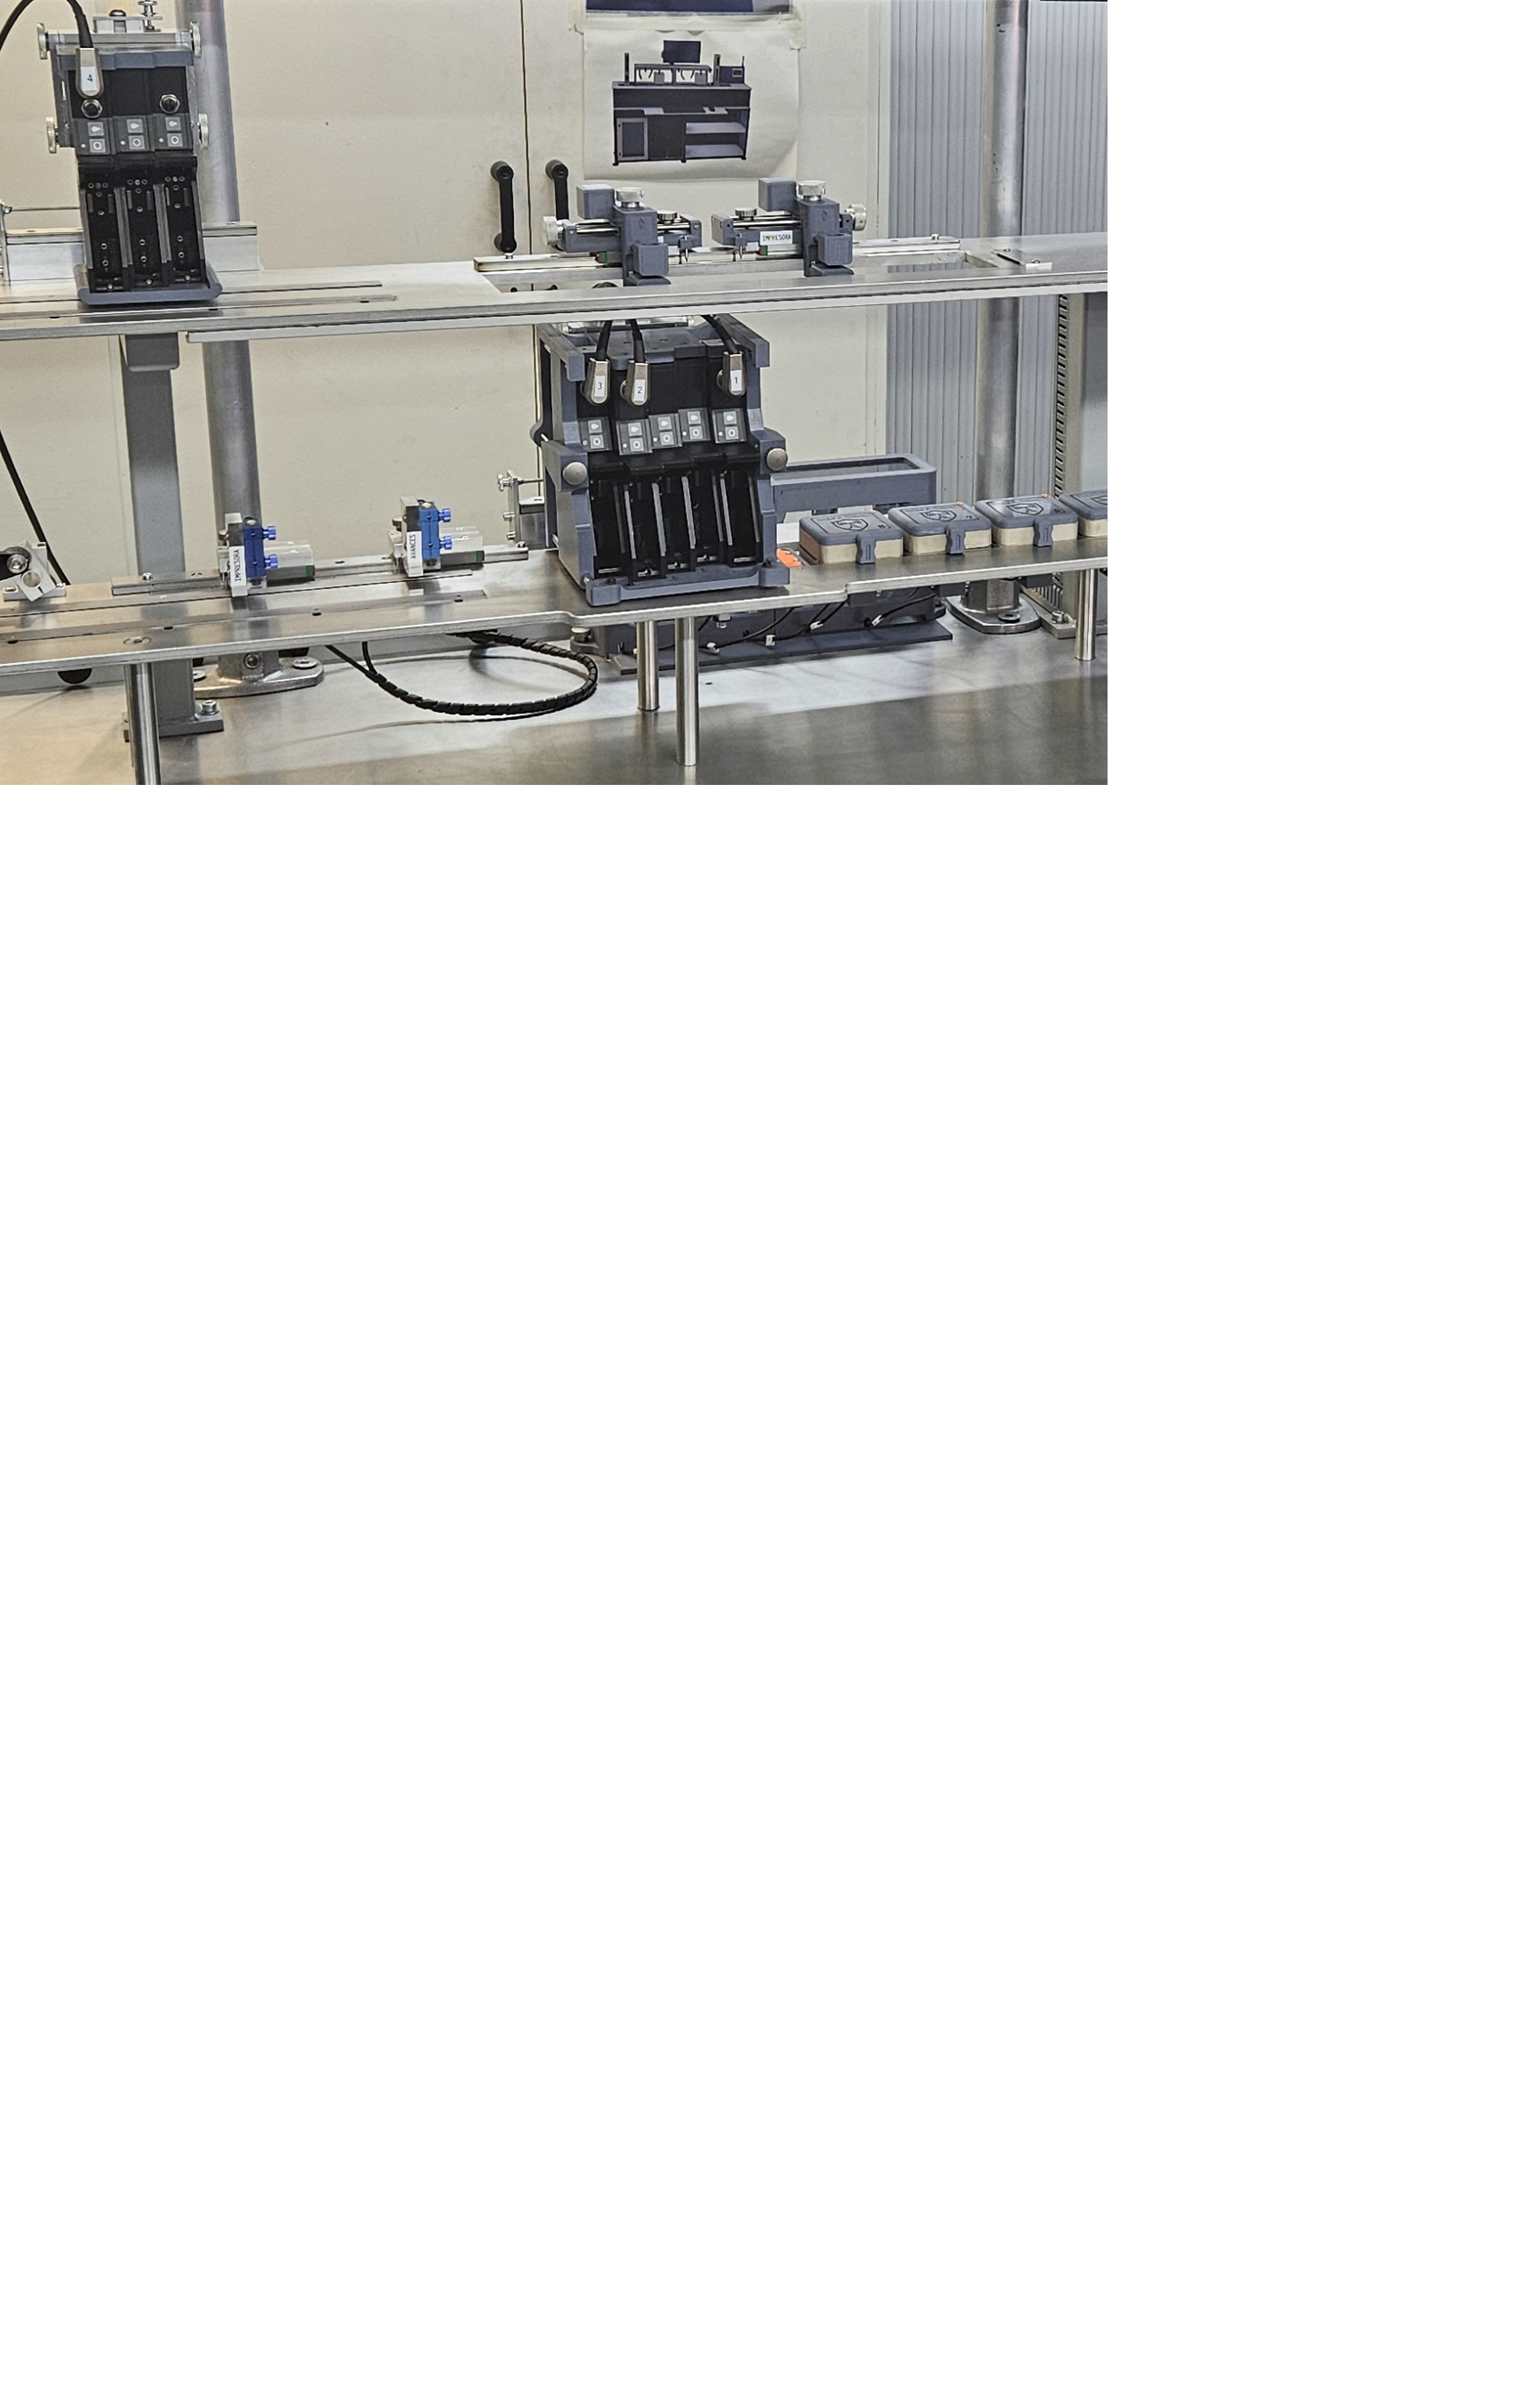
La evolución de la personalización comenzó con tres cabezales de impresión inkjet fijos por cara. Los nuevos mensajes exigían cubrir más superficie del ticket: el soporte comercial dejó de resolver el trabajo y se diseñó un soporte propio ampliado a cinco cabezales fijos por cara.
Después surgió la necesidad de variar la posición de los mensajes. El desarrollo pasó a tres cabezales fijos centrales y dos extremos regulables de forma independiente, de manera que la personalización pudiera adaptarse a distintas zonas a lo ancho del ticket. Una evolución posterior compactó el soporte para hacerlo compatible con las cajas de codificación ajustables de la CCPB7.
Las referencias de posición permiten recuperar ajustes conocidos al cambiar de trabajo. Los operarios conservan sus configuraciones y las vuelven a aplicar en las tiradas posteriores. Una vez preparado el trabajo, la máquina mantiene ese ajuste durante producciones largas.
La sustitución de los cabezales de impresión inkjet, habitual por el uso intensivo, puede realizarse sin perder su posición. Esta separación entre cambio de consumible y reglaje facilita mantener la configuración de impresión durante la producción.
Evolución de la impresión inkjet
Configuración inicial
Mayor cobertura
Ajuste de los extremos
Integración en CCPB7
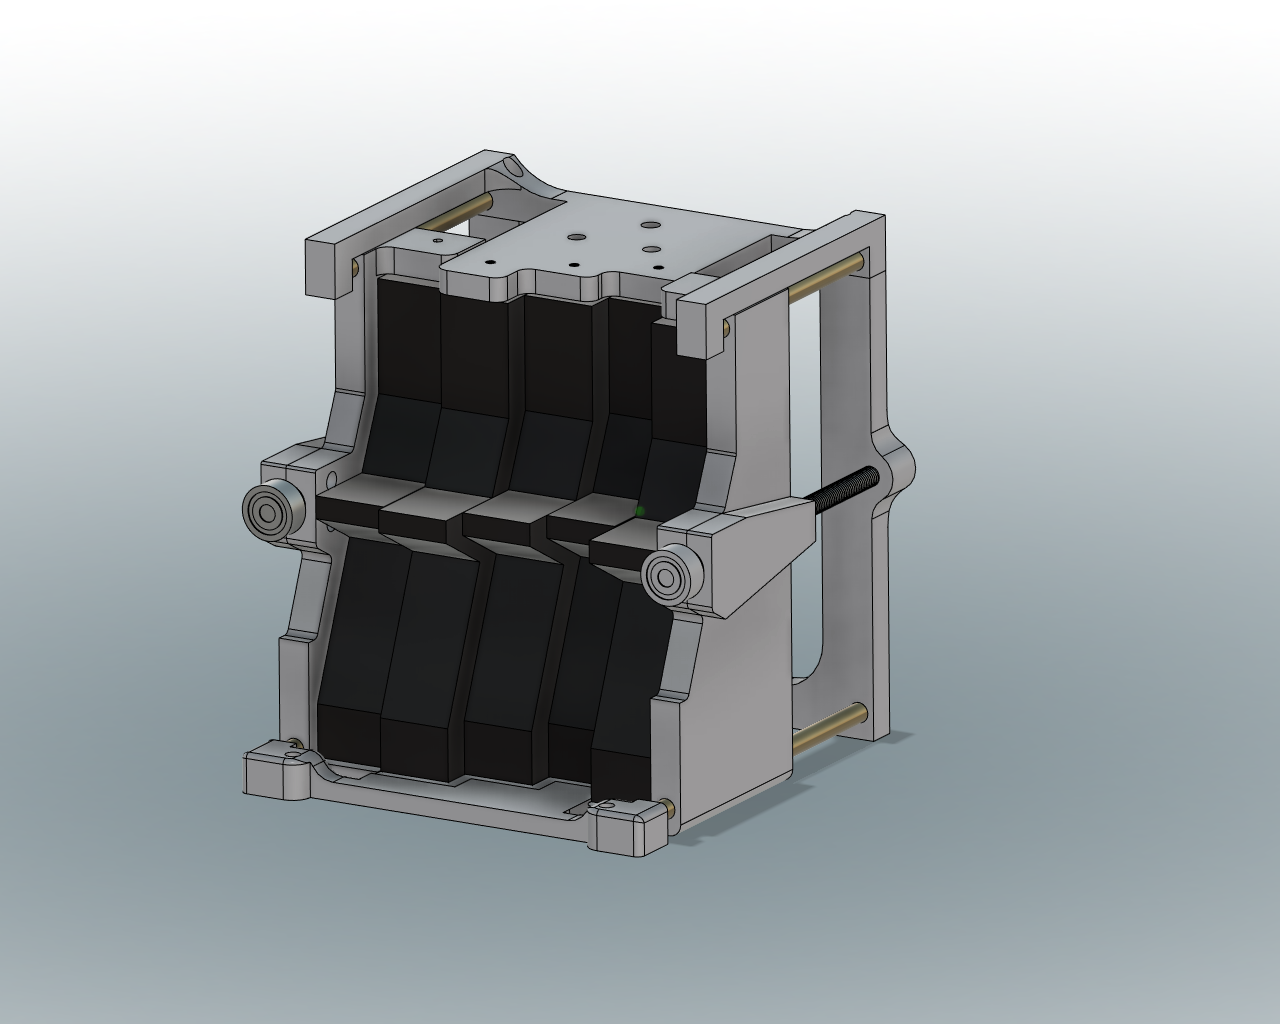
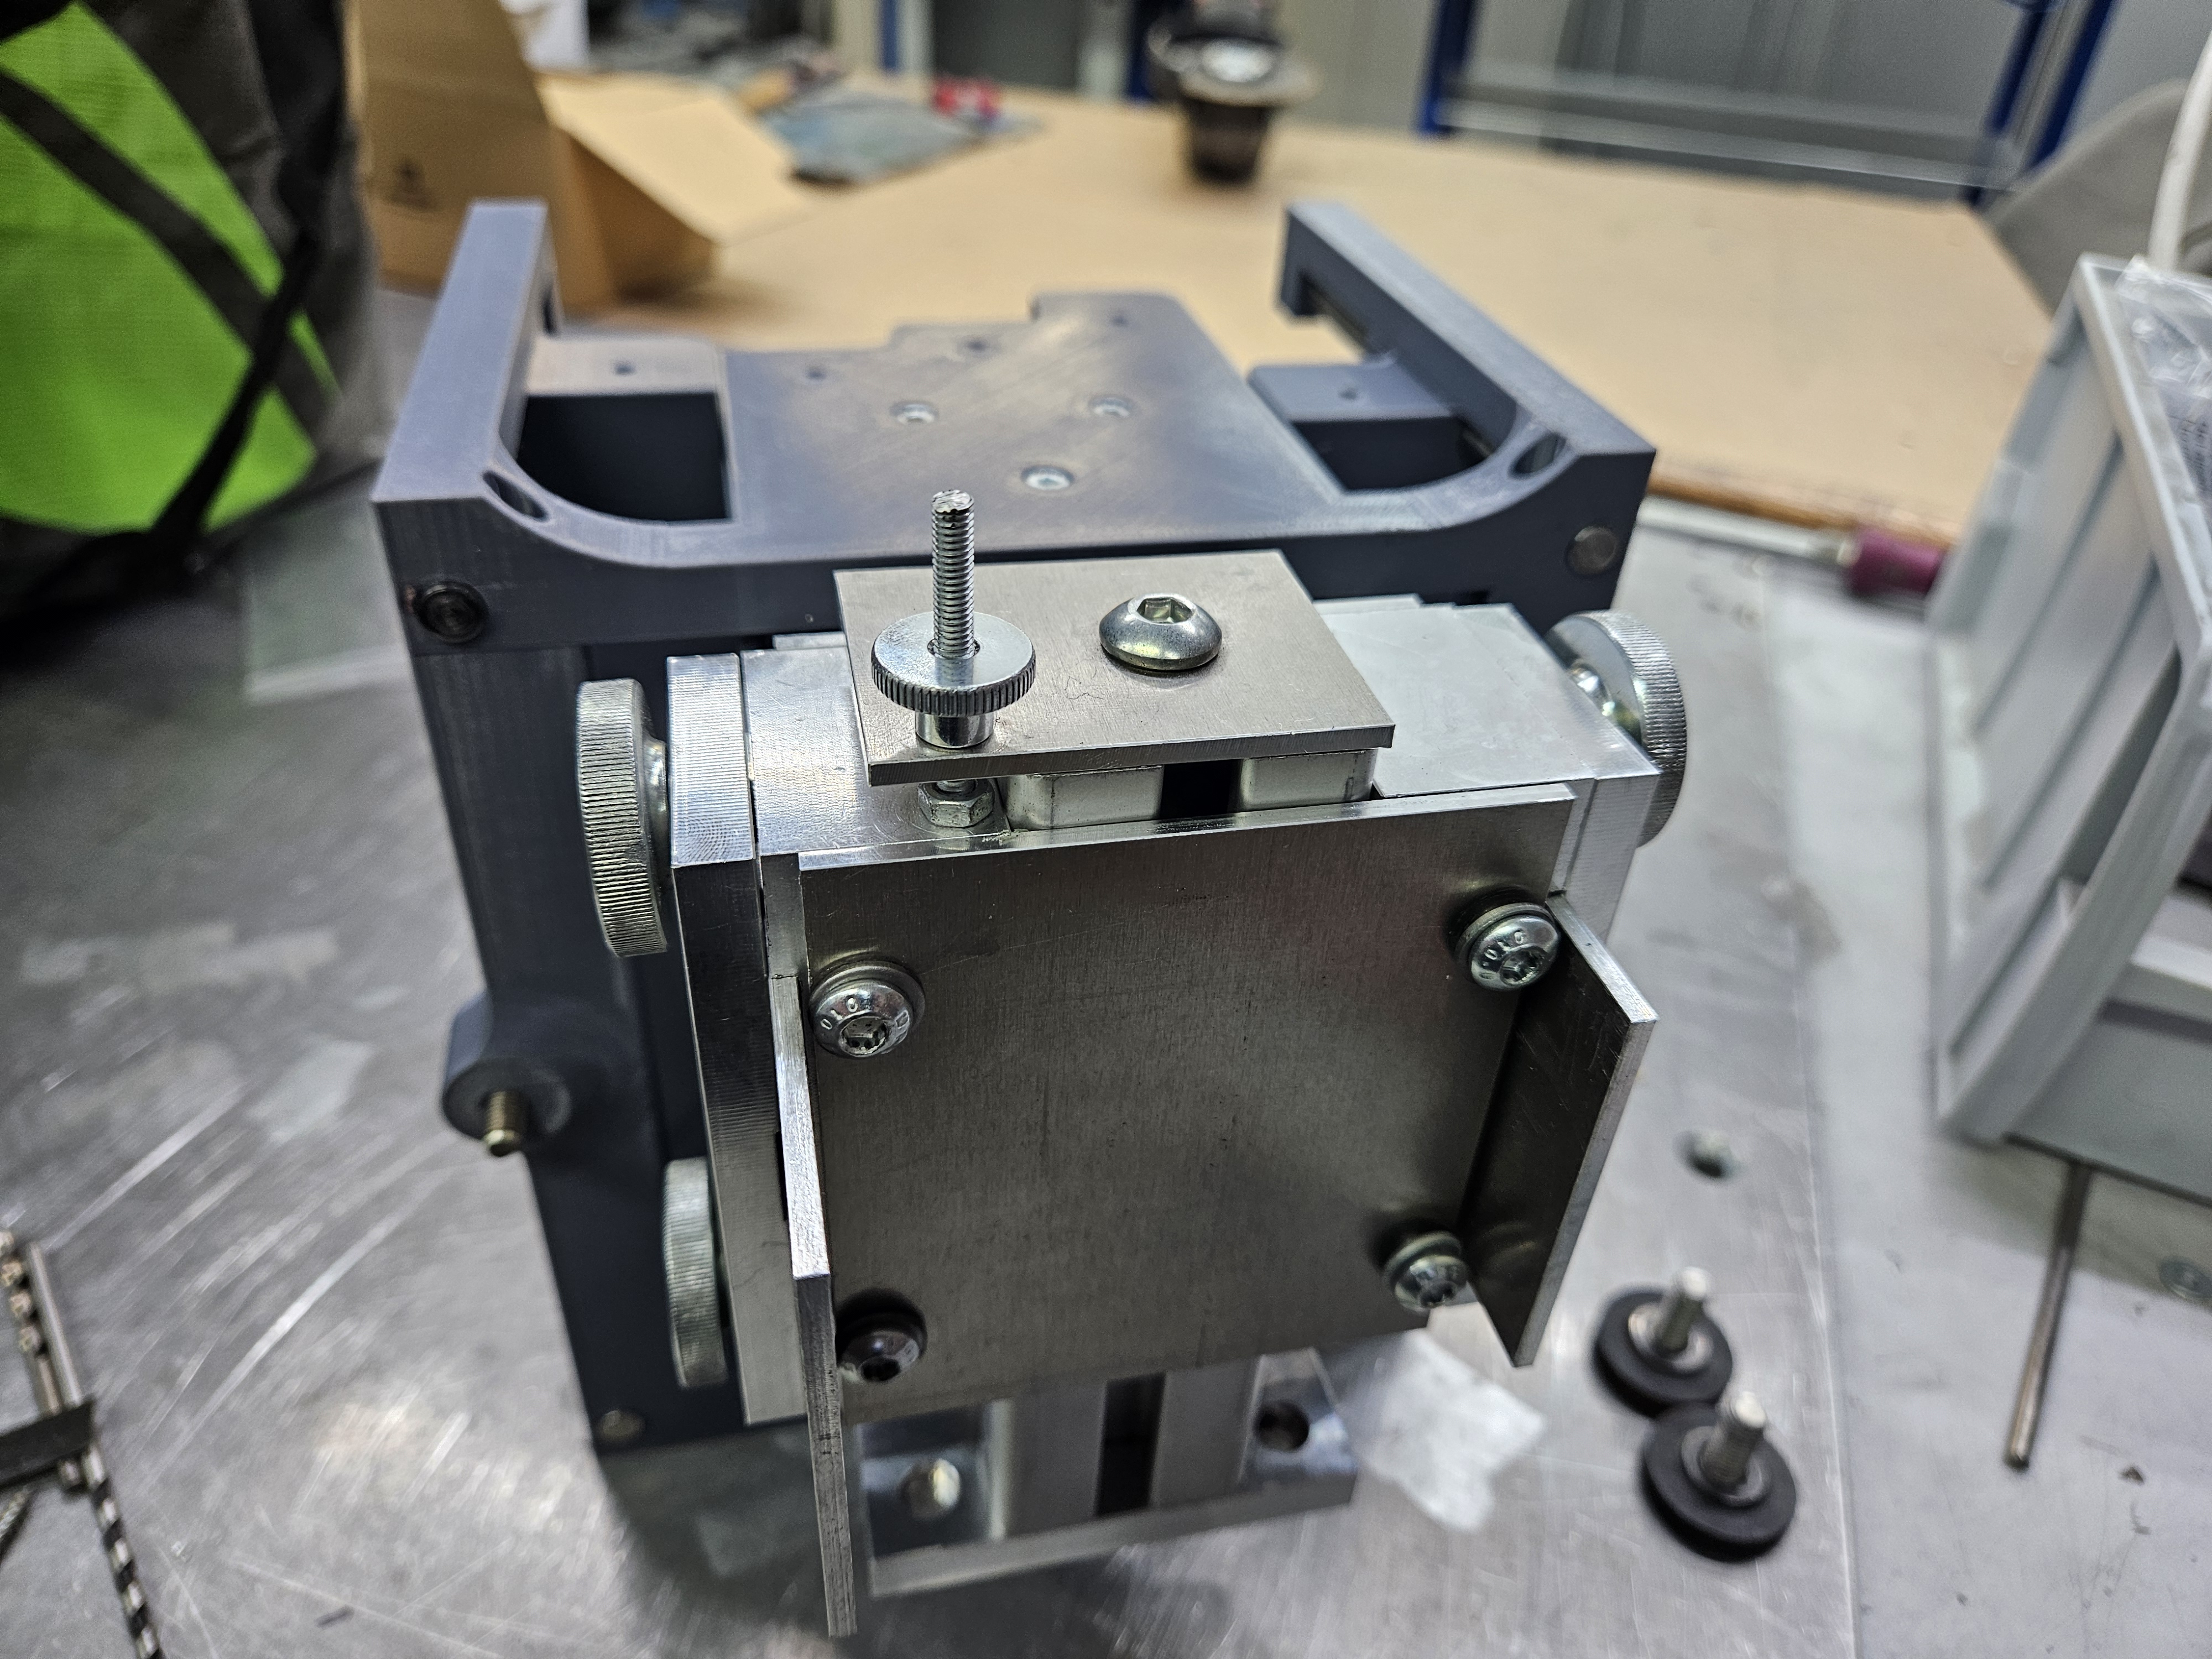
Las versiones anteriores utilizaban referencias impresas para determinar el inicio de impresión y el punto de avance. La llegada de tickets sin esa marca planteó una nueva dificultad: la referencia disponible estaba en la forma del borde del propio producto y resultaba muy pequeña para el sistema utilizado hasta entonces.
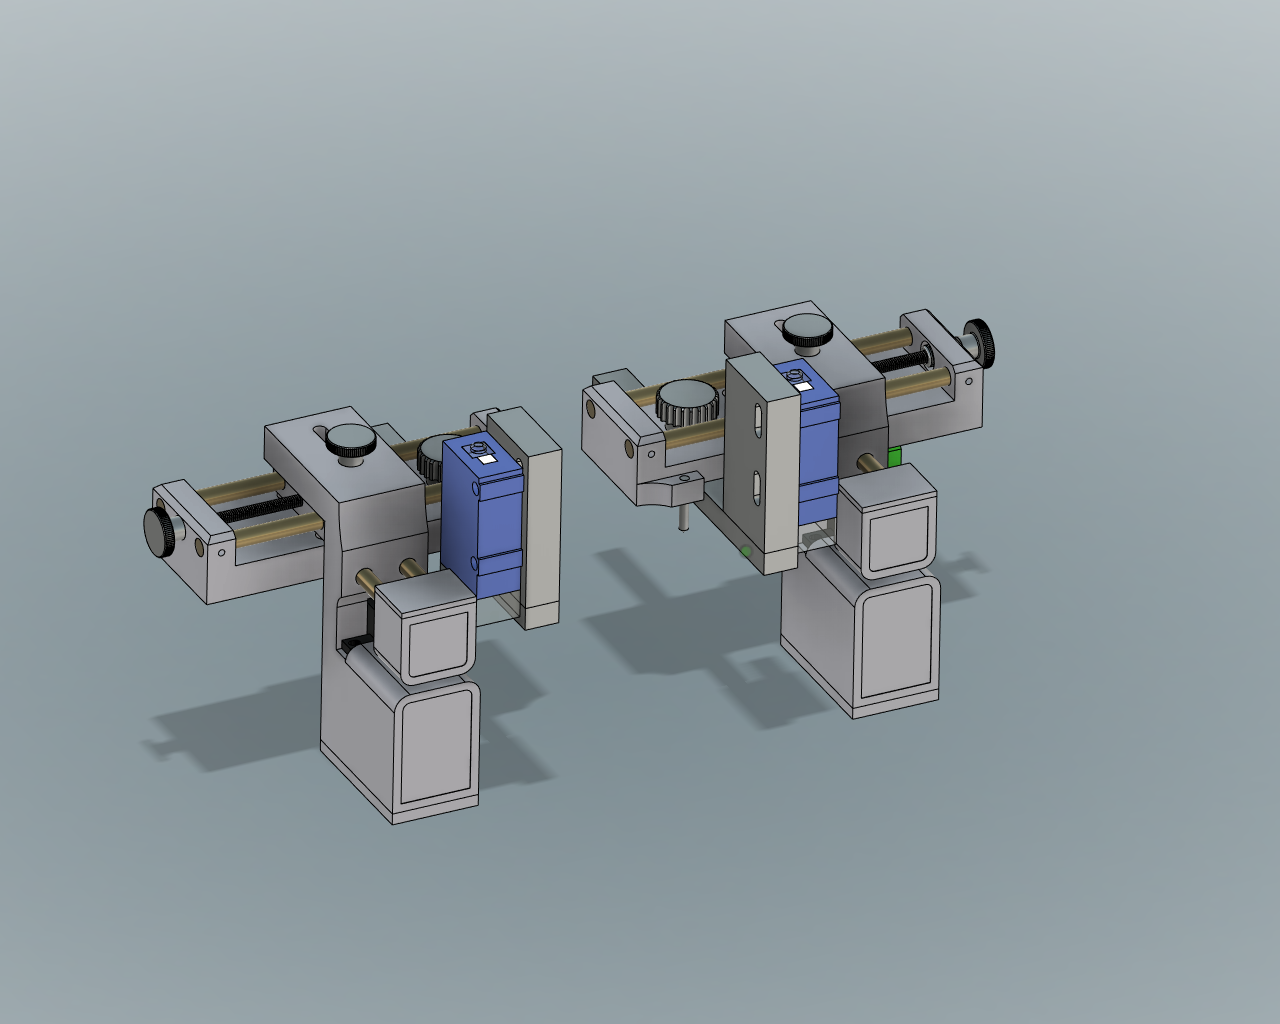
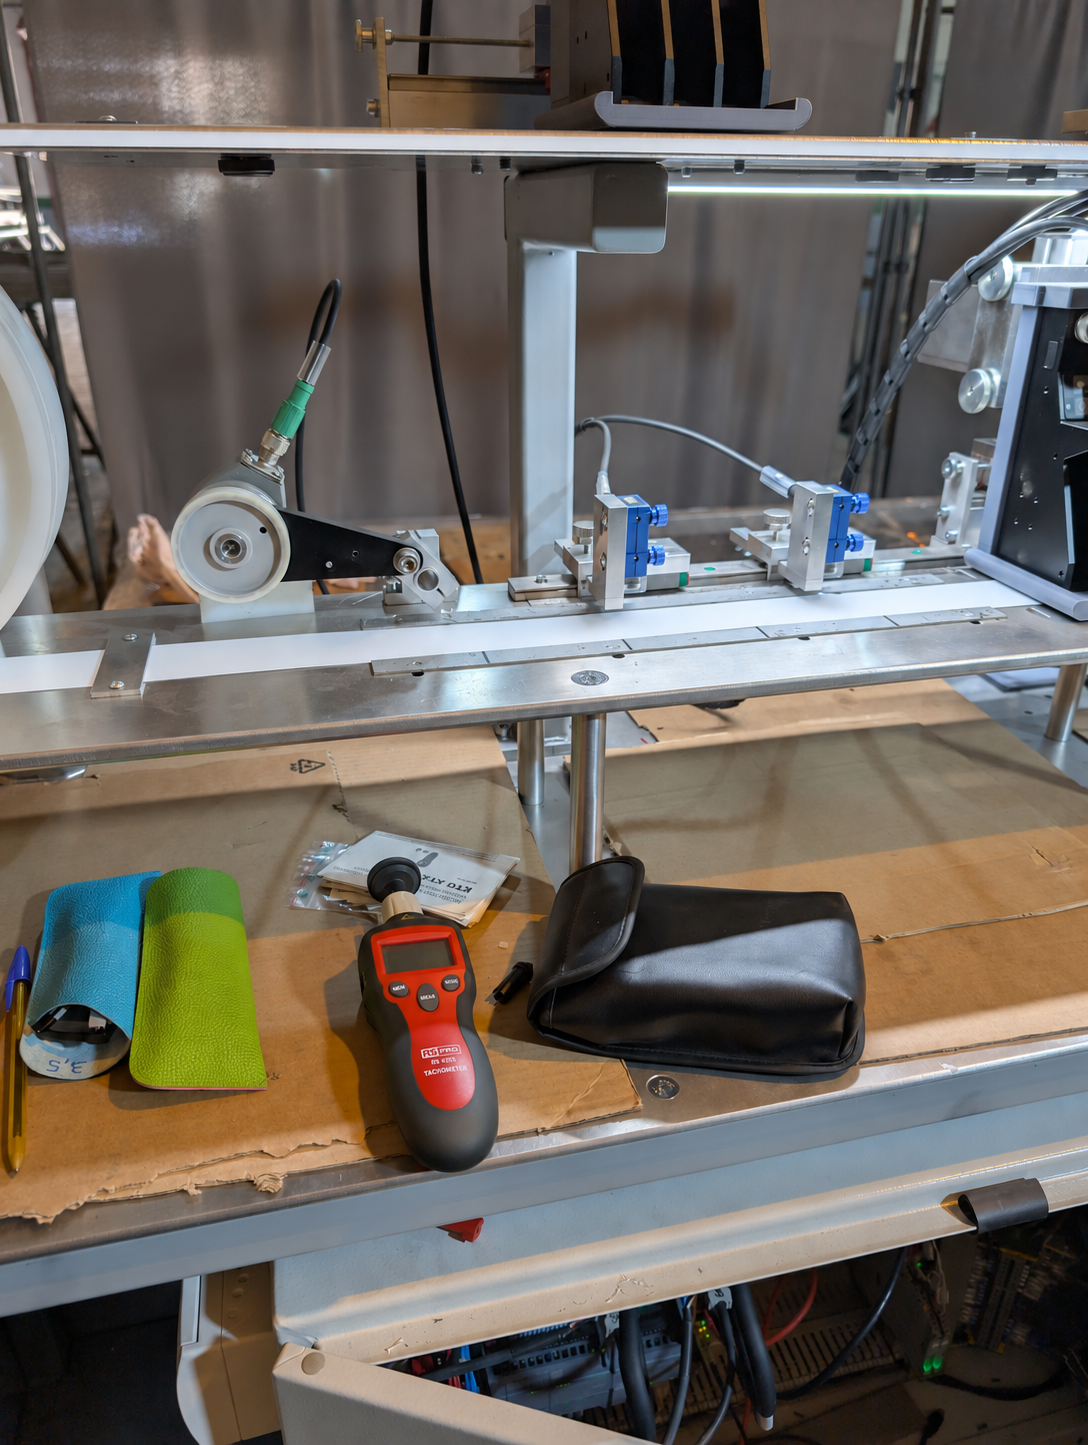
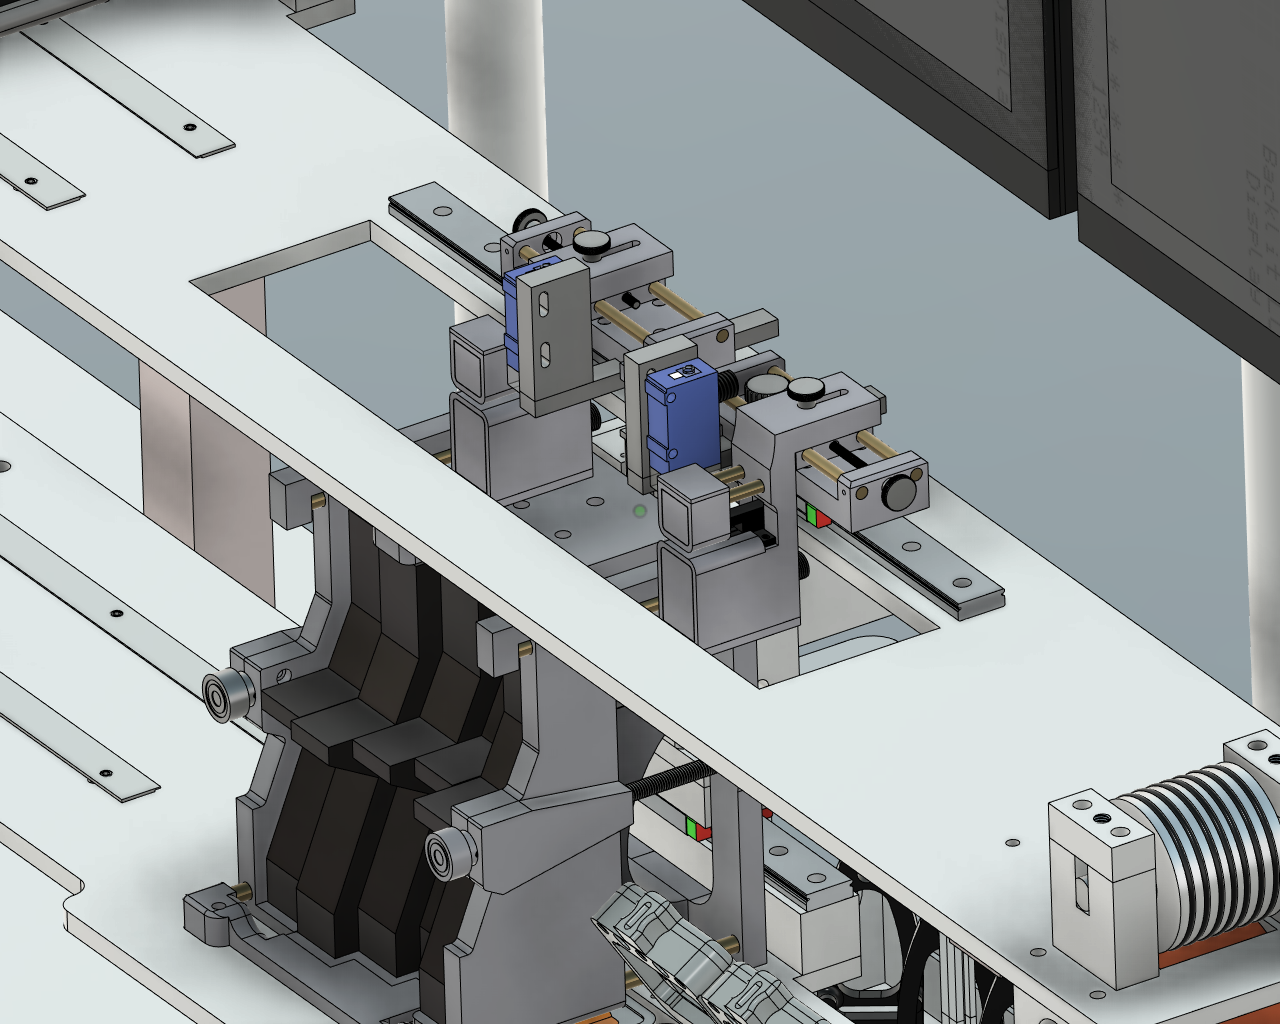
Se desarrollaron nuevos soportes para las banderolas y las fotocélulas, junto con barreras ópticas de horquilla para detectar la referencia en el borde del ticket. La máquina conserva la posibilidad de trabajar con marcas situadas en una u otra cara y añade la detección del formato sin marca. La selección del modo se realiza desde el HMI.
Las banderolas permiten situar las fotocélulas a lo ancho del ticket; el desplazamiento longitudinal combina una aproximación por guía con un reglaje fino. Las referencias de posición ayudan a recuperar ajustes conocidos. El conjunto incorpora apoyo y estabilización de la cinta, porque una referencia pequeña necesita que el producto conserve su posición al pasar.
Este cambio resolvió las omisiones de impresión descritas en esos trabajos. La inspección posterior añade otro nivel de control: si detecta un ticket incorrecto, el proceso se detiene para permitir la intervención del operario.
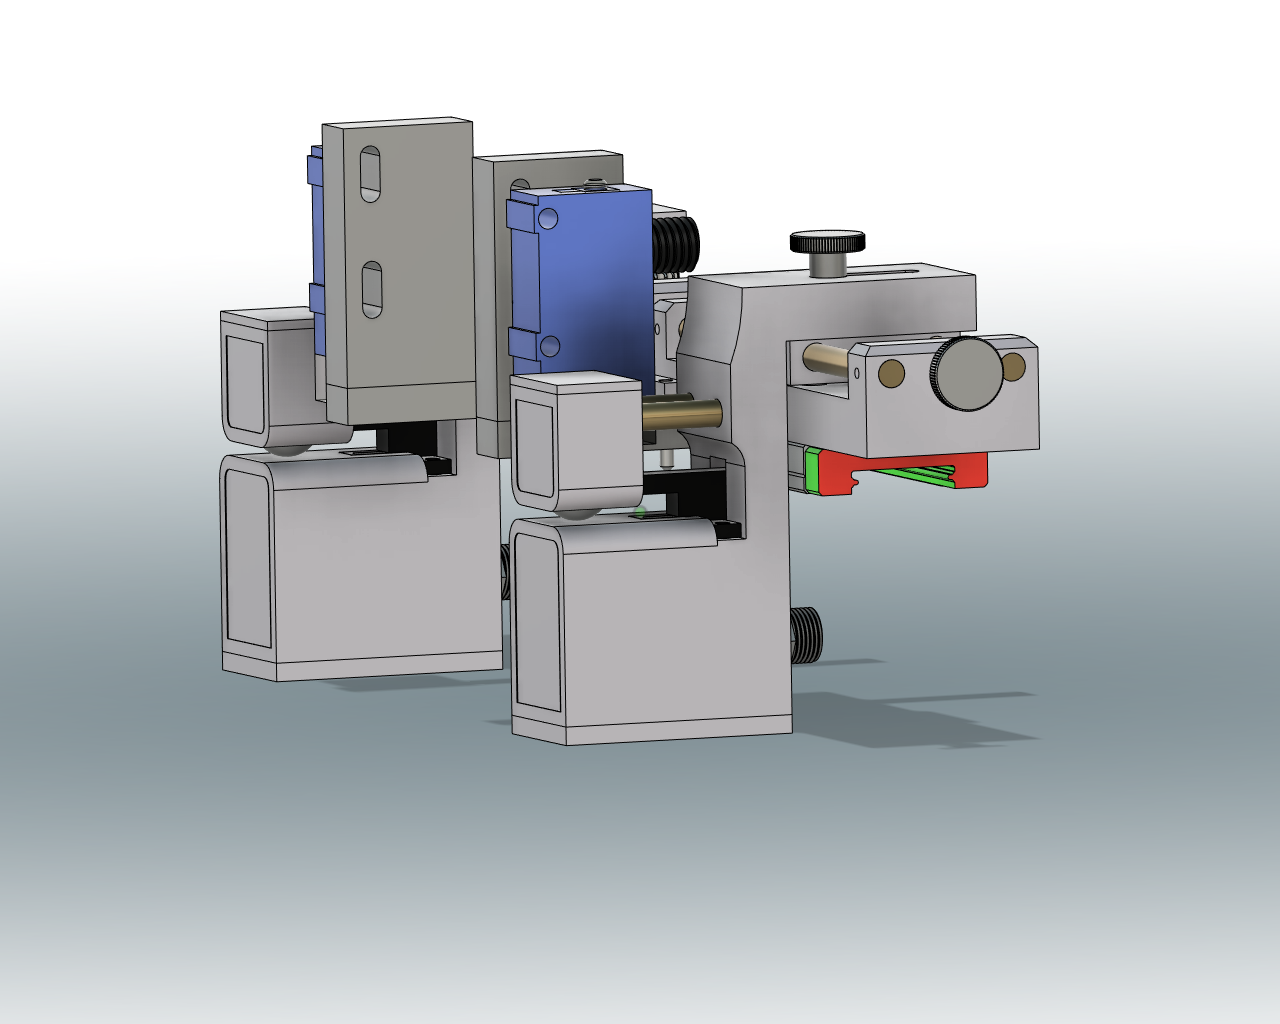
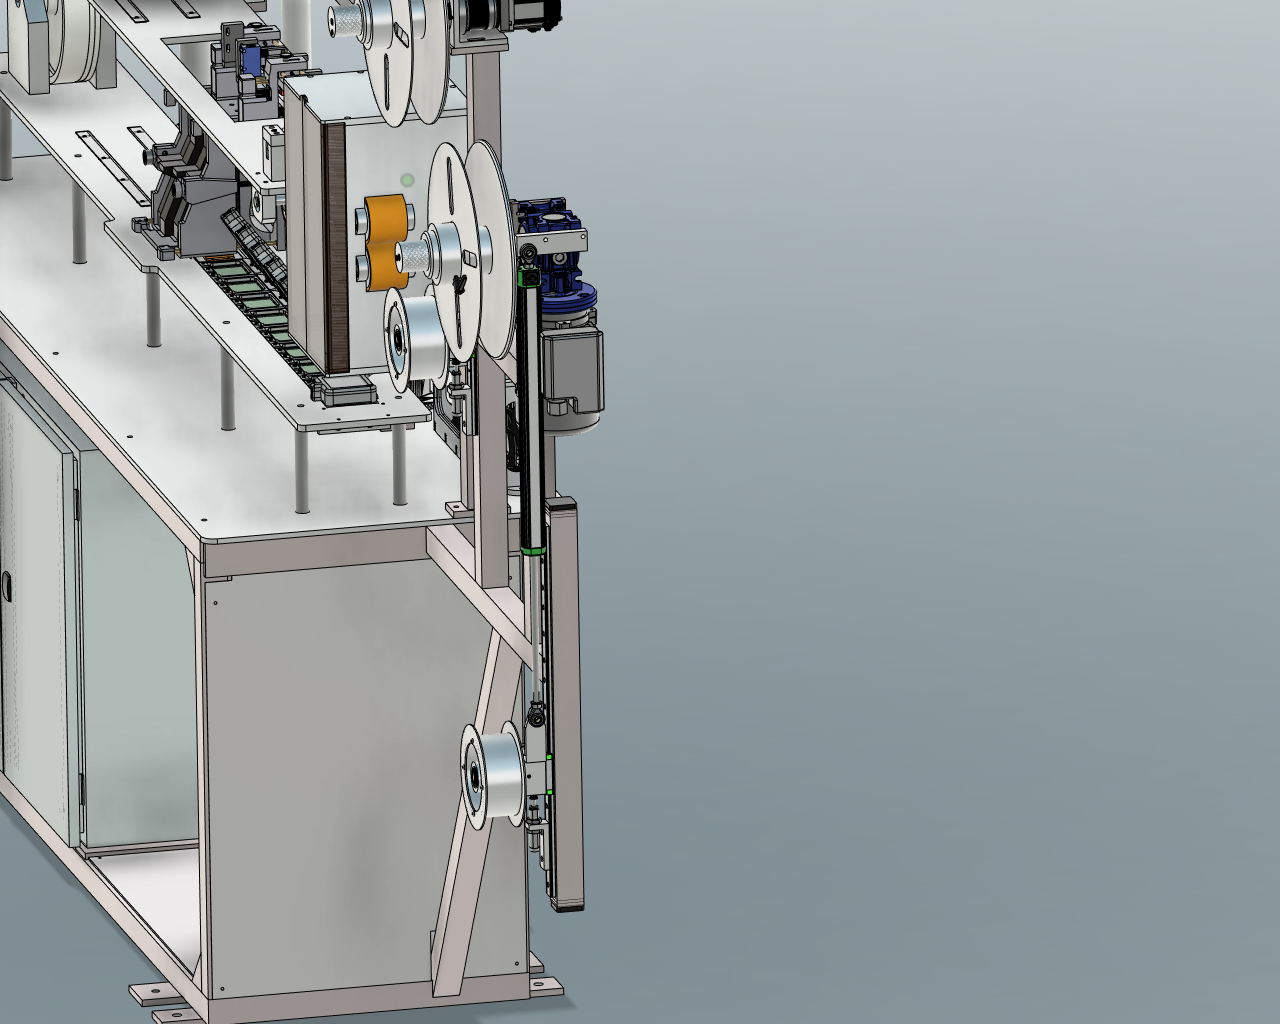
El transporte tiene que acompañar un proceso que alterna esperas de codificación con avances de cinta. Desbobinado, arrastre y bobinado trabajan de forma coordinada para alimentar las estaciones y recoger el producto sin someterlo a tirones.
Los sistemas de compensación de tensión de entrada y salida absorben esas variaciones de movimiento. El arrastre se adapta a las características del ticket RFID y tiene en cuenta la presencia del chip en su interior. La protección del producto forma parte del diseño del recorrido, junto con la posición de impresión y la estabilidad de la lectura.
La cinta atraviesa las dos caras de personalización y la inspección manteniendo un recorrido definido. En los cambios de bobina se conserva un margen de material para empalmar con la siguiente cinta y mantener el enhebrado. Es una operación pensada para el uso cotidiano de la máquina y para tiradas prolongadas.
La reducción del tiempo de codificación hizo más exigente la comprobación visual del producto por parte del operario. En la CCPB7 se incorporó visión con IA para inspeccionar el ticket dentro del propio proceso y detectar incidencias antes de completar el rebobinado.
La inspección comprueba ambas caras y la personalización del ticket. También permite observar la posición del chip dentro del material. Así, el control reúne aspectos de impresión y de disposición del producto que resultaban difíciles de vigilar de forma continua al aumentar el ritmo.
Cuando el sistema encuentra un ticket incorrecto, la máquina se detiene. El operario puede anularlo y continuar el proceso; el fallo queda registrado en el programa del cliente. La intervención sobre el ticket forma parte de la operativa prevista.
7Axis desarrolló el cerramiento físico y su integración en la máquina. El software de inspección corresponde a un proveedor especializado con el que el cliente ya trabajaba.
Qué se comprueba
La visión revisa la personalización por ambas caras y la posición del chip. En este ejemplo, el inlay permanece en su sitio y el número del segundo ticket se ha impreso desplazado.
Verde · posición correctaRojo · posición incorrectaEjemplo ilustrativo con personalización inventada.
El cerramiento de visión cumple dos funciones: aislar la inspección de los cambios de iluminación de la sala y contener la luz del sistema para que no moleste a las personas que trabajan alrededor.
Se integra en el recorrido de la cinta y dispone de dos puertas abatibles de policarbonato ahumado. El diseño permite acceder al interior para la puesta a punto y mantiene el espacio de inspección separado del ambiente durante el funcionamiento.
La compacidad del conjunto condicionó el acceso durante los ajustes iniciales. El cerramiento comparte espacio con el resto de estaciones y con el recorrido del producto. Las comprobaciones finales del sistema de visión se completaron en las instalaciones del cliente, coordinadas con el proveedor de software.
Este desarrollo ilustra otra parte del proyecto: preparar el entorno físico que necesita una aplicación de inspección para trabajar integrada con el proceso de producción.
7Axis desarrolló la automatización y la integración funcional de la máquina: gobierna el avance y coordina las señales de codificación, impresión y visión.
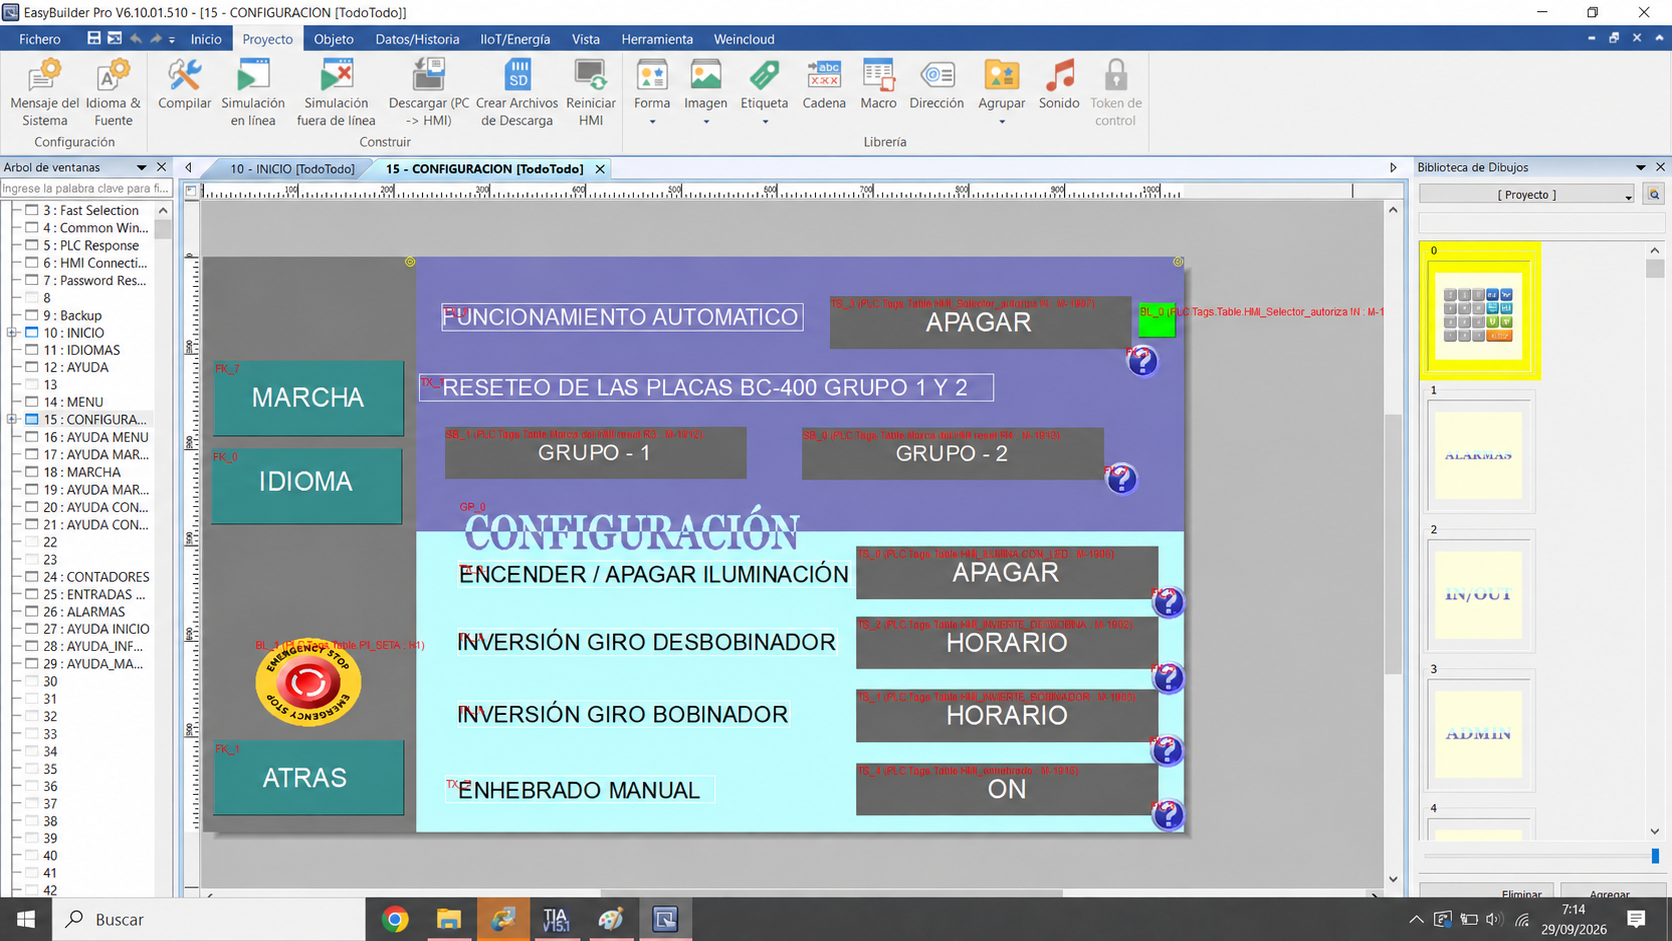
El HMI permite seleccionar los formatos previstos y configurar el avance. El valor habitual es diez tickets, mientras que para pruebas pueden utilizarse avances más cortos u operación continua. La pantalla incorpora también contadores de tickets y horas.
Desde el HMI también se puede invertir el sentido de giro de los platos de bobinado y desbobinado para adaptar el sentido de trabajo de la máquina a determinados pedidos. La velocidad se ajusta mediante un potenciómetro, de forma directa desde el puesto del operario.
El trabajo de integración consiste en hacer que estas funciones se relacionen con el transporte del producto: esperar la codificación, avanzar con la referencia adecuada, imprimir durante el movimiento y detenerse cuando se detecta una incidencia.
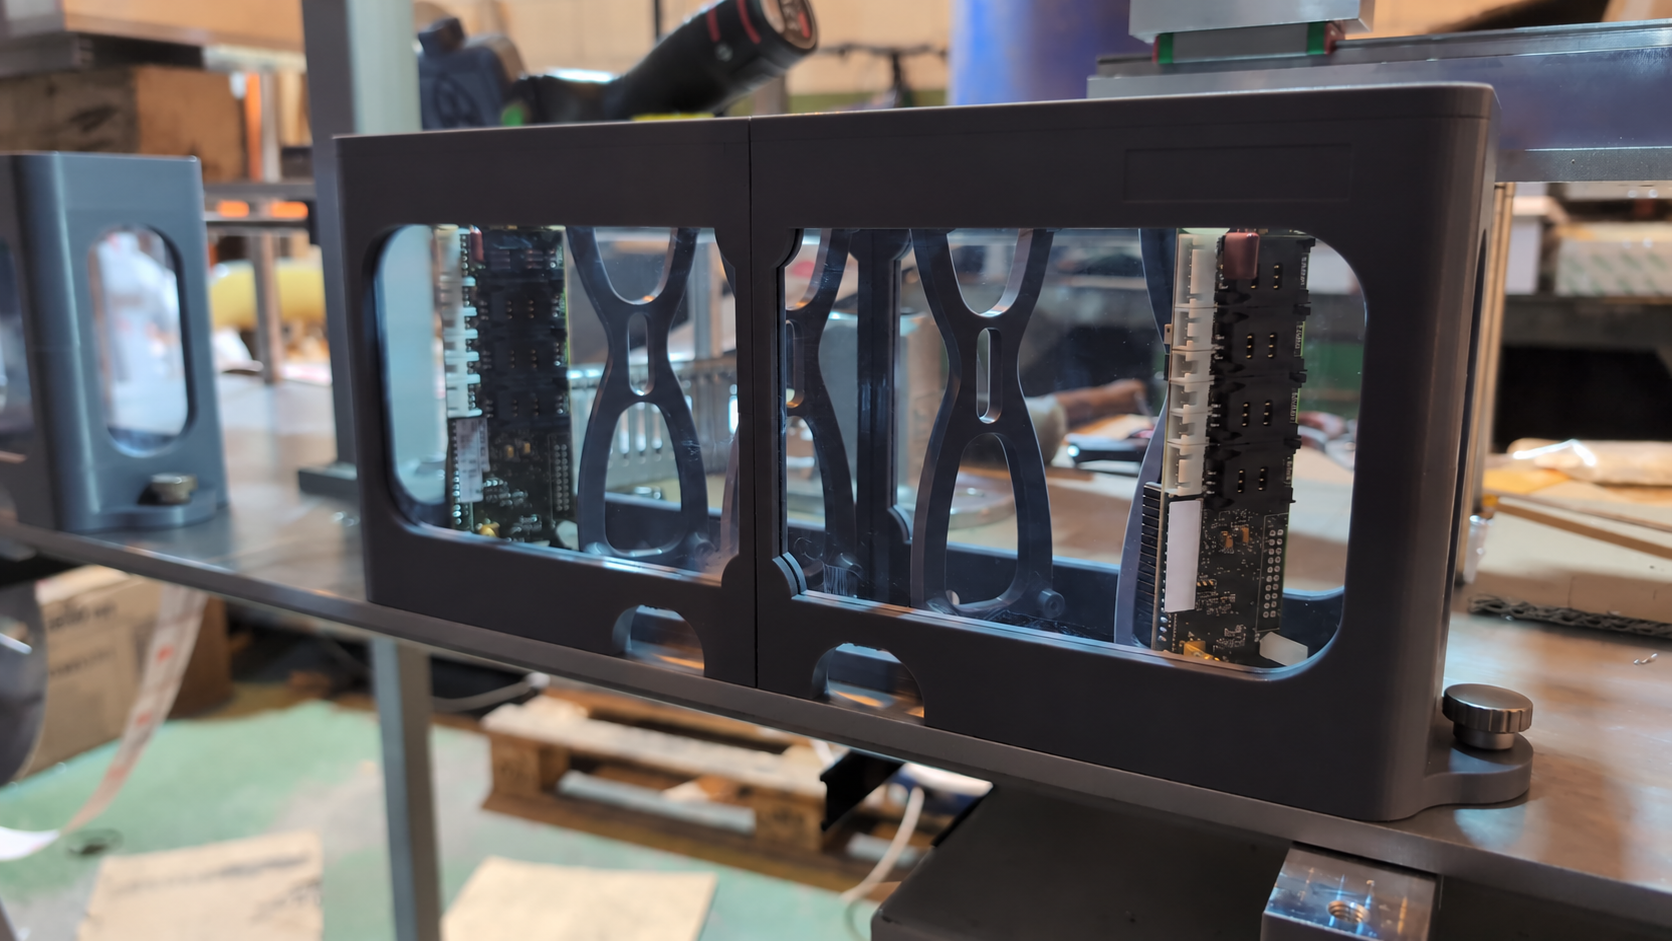
Se diseñaron y fabricaron protectores específicos para las placas PCB que gobiernan las antenas de codificación. Estas carcasas alojan la electrónica en la parte trasera de la máquina, con ventanas que permiten verla sin dejarla expuesta. Los protectores forman parte de la integración física del conjunto. La máquina reúne mecánica, electricidad, control y aplicaciones especializadas en un mismo puesto de trabajo.
Integración con el software del cliente para la codificación y el contenido de impresión, y con la aplicación del proveedor de visión para la inspección.
Primeras máquinas de la serie desarrollada y punto de partida de su evolución en producción.
Ampliaciones de personalización sobre la configuración previa al aislamiento RFID.
El aislamiento se introduce en CCPB5 y sus mejoras se extienden a la serie.
Cajas ajustables, detección adaptada y control de calidad integrado.
La serie desarrollada comprende las CCPB2, CCPB3, CCPB4, CCPB5, CCPB6 y CCPB7. La última reúne la experiencia adquirida con las anteriores. La evolución está ligada a situaciones concretas de producción: interferencias que prolongaban la grabación, mensajes que requerían más cobertura de impresión y productos con nuevas separaciones o referencias.
En la CCPB4 puede verse la configuración anterior a la incorporación de las cajas de aislamiento. La CCPB5 introdujo la mejora que permitió reducir los reintentos de codificación. La CCPB7 añadió el ajuste del conjunto de cajas y la inspección por visión, además de integrar la evolución de los soportes de impresión y detección.
Varias mejoras se aplicaron también a máquinas que ya estaban trabajando. Esto permitió extender nuevas posibilidades de personalización y mejoras del proceso a equipos anteriores.
El valor del desarrollo está tanto en construir la nueva máquina como en aprovechar lo aprendido para mejorar las existentes. La experiencia de producción vuelve al diseño y orienta la siguiente intervención.
Mejorar también lo que ya está trabajando
Reducir esperasAislamiento entre estaciones de codificación.
Ampliar personalizacionesEvolución de los soportes de impresión inkjet.
Aprovechar el equipo existenteIncorporar mejoras sin sustituir toda la máquina.
El diseño reúne el recorrido completo de la cinta, la posición de las estaciones, el volumen del cerramiento y los diferentes ajustes. El modelo CAD permite ver cómo se relacionan esas partes en el conjunto.
7Axis realizó el diseño de la máquina, la fabricación de numerosas piezas mediante mecanizado en torno y fresadora, la construcción y la integración del conjunto. El trabajo propio se combinó con el suministro externo de determinadas piezas mecanizadas de aluminio y de las bancadas cortadas a láser. En el taller se completaron los acabados, el pulido, los chaflanes y el montaje.
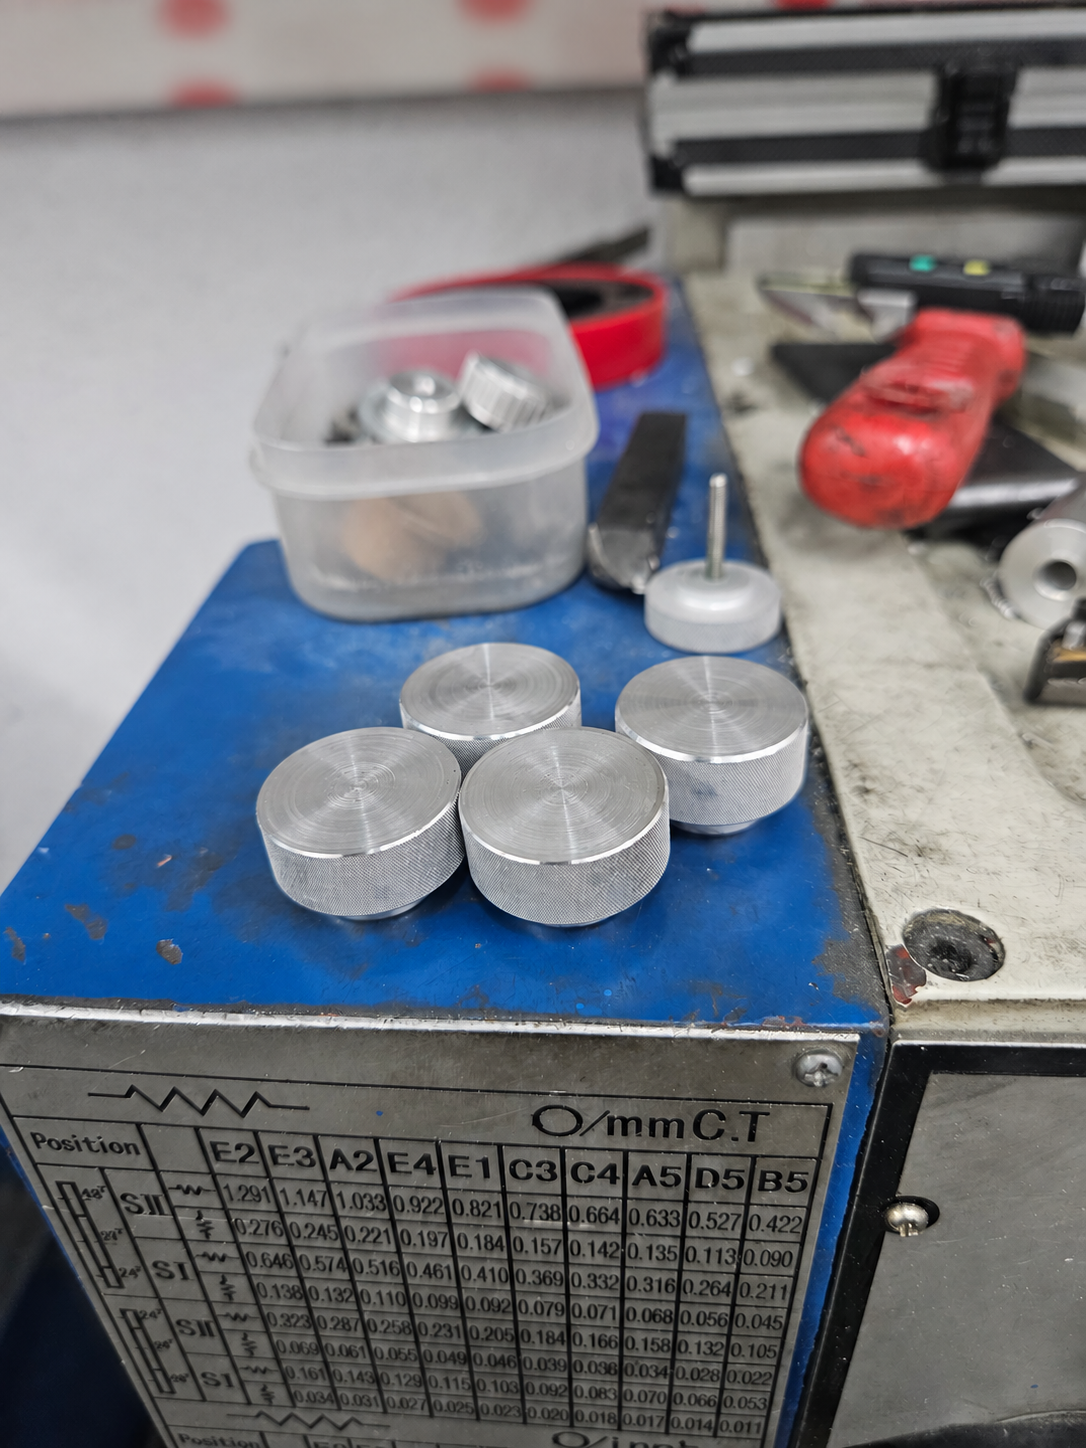
El mecanizado y el montaje se completan con el ajuste de cada conjunto a su función: recuperar una posición de trabajo, facilitar un cambio de cabezal o mantener estable el paso de cinta. Los pomos torneados son un ejemplo de esas piezas a medida, dentro de un trabajo de fabricación más amplio.
Las fotografías de construcción muestran la progresión desde el bastidor hasta la incorporación de bancadas, recorrido de cinta, estaciones y elementos de control. Esa secuencia permite entender el alcance real del proyecto y el trabajo necesario para convertir el diseño en un equipo operativo.
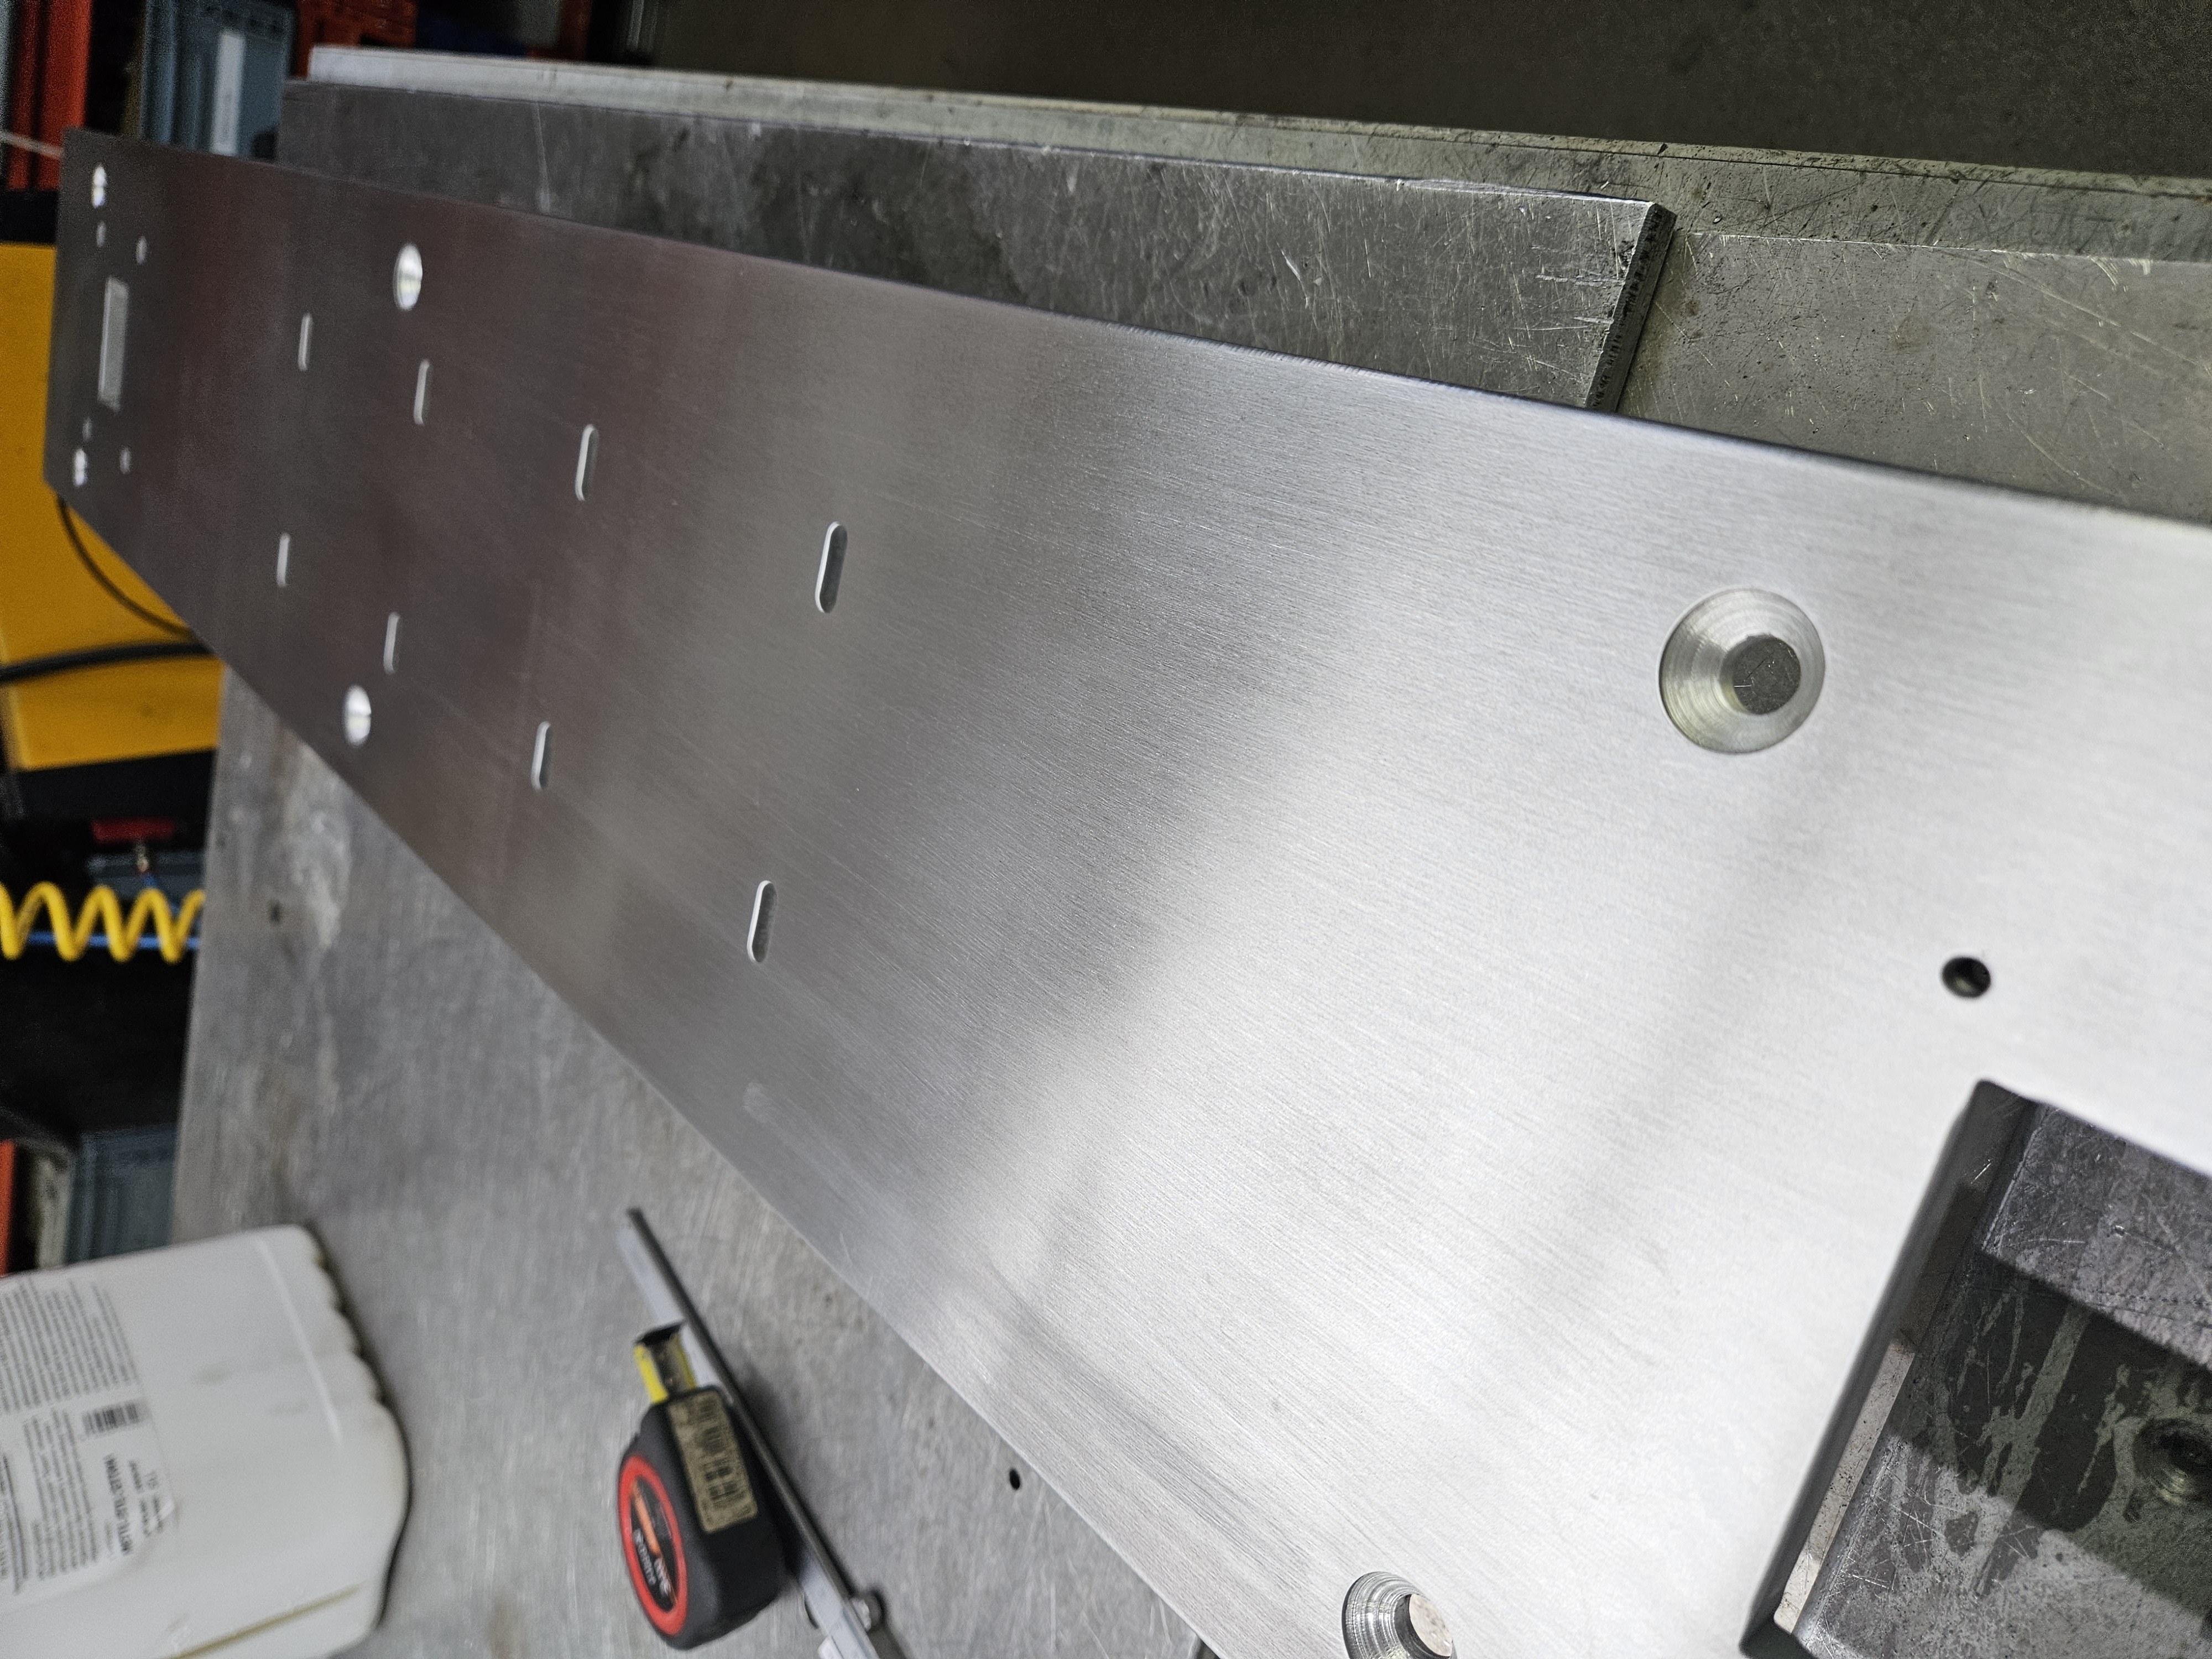
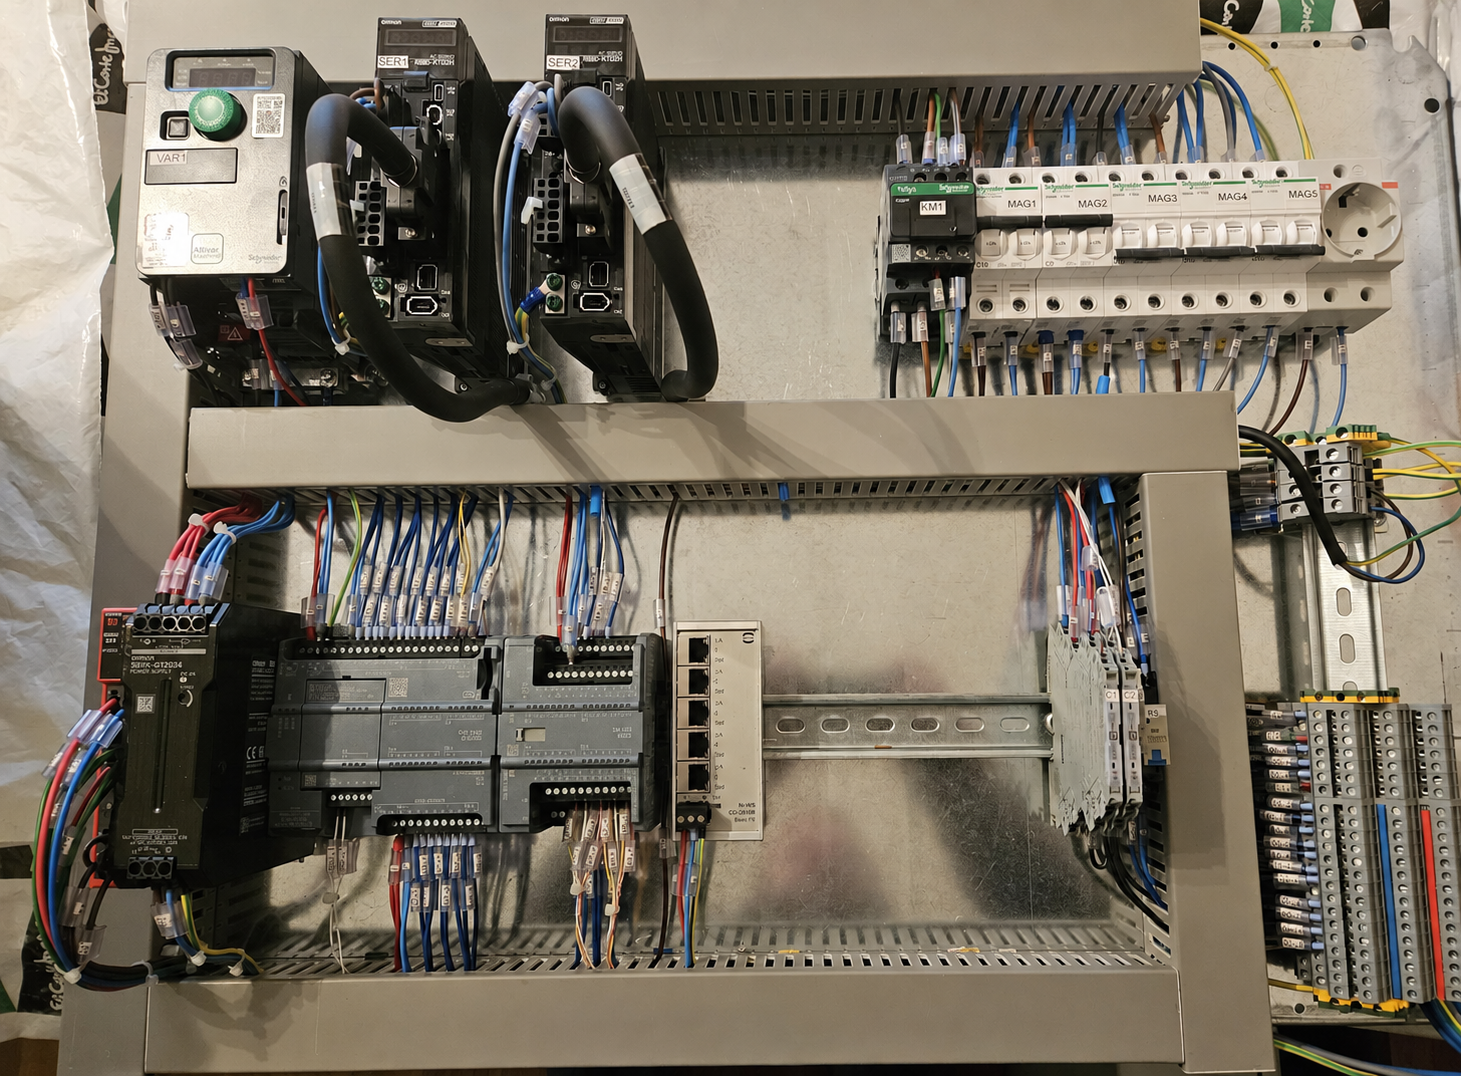
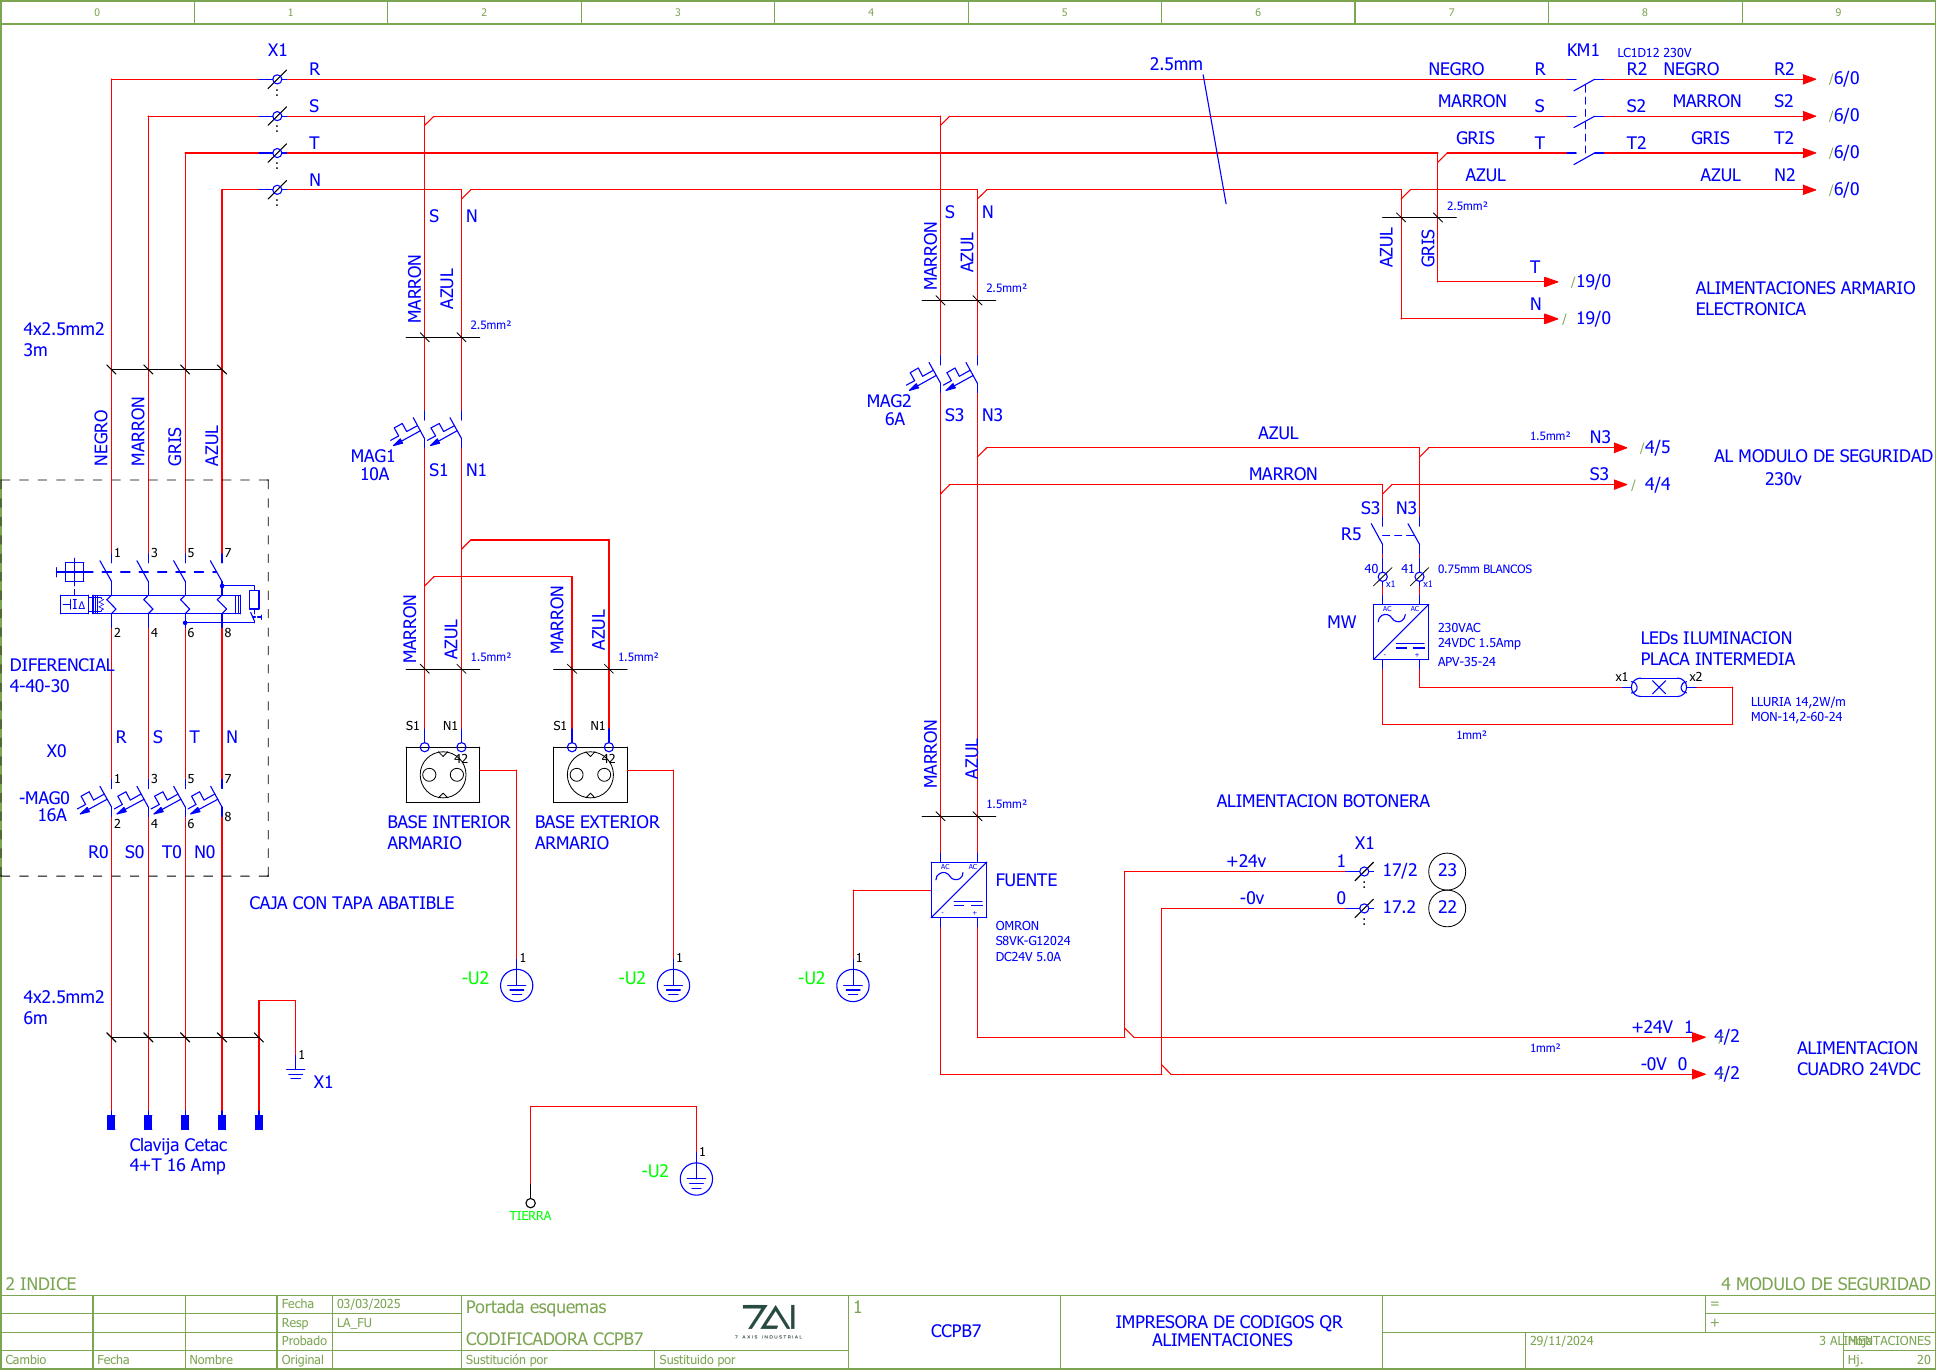
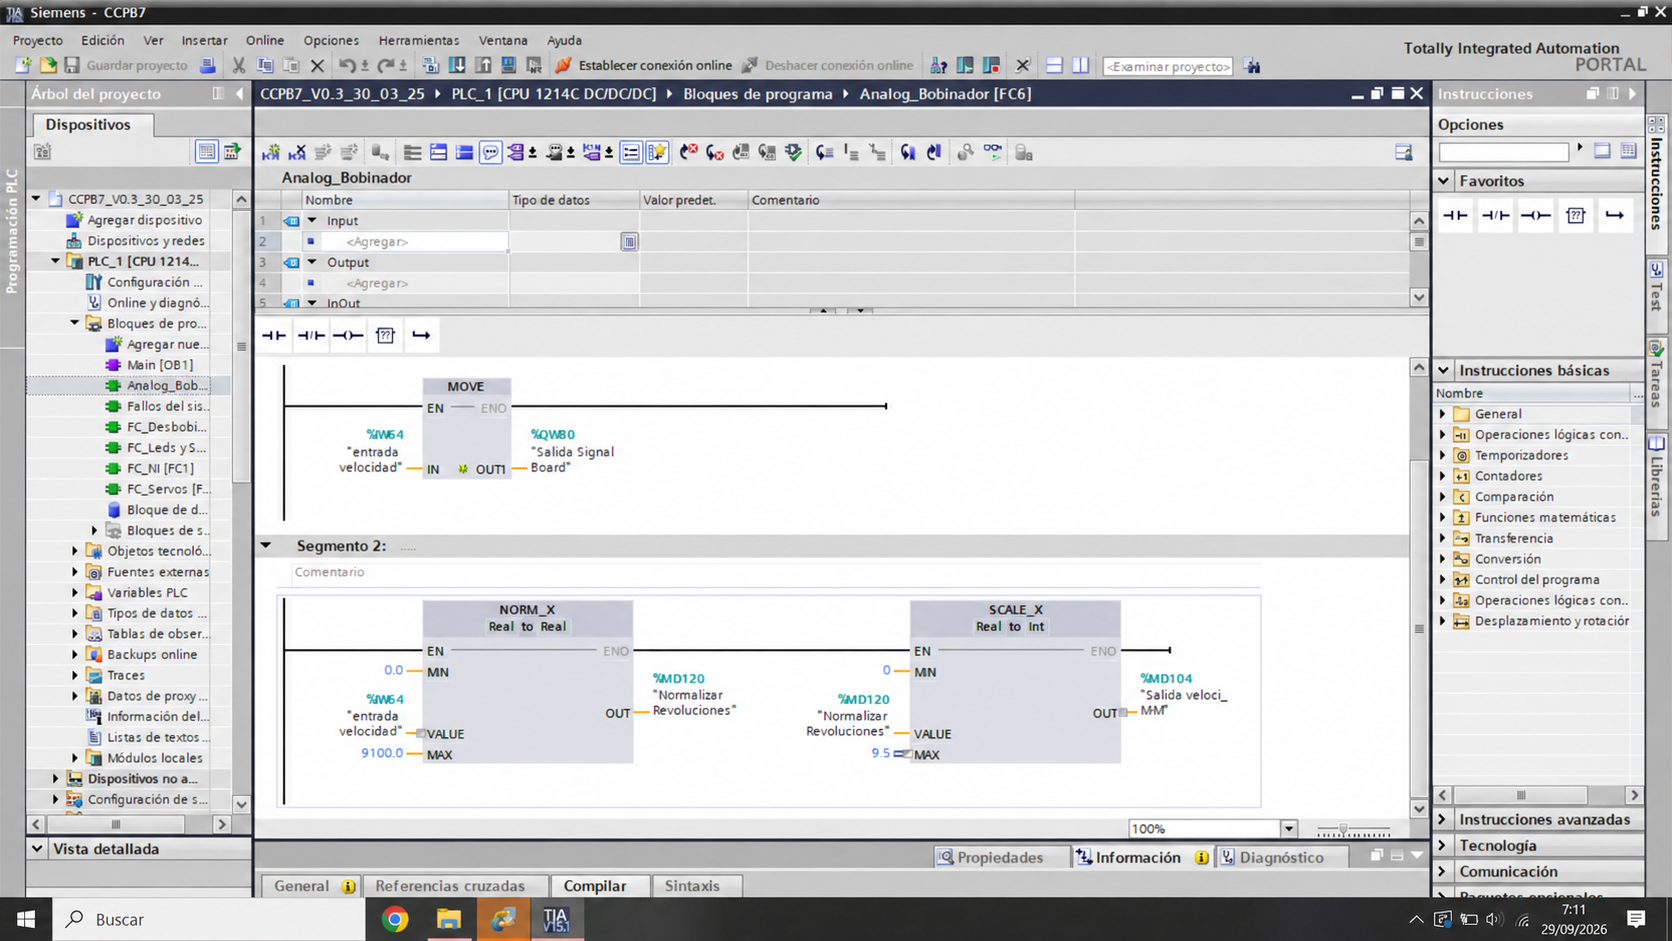
El desarrollo eléctrico y la documentación en EPLAN forman parte del proyecto, junto con la automatización y la integración de los equipos. El trabajo de 7Axis incluye la programación del PLC en TIA Portal y el desarrollo de las pantallas de operación en EasyBuilder Pro. El esquema seleccionado muestra una parte de esa documentación. El montaje del cuadro reúne el control de la máquina, la alimentación, el cableado y un módulo dedicado de seguridad.
Además de preparar los esquemas y las instrucciones, se incorporó documentación al HMI. De esta forma, la información puede consultarse desde la propia máquina cuando el operario necesita una referencia de uso o una consulta técnica.
La entrega de una máquina incluye también hacer comprensible su operación. En este caso, la documentación accesible desde la pantalla acompaña a la formación y a las referencias físicas de ajuste de los distintos conjuntos.
Las referencias de ajuste, la formación y la documentación en pantalla ayudan al operario a preparar trabajos conocidos y realizar las tareas habituales de la máquina.
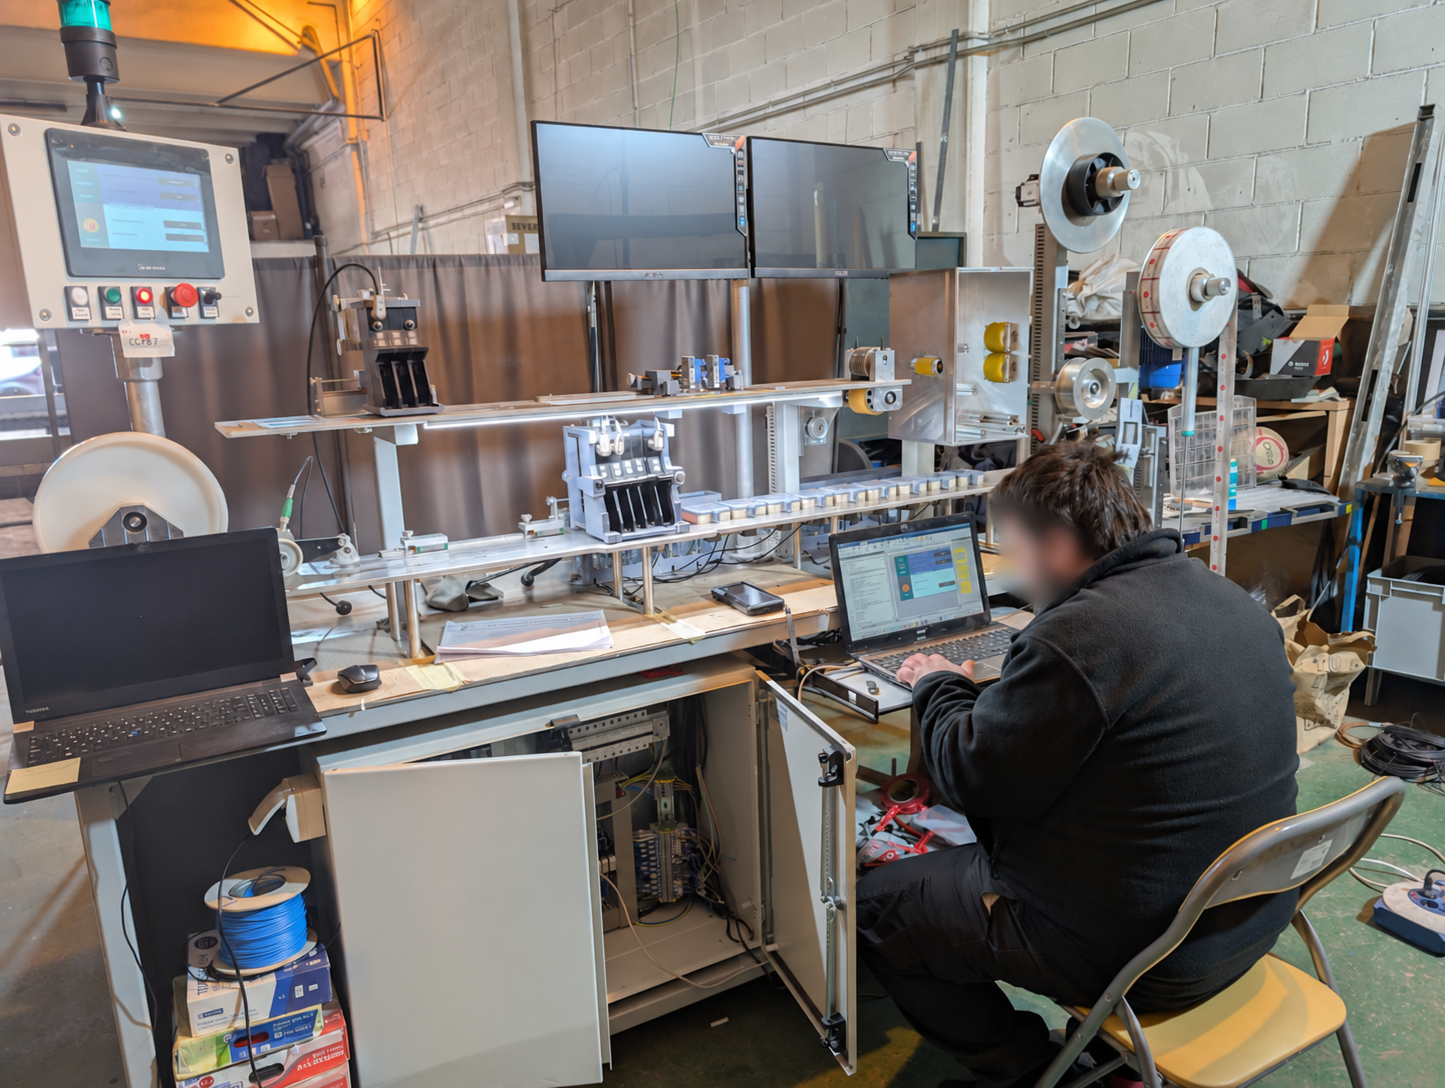
Antes de salir del taller, la máquina pasó entre tres y cuatro días de pruebas con cinta circulando de forma continuada. Ese rodaje permitió comprobar el funcionamiento del recorrido y suavizar aristas antes de llevar el equipo a las instalaciones del cliente.
La CCPB7 se entregó dos meses después del encargo. Ese plazo corresponde a la entrega física de este proyecto y se apoya en desarrollos y experiencia de las máquinas anteriores.
La visión se terminó de probar en destino, con la participación del proveedor responsable de su software. La instalación reúne por tanto el trabajo preparado en taller y las comprobaciones que requieren la integración final con los sistemas del cliente.
La entrega incluyó formación. Como los operarios ya conocían las máquinas anteriores de la serie, las explicaciones se centraron en las novedades de la CCPB7, sus ajustes y la forma de trabajar con los nuevos sistemas.
Equivalencia en seis máquinas
Una mejora aplicada a toda la serie.
Tickets por turno si las seis máquinas realizan el mismo trabajo al mismo rendimiento.
6 máquinas × 13–16 bobinas adicionales × 1.000 tickets
Las mejoras de la CCPB7 actúan en diferentes partes del proceso: menos tiempo de espera en codificación, más posibilidades de personalización, adaptación a distintos formatos y una inspección que detiene la máquina ante un defecto.
La operación conserva referencias de ajuste para recuperar trabajos conocidos. Los cambios de cabezales de impresión inkjet pueden realizarse manteniendo su posición, y la documentación está disponible en la pantalla de la propia máquina.
El mantenimiento rutinario lo realiza el operario e incluye limpieza al finalizar la jornada y lubricación periódica de los elementos indicados. La robustez del conjunto y la sencillez de estas tareas responden a su utilización en producciones largas.
Pasar de 11–12 a 25–27 bobinas por máquina y turno muestra el efecto del aislamiento RFID en el trabajo de referencia. La mejora se extendió a las seis máquinas de la serie. Si todas realizan ese trabajo al mismo rendimiento, el incremento equivale a 78.000–96.000 tickets adicionales por turno de ocho horas.
El rendimiento depende del producto, de las validaciones que requiere su codificación y de la operativa del puesto.
El caso reúne dos capacidades de 7Axis: desarrollar una máquina completa a medida y evolucionar equipos existentes a partir de problemas reales de producción. La mejora del rendimiento se combina con más posibilidades de personalización, adaptación de formatos y control del producto.
Capacidades aplicadas
Tu siguiente paso
Podemos estudiar una solución adaptada a tu máquina o proceso.