

Automatizar una operación manual: qué mirar antes de encargar una máquina
El error habitual no es automatizar tarde. Es automatizar el gesto equivocado.
Leer el artículoAutomatización y equipos especiales
Una máquina semiautomática diseñada para sustituir el punteado térmico manual y acompañar el proceso desde el escuadrado hasta la validación del material.
Ver el desarrollo técnico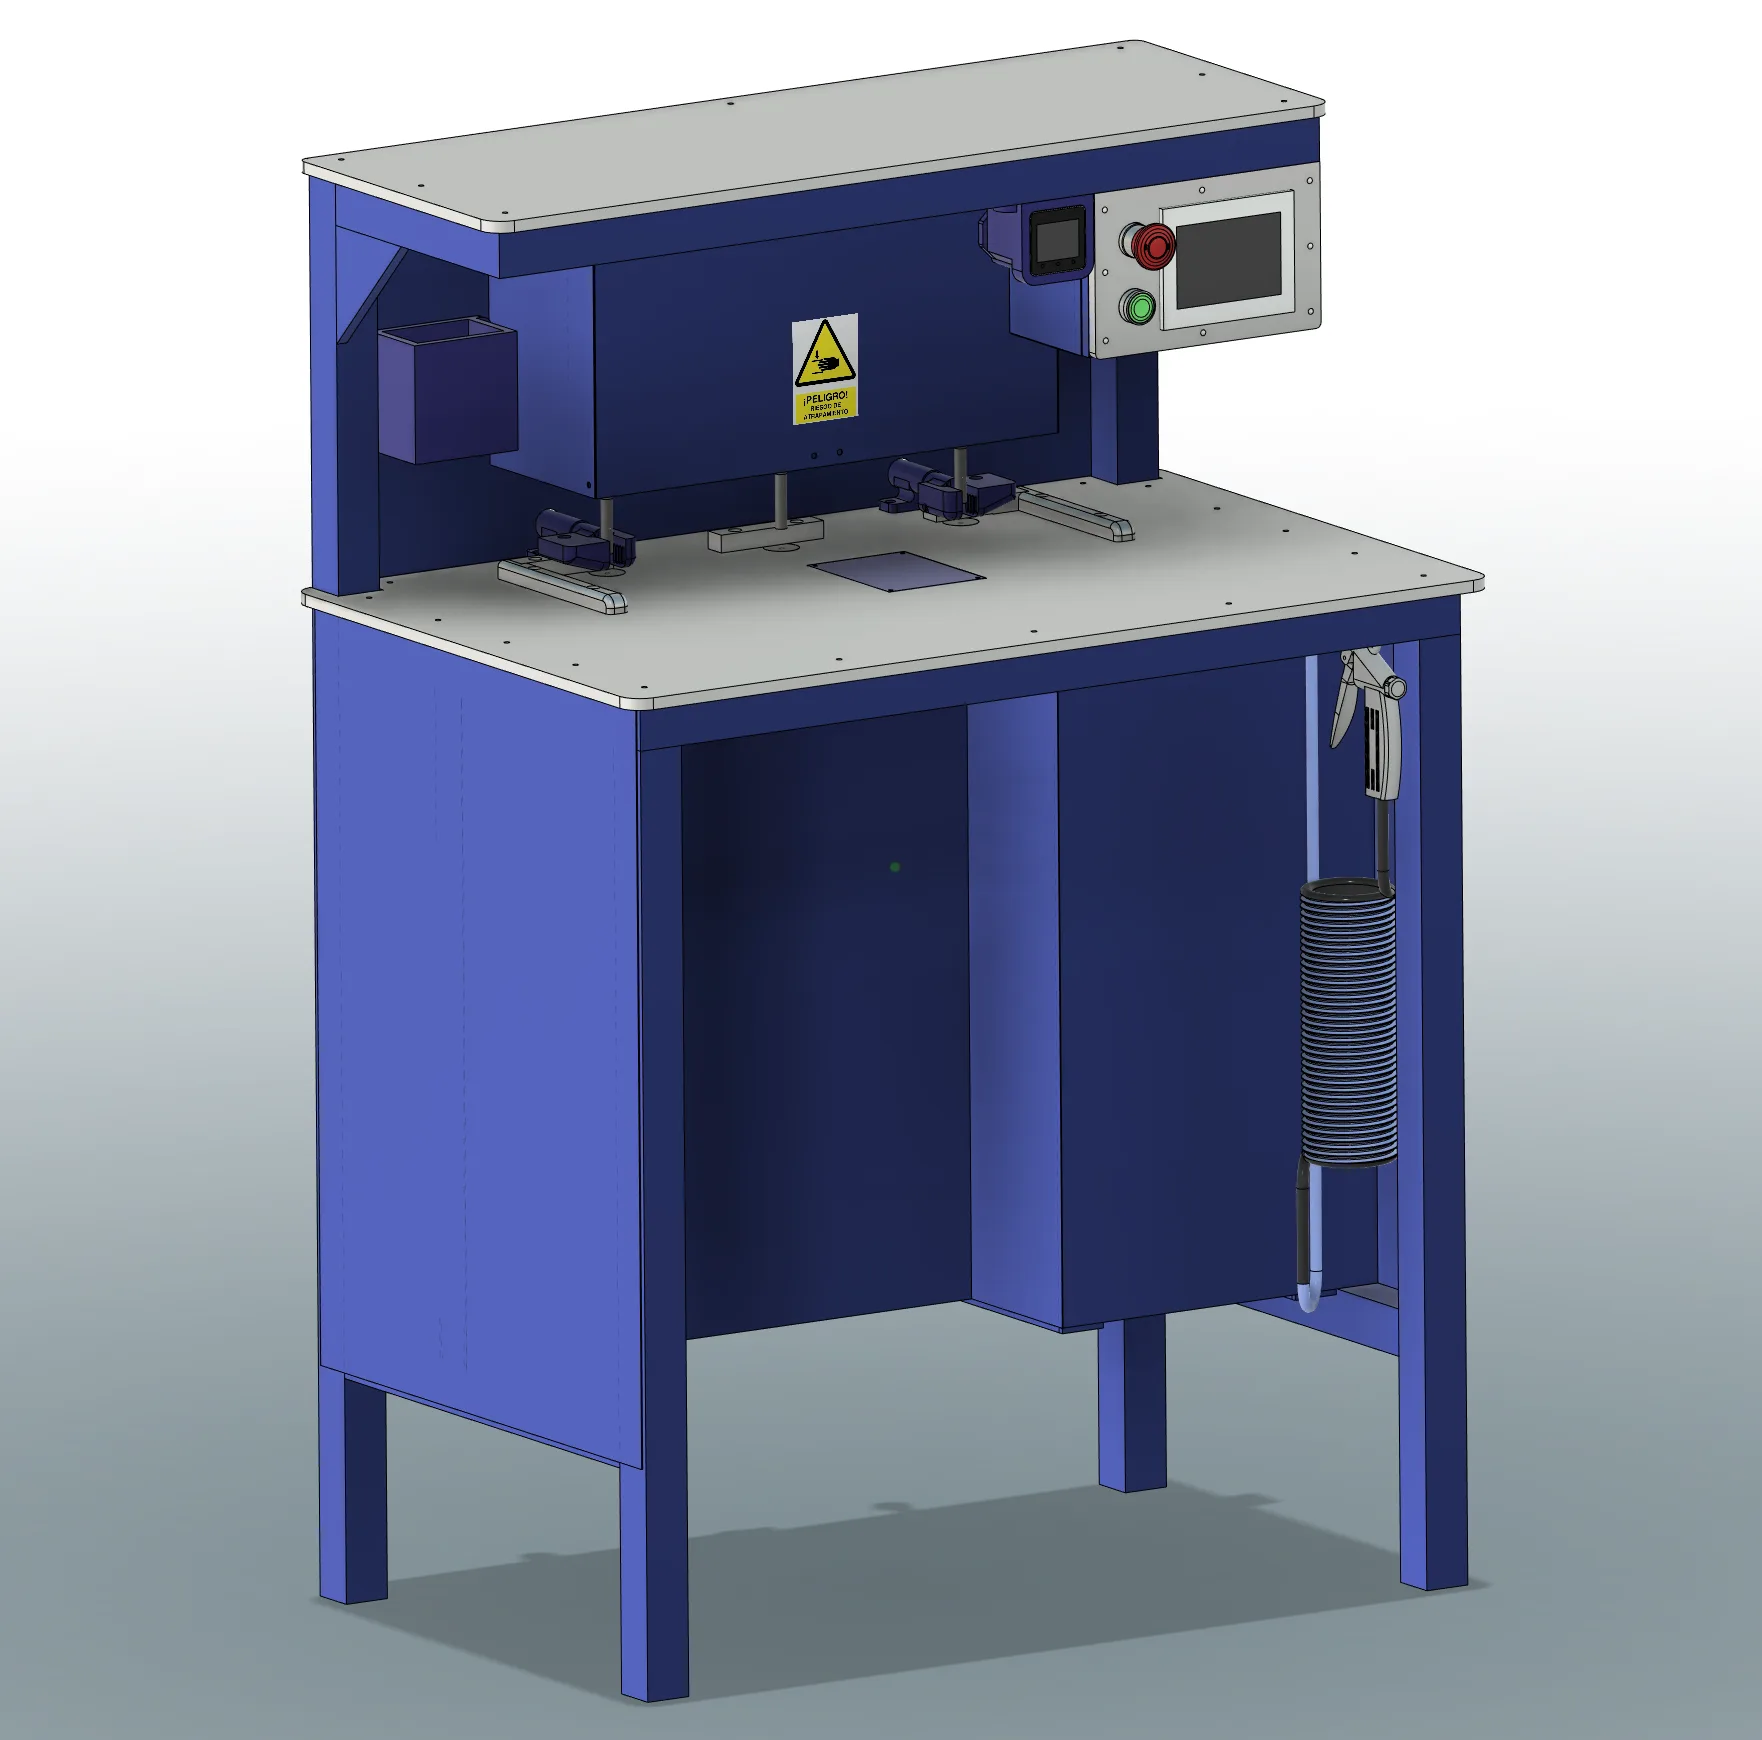
El problema
Los paquetes de láminas se escuadraban y punteaban con soldadores térmicos antes de la laminación y el troquelado. Las puntas atravesaban las capas y dejaban una salida irregular con relieve, capaz de dañar las planchas.
El calor también generaba carbonilla. Las partículas quedaban atrapadas en el material y aparecían después del prensado como motas negras y rechazo.
Una operación manual repetitiva.
Espesor localizado y partículas en el material.
Merma y daños durante la laminación.
La máquina
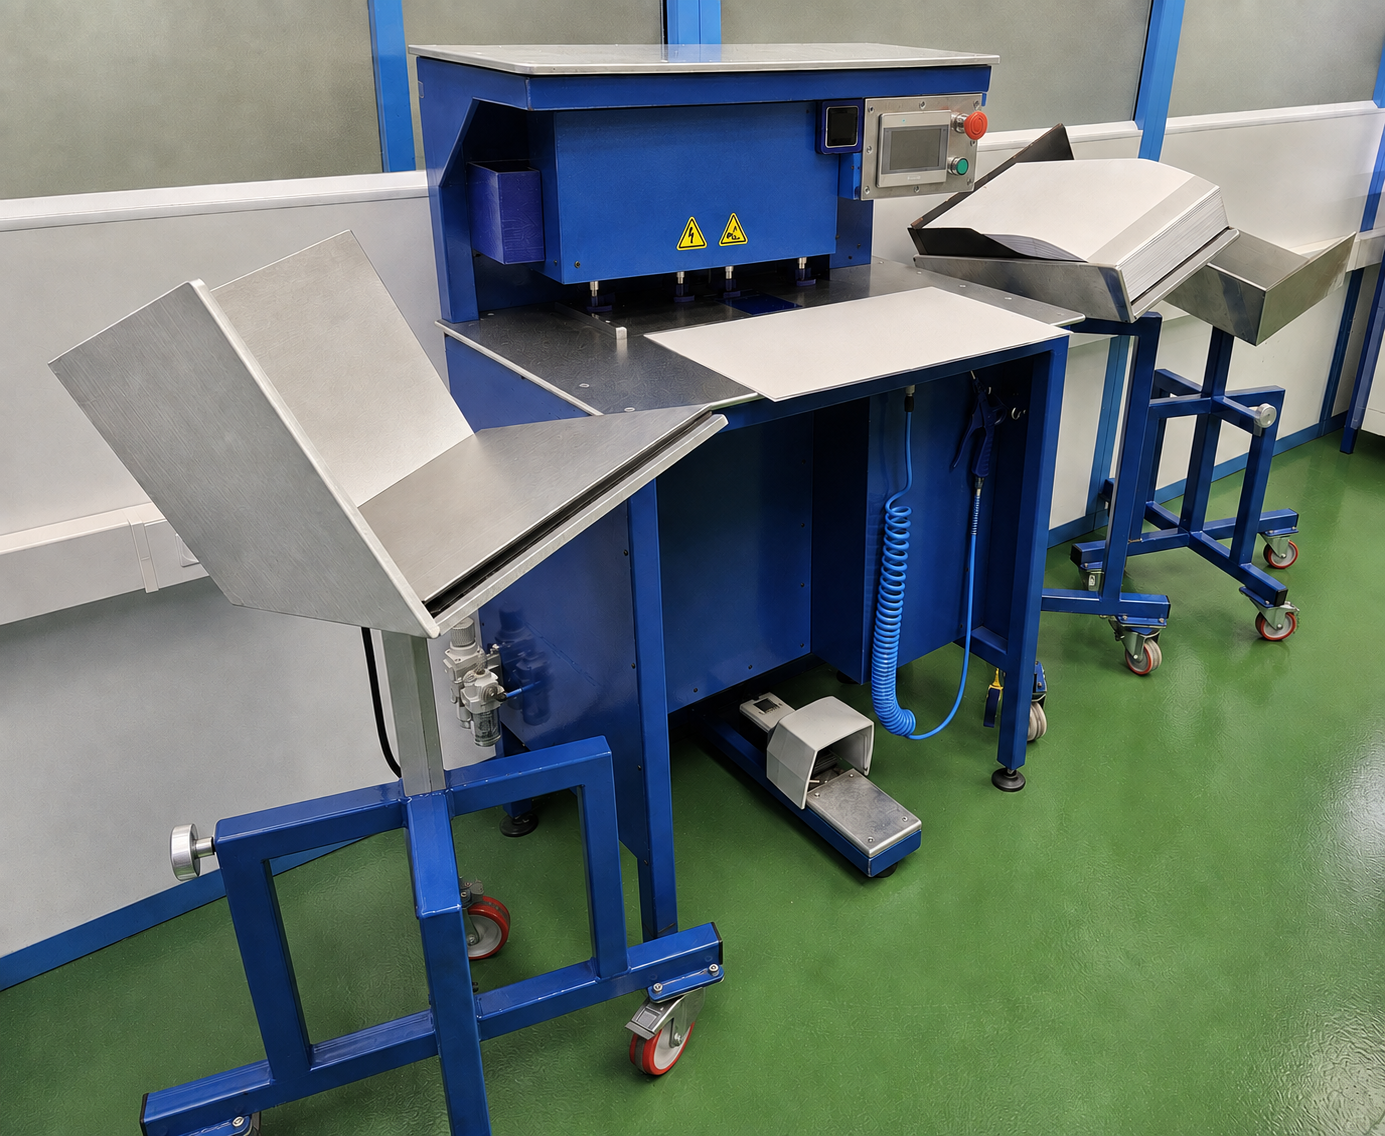
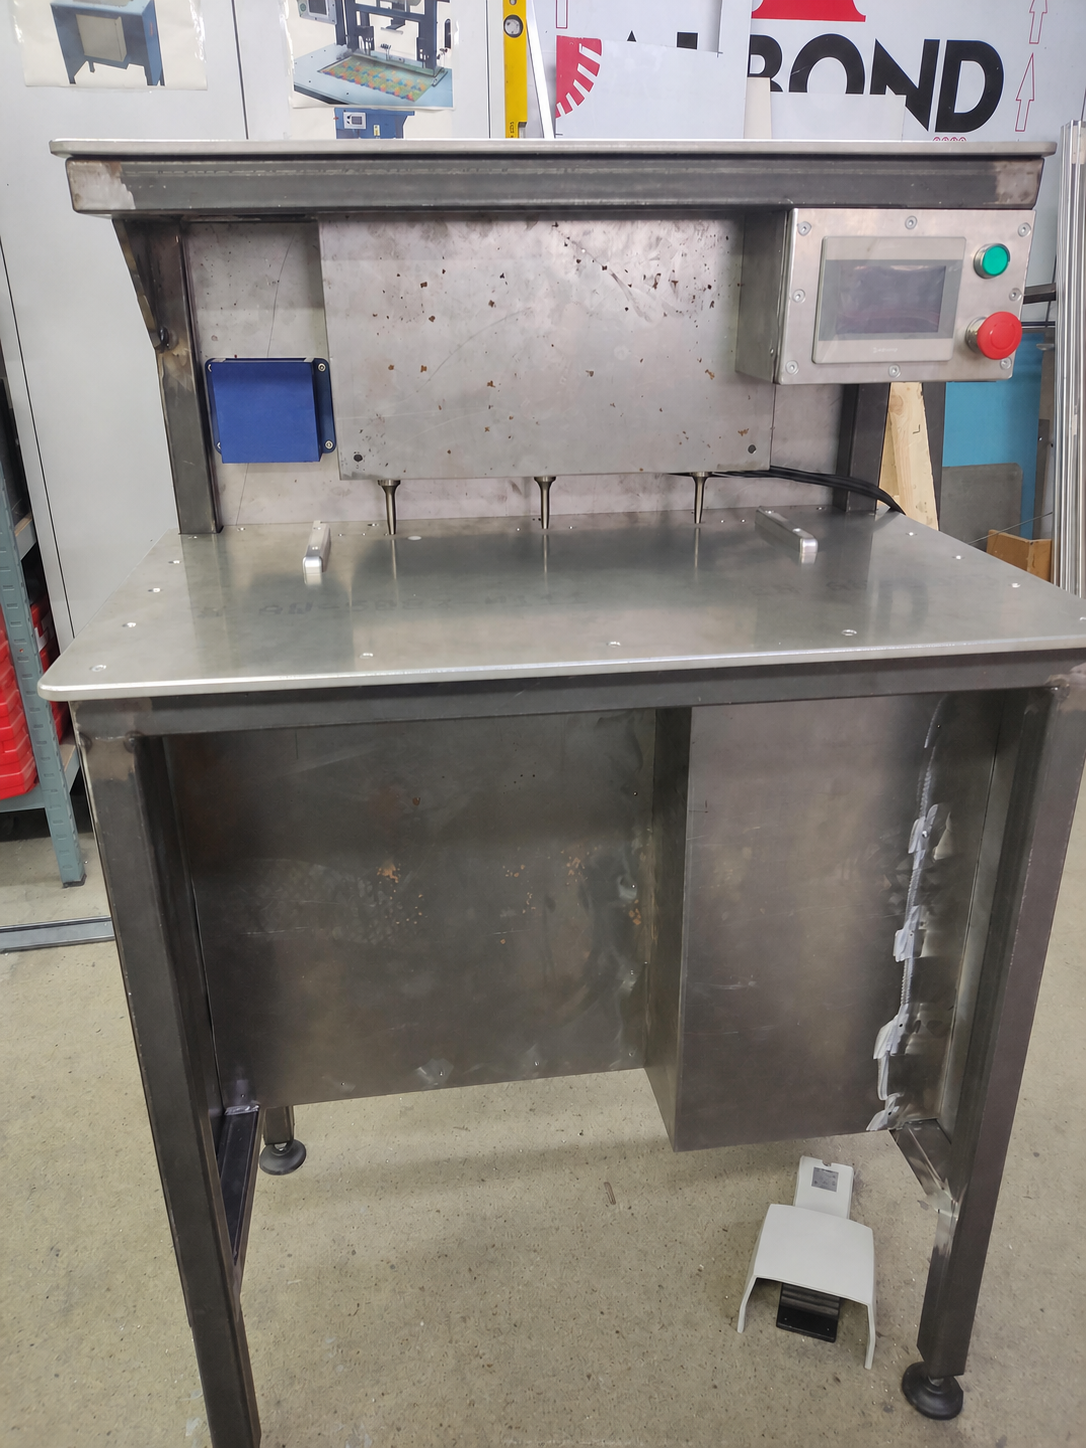
El pedal deja ambas manos libres para posicionar el paquete. El pulsador verde ejecuta la misma orden cuando el trabajo no requiere esa libertad.
Topes intercambiables para trabajar desde ambos lados.
Los pisadores fijan las capas antes del contacto de las puntas.
Tres puntos independientes con tiempo definido en HMI.
Un soplido opcional ayuda a observar una unión insuficiente.
El soplado es una comprobación visual configurable, no una inspección automática de calidad.
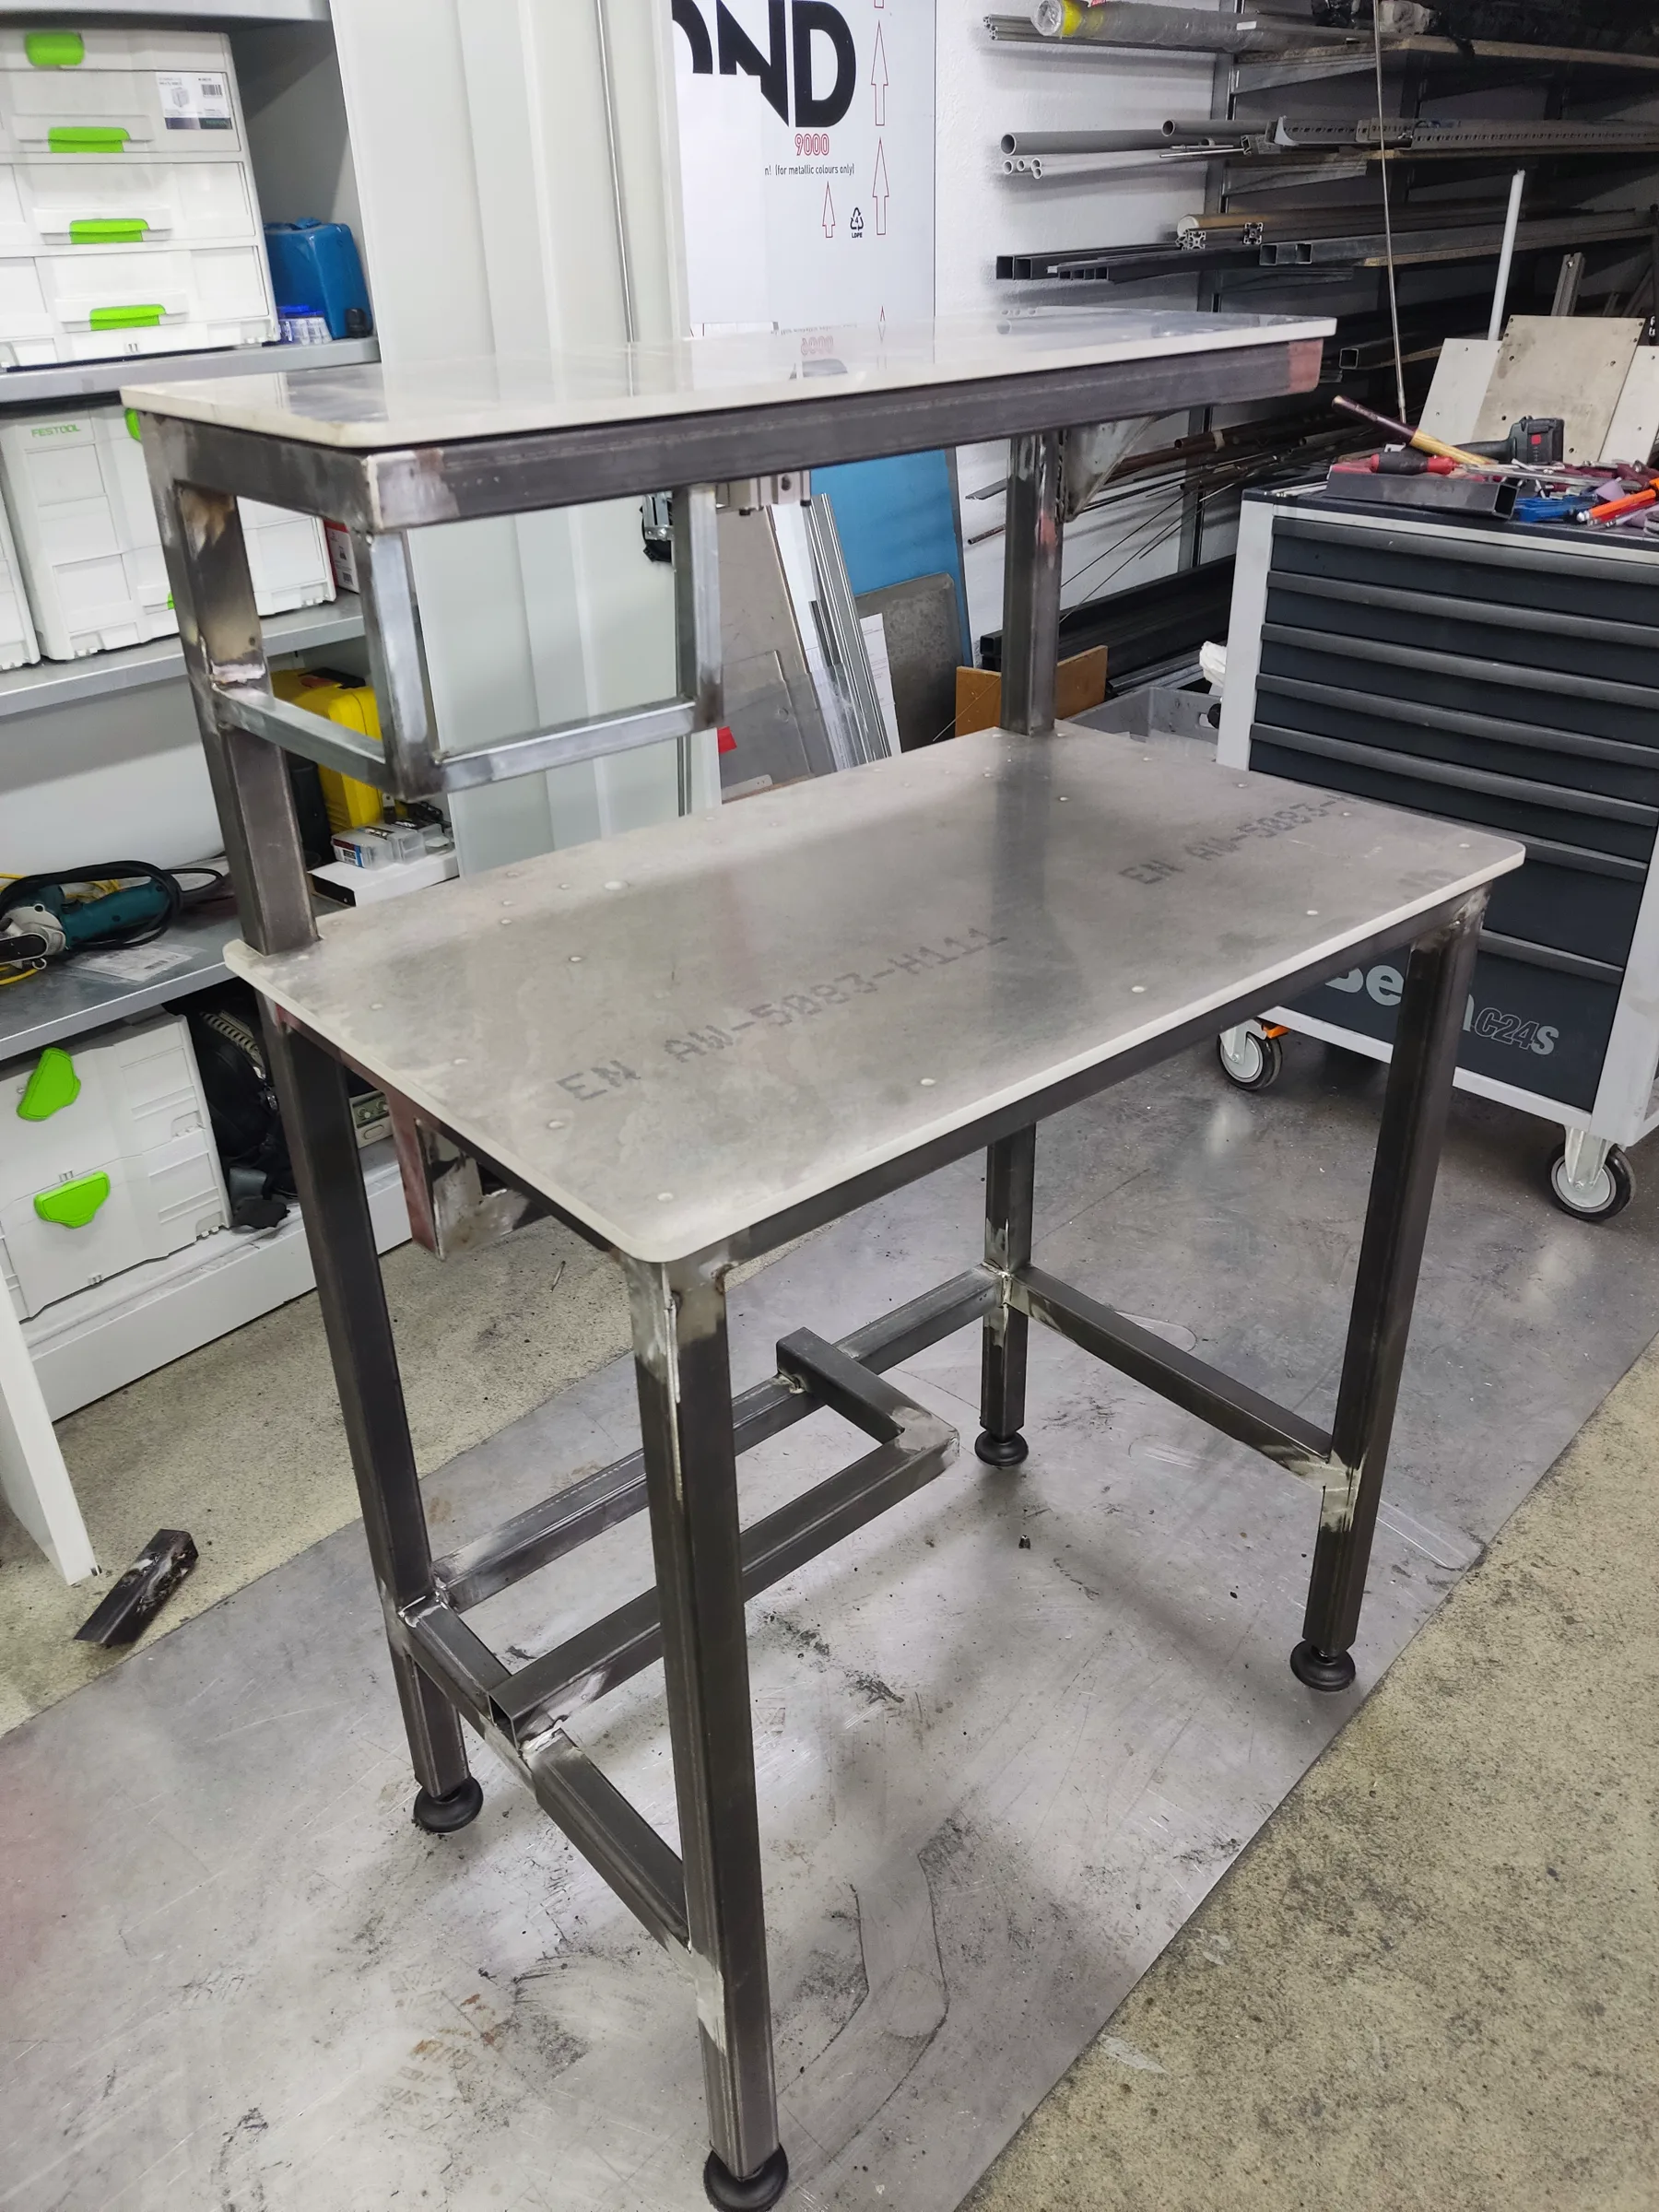
Diseño y fabricación
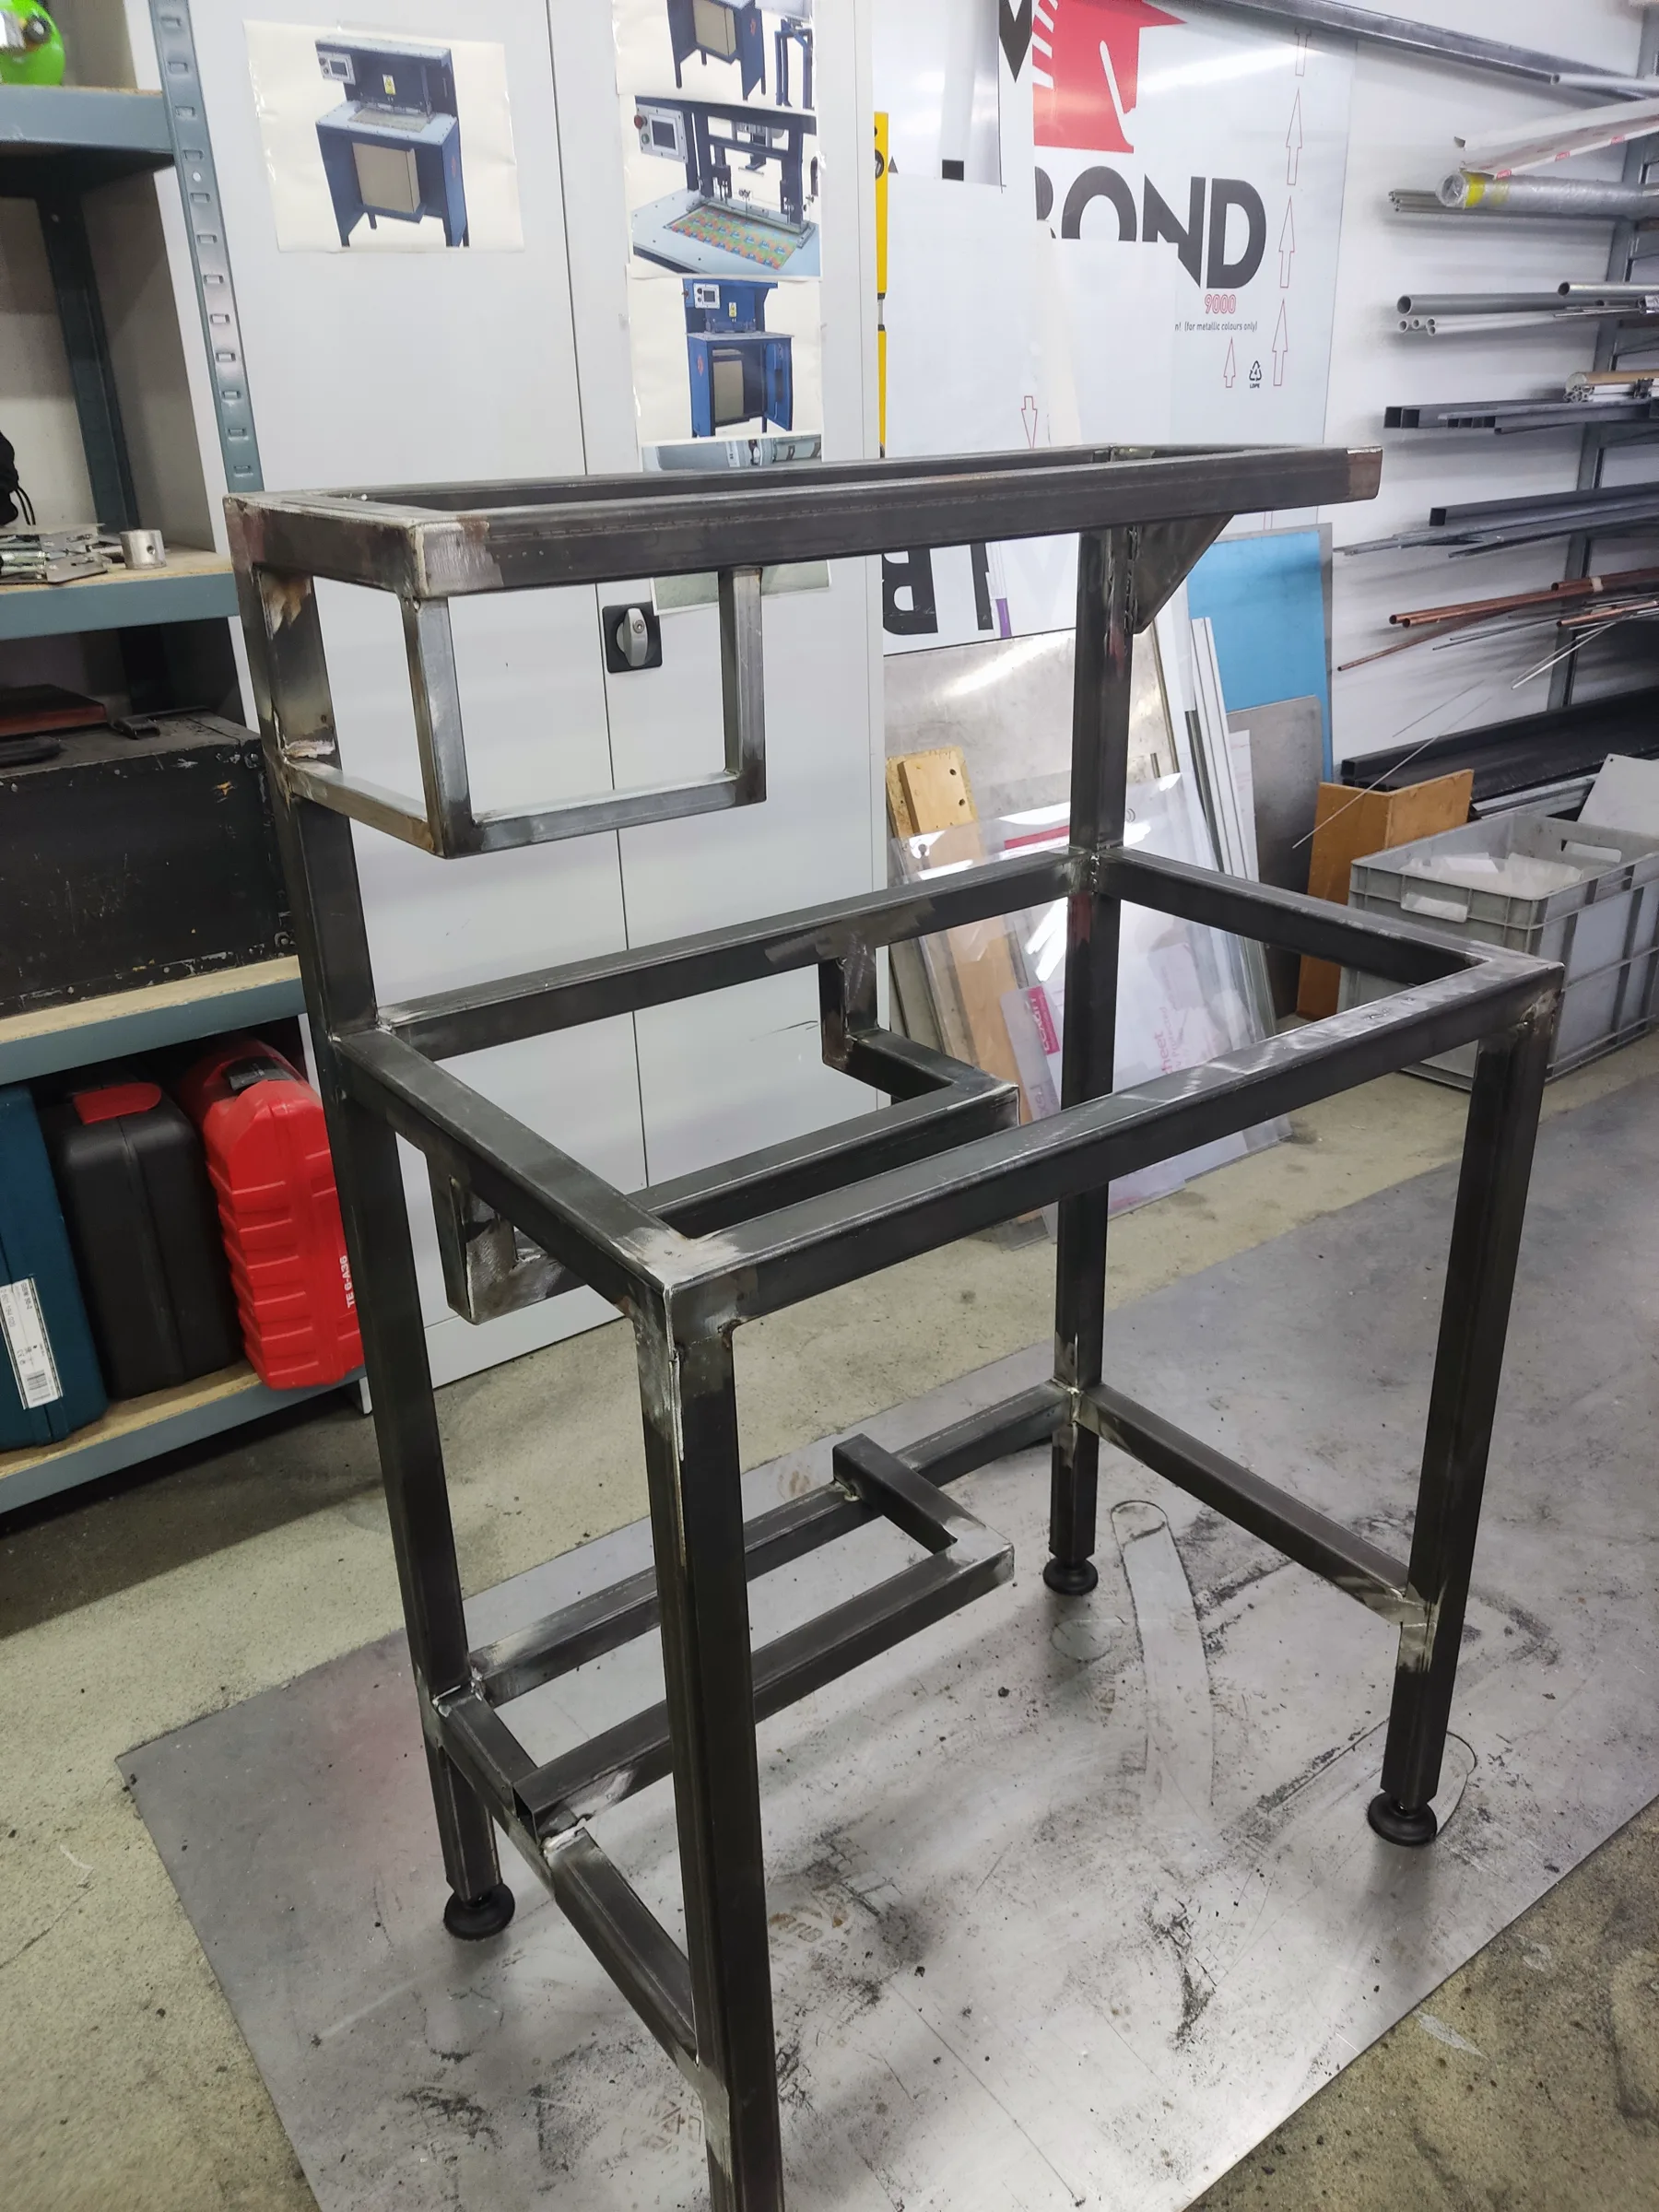
El desarrollo incluyó diseño CAD, estructura, mecánica, cuadro eléctrico, montaje, programación PLC/HMI, puesta en marcha y las evoluciones posteriores.
 Ampliar ↗
Validación de soldadura
Durante las pruebas iniciales se levantó y manipuló el conjunto para comprobar que la soldadura mantenía alineadas y unidas las capas antes del paso a la laminadora.
La prueba demuestra el comportamiento observado durante esa manipulación; no se presenta como un ensayo normalizado de resistencia.
Electricidad y programación
 Ampliar ↗
El diseño y cableado del cuadro eléctrico forman parte del desarrollo propio de ALZA+. Un Siemens LOGO! con módulos de ampliación coordina la secuencia, acompañado de las protecciones, relés y conexiones necesarios para la máquina.
La programación y la HMI completan el conjunto con tiempos de soldadura, selección de puntos y funciones de diagnóstico.
Operación real
Frente a aplicar los puntos térmicos uno a uno, la operación pasa a posicionar el paquete y accionar la máquina. Los pisadores mantienen las capas en posición y evitan que acompañen a los sonotrodos durante la subida.
Ergonomía y flujo
Dos atriles permiten tomar las hojas por un lado y depositar el paquete soldado en el otro. Ambos permiten orientar e inclinar la escuadra; la versión regulable añade el ajuste de altura.
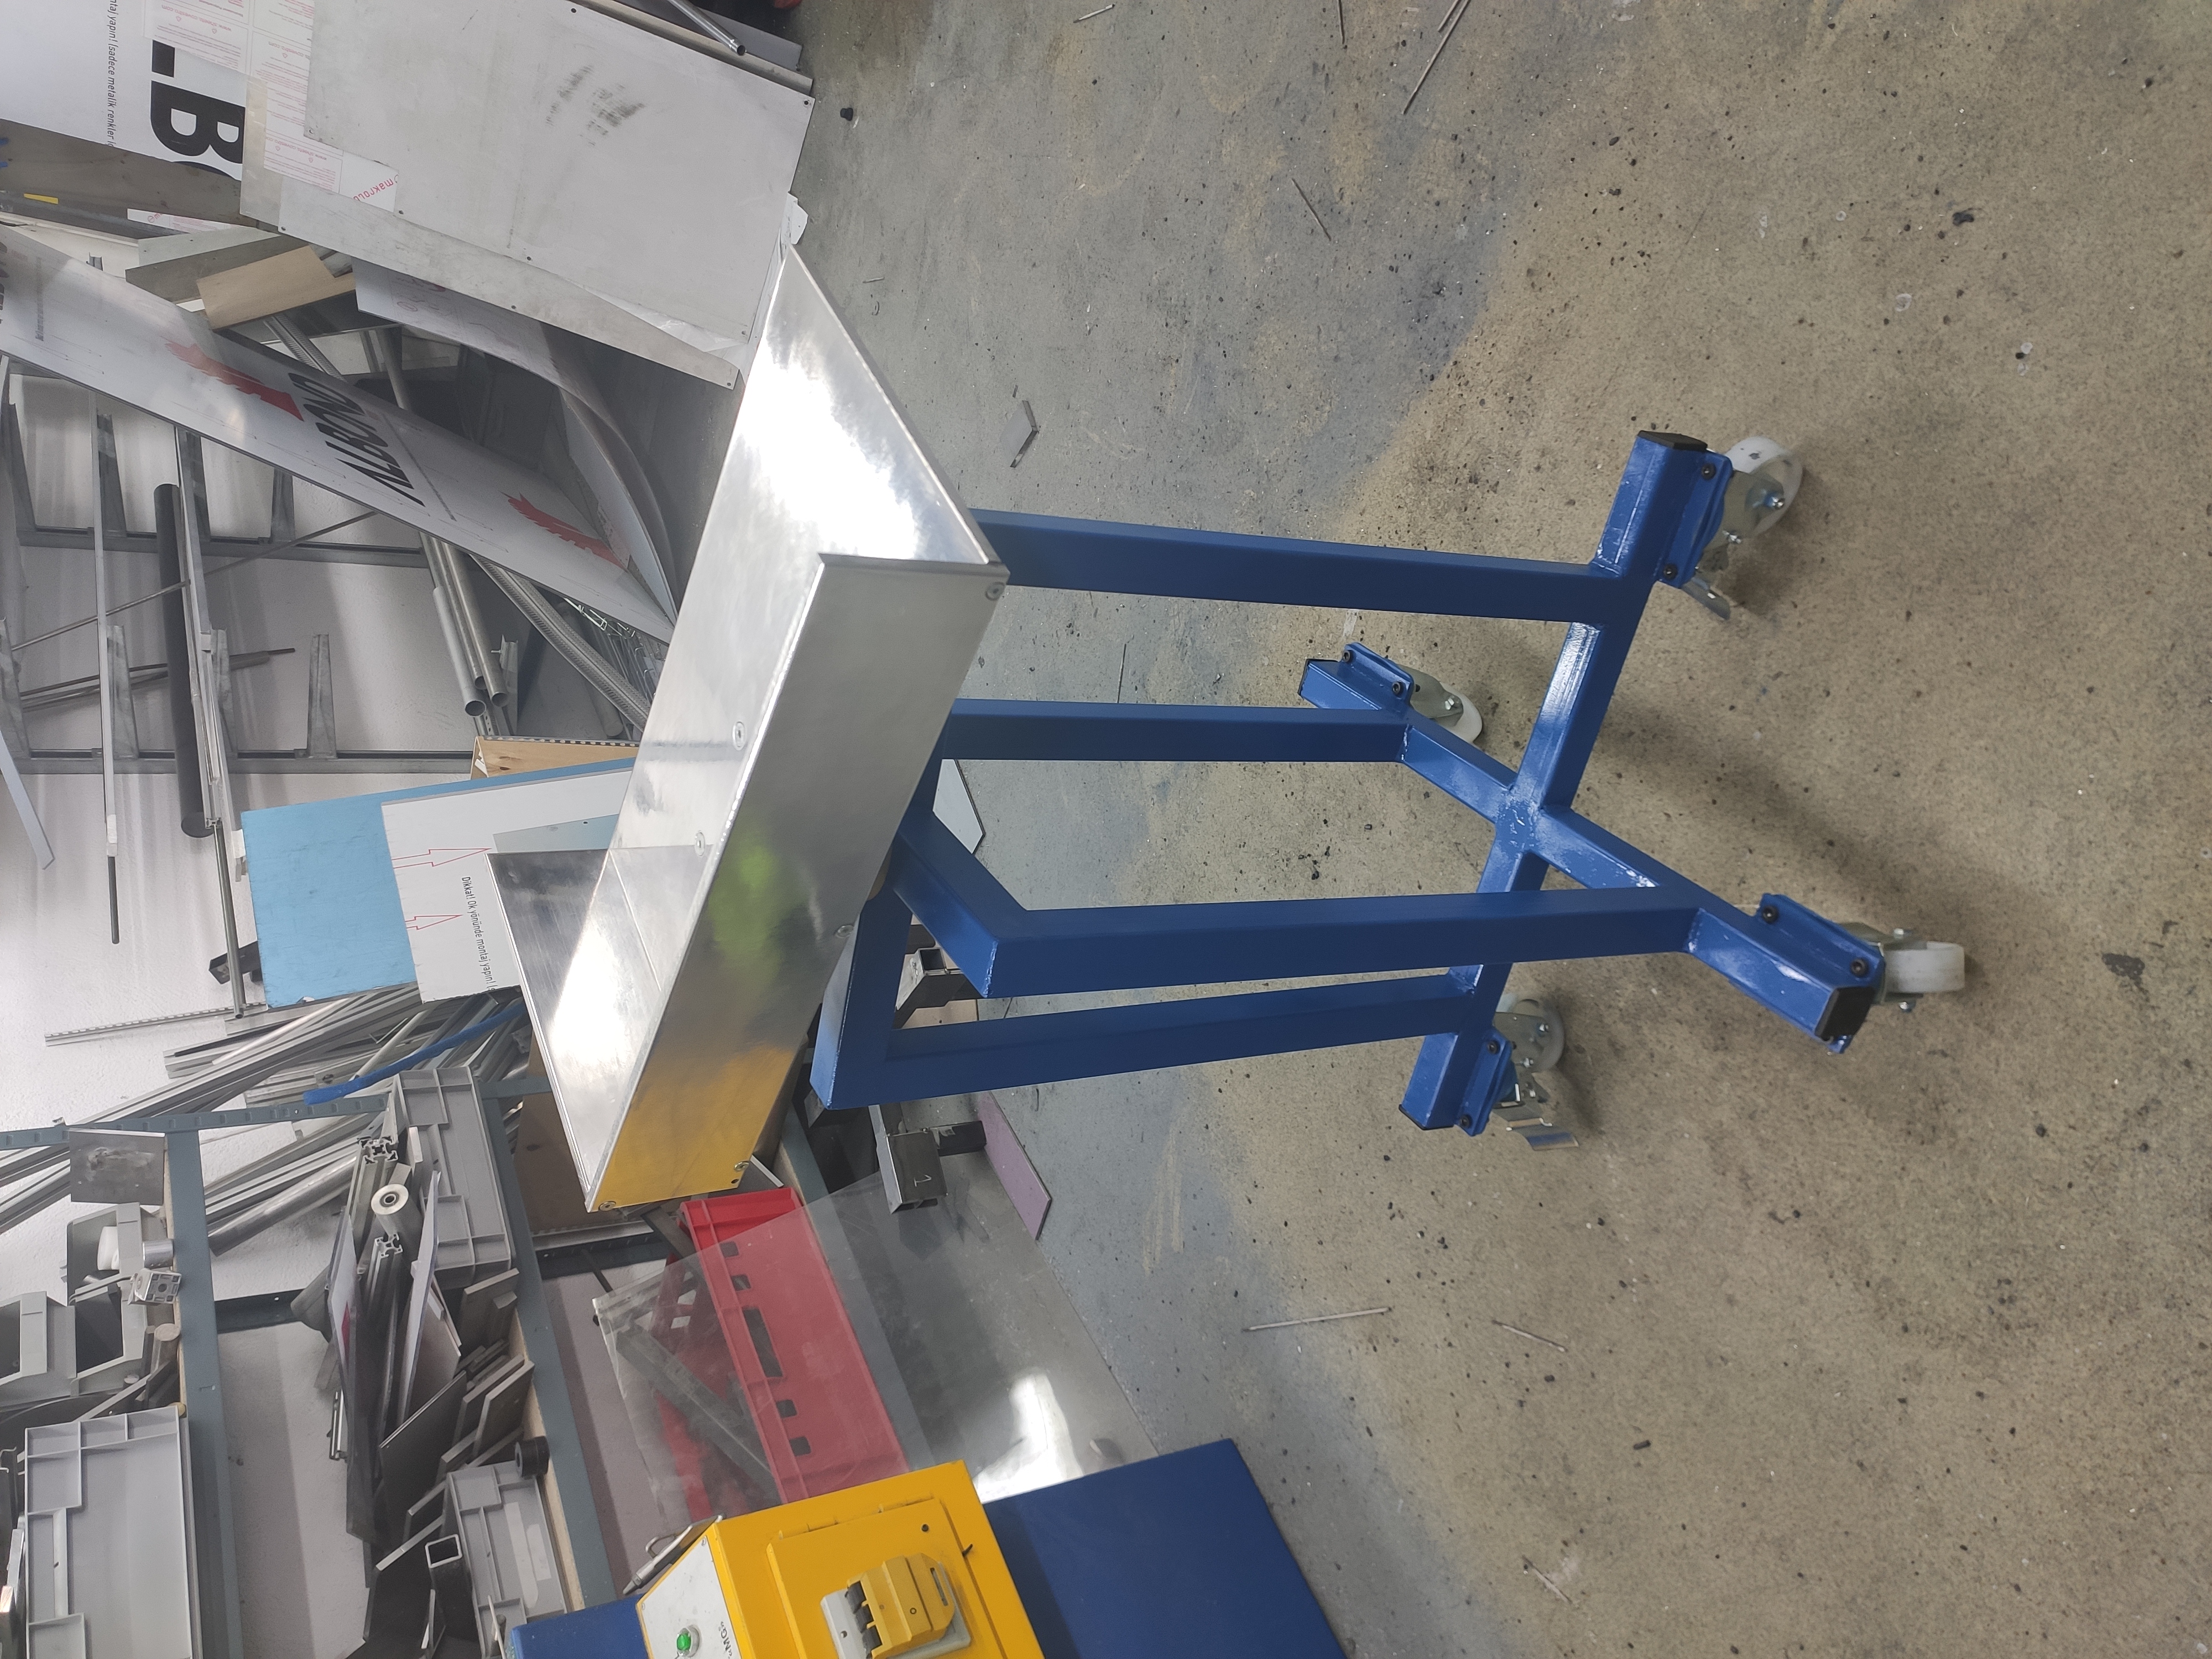
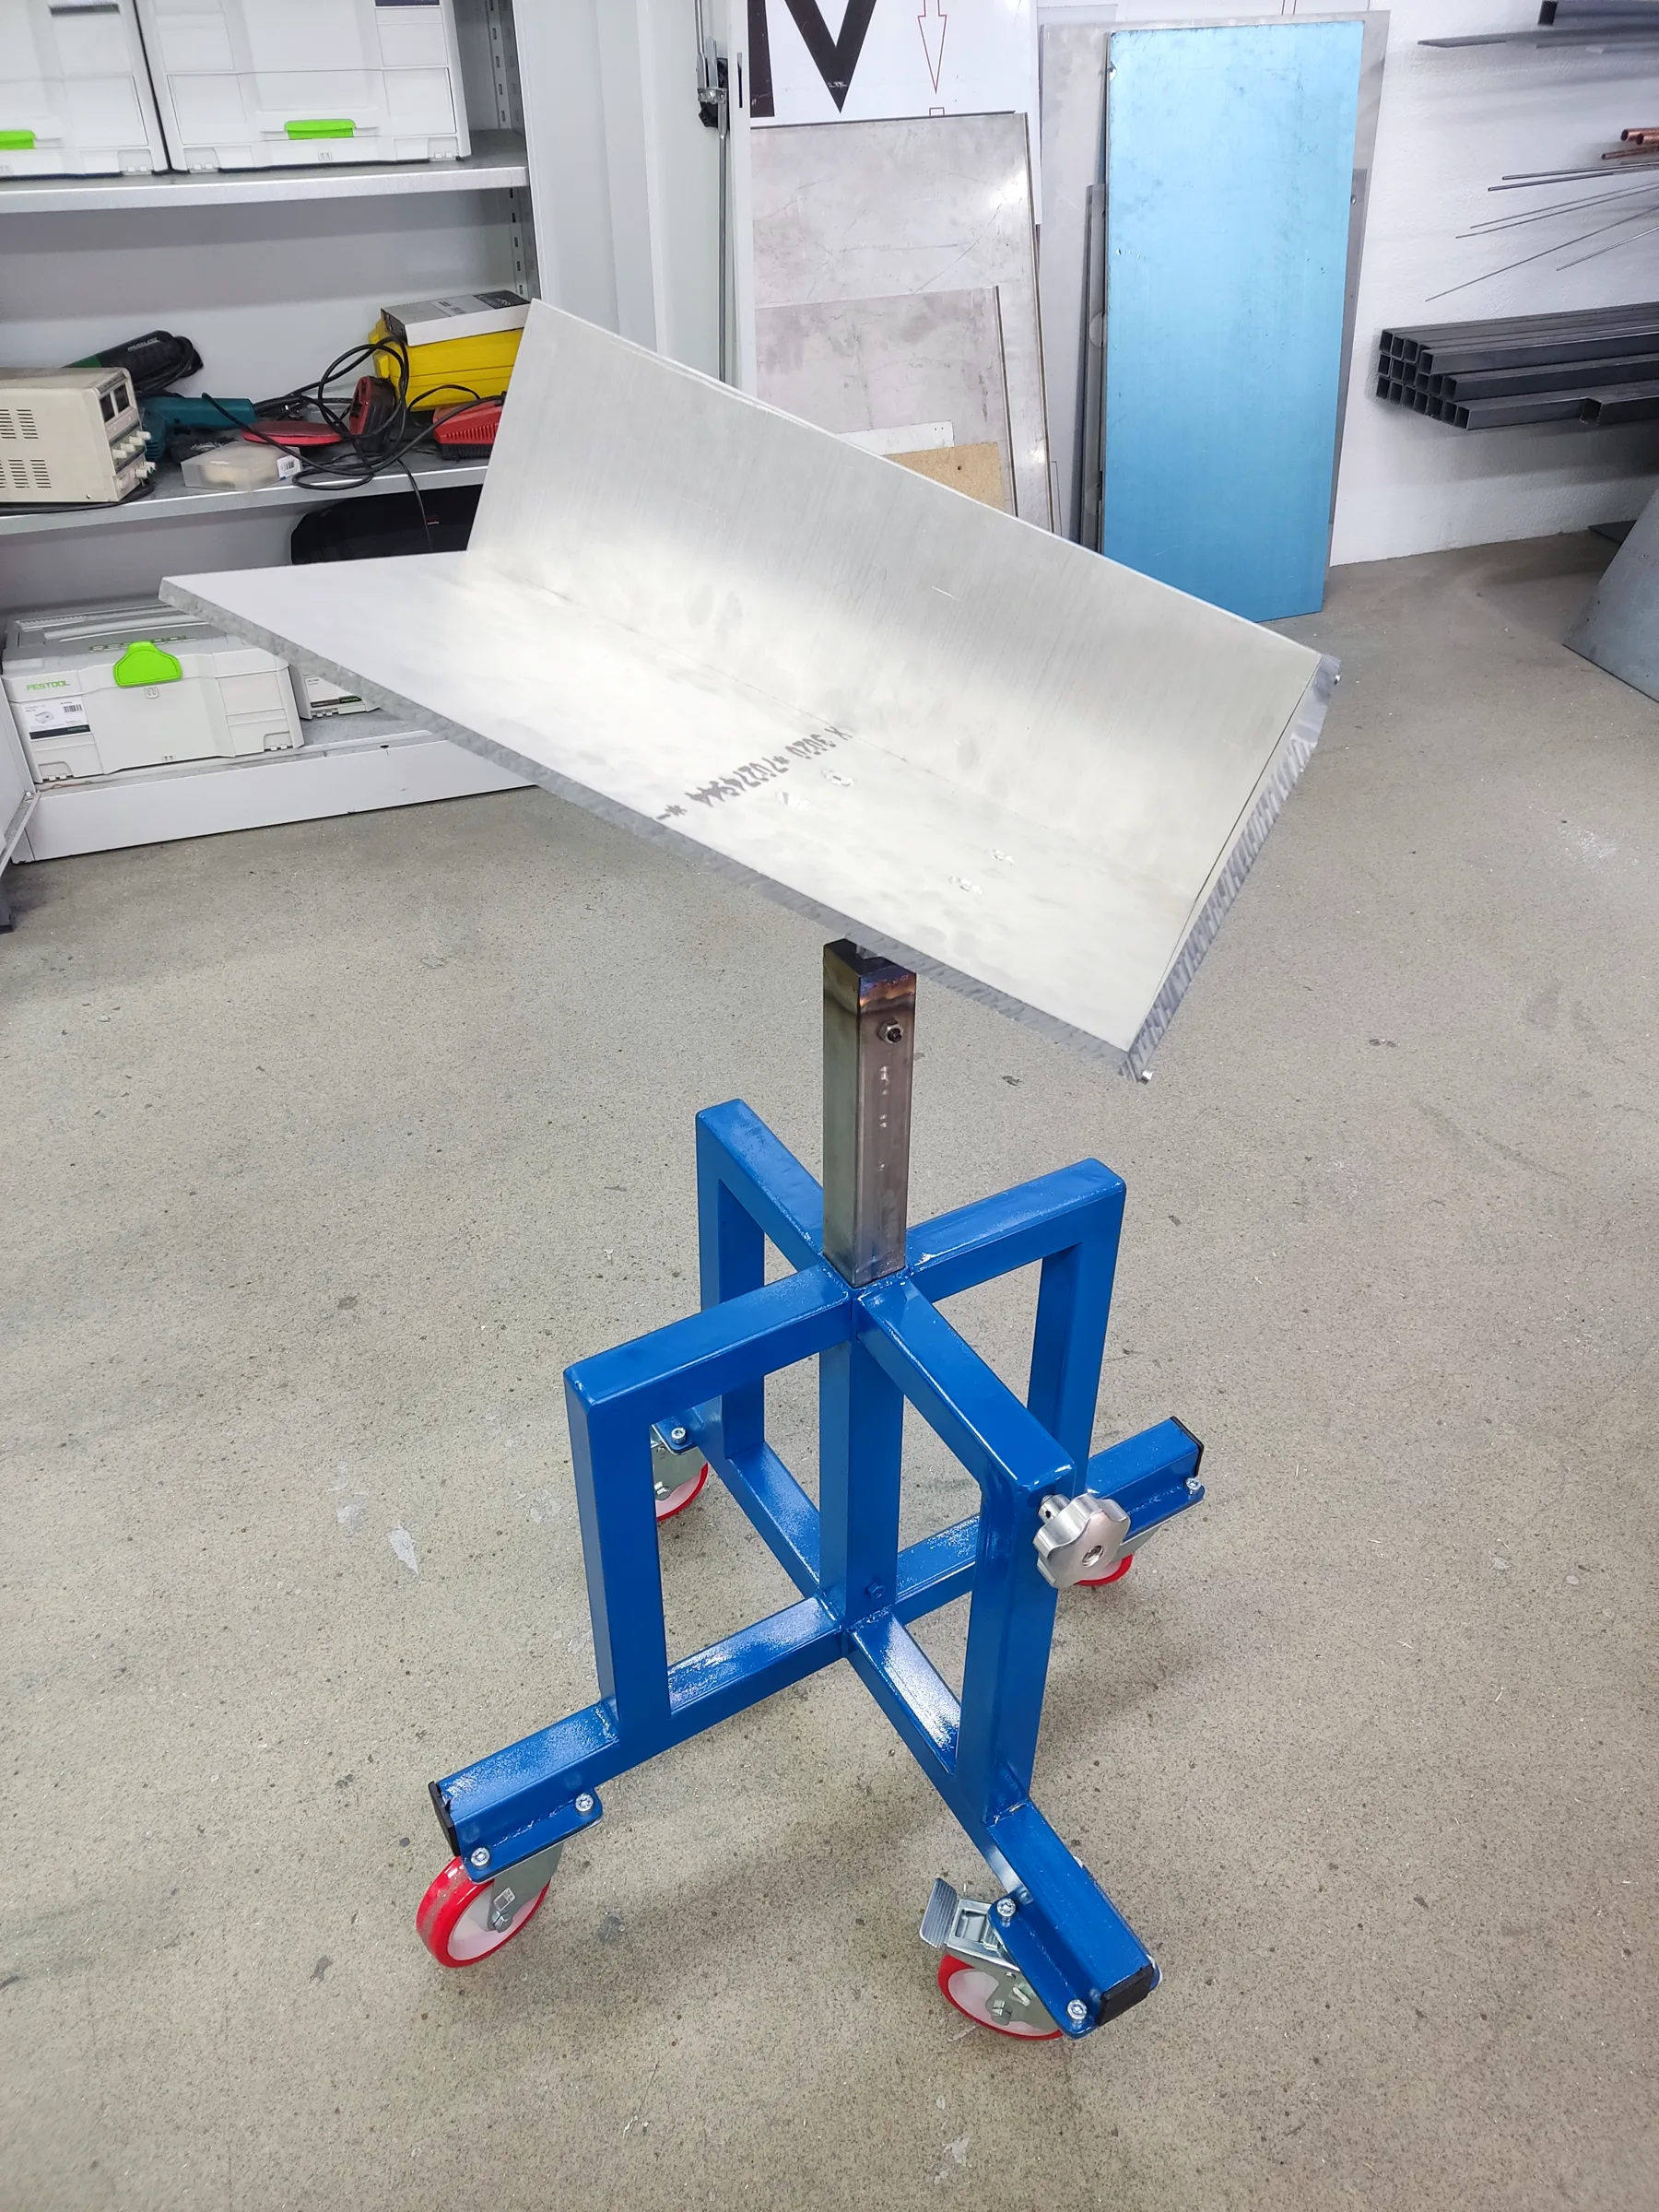
La inclinación facilita el escuadrado por gravedad. La regulación acerca la zona de trabajo a cada persona y la base con ruedas permite trasladar el material.
Evolución
La primera versión se desarrolló en 2022. Las intervenciones posteriores incorporaron validación RFID, sufrideras intercambiables y ajustes del equipo y del software.
Diseño, fabricación y puesta a punto del proceso ultrasónico.
RFID, consumibles y evolución del control.
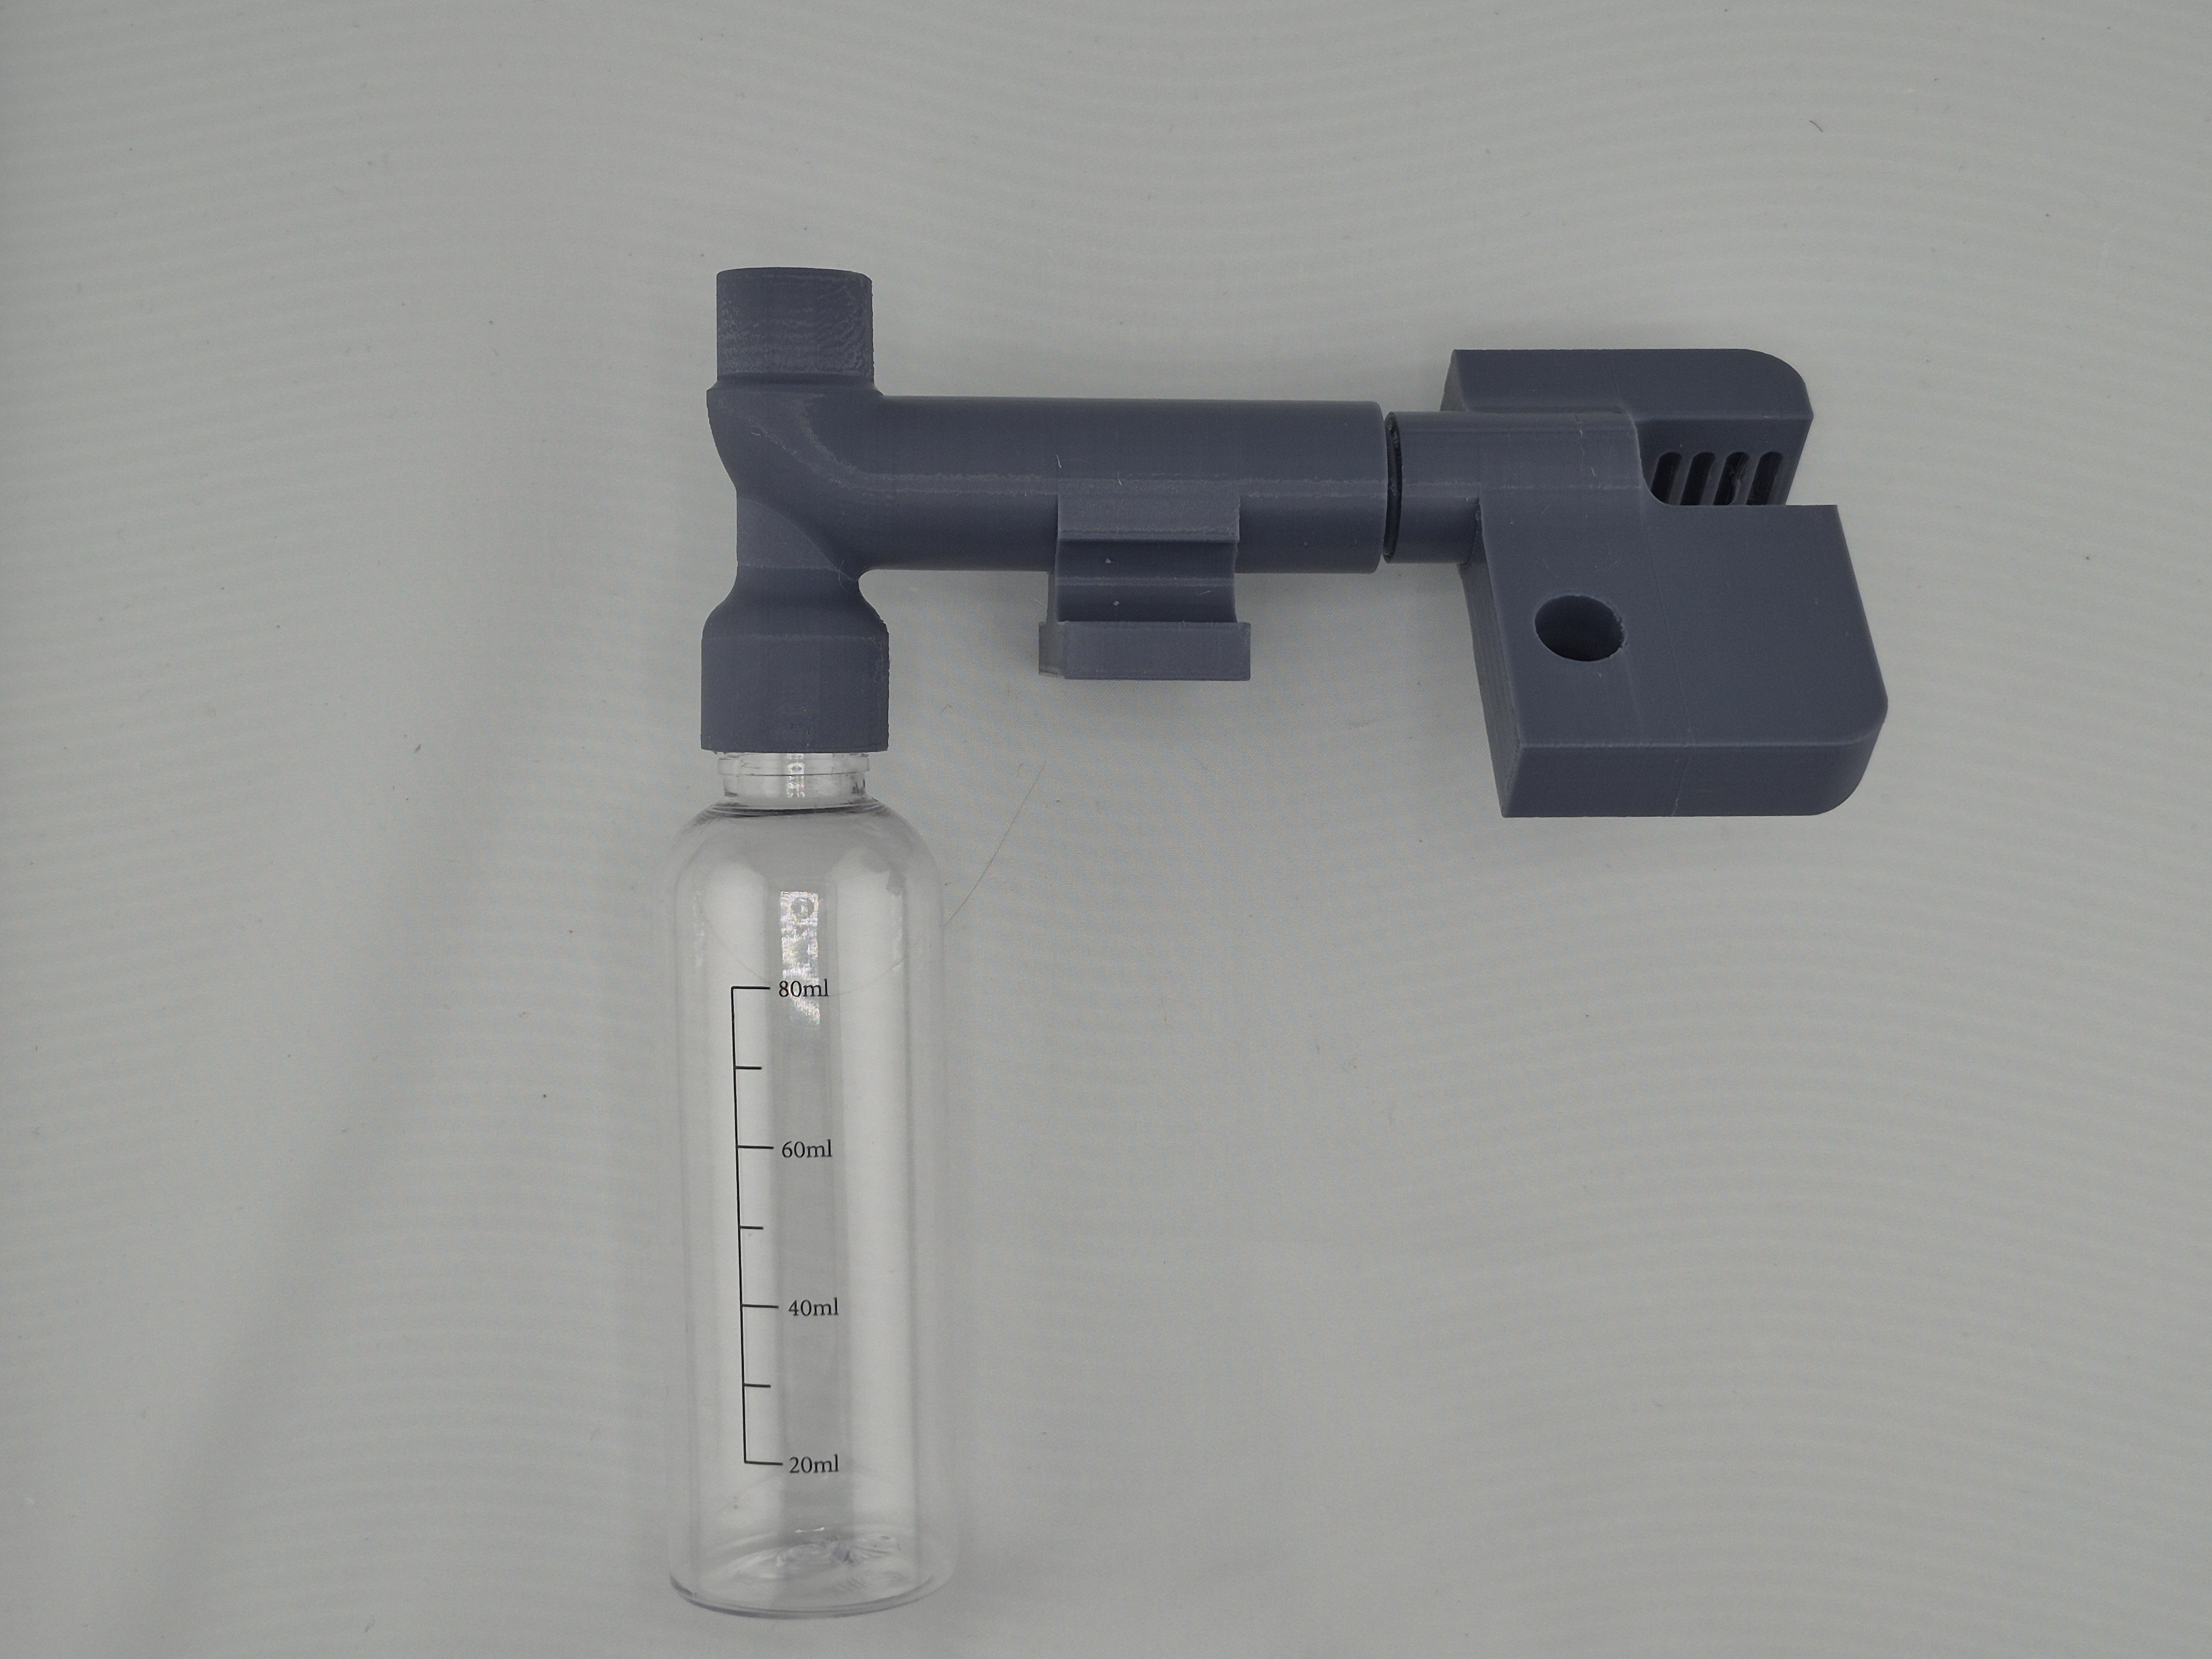
Pisadores-captadores con cámara de captación, conexiones de aspiración y drenaje.
La configuración actual estudia la captación localizada para trabajos con materiales que desprenden gases.
Identificación RFID
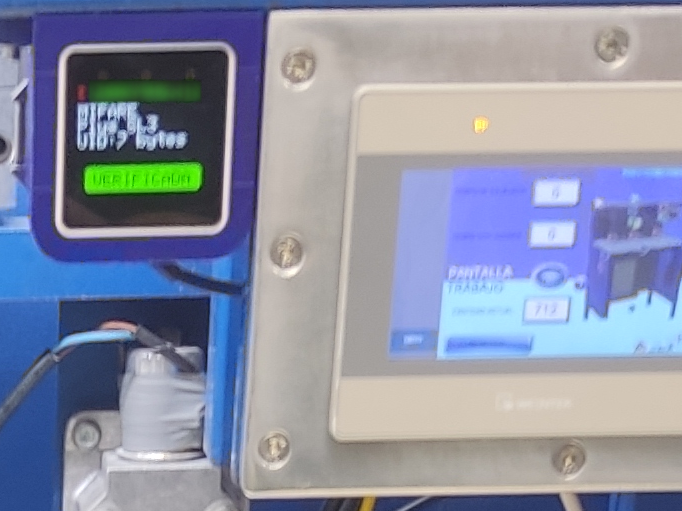
Una placa de lectura encastrada en la mesa comprueba el chip del material. Una pantalla independiente, junto a la HMI principal, muestra el resultado.
Si el chip no corresponde al trabajo seleccionado, el sistema bloquea el descenso y avisa a la persona que opera la máquina. Es una función de prevención de error de material ligada a la configuración del trabajo.
Mecánica
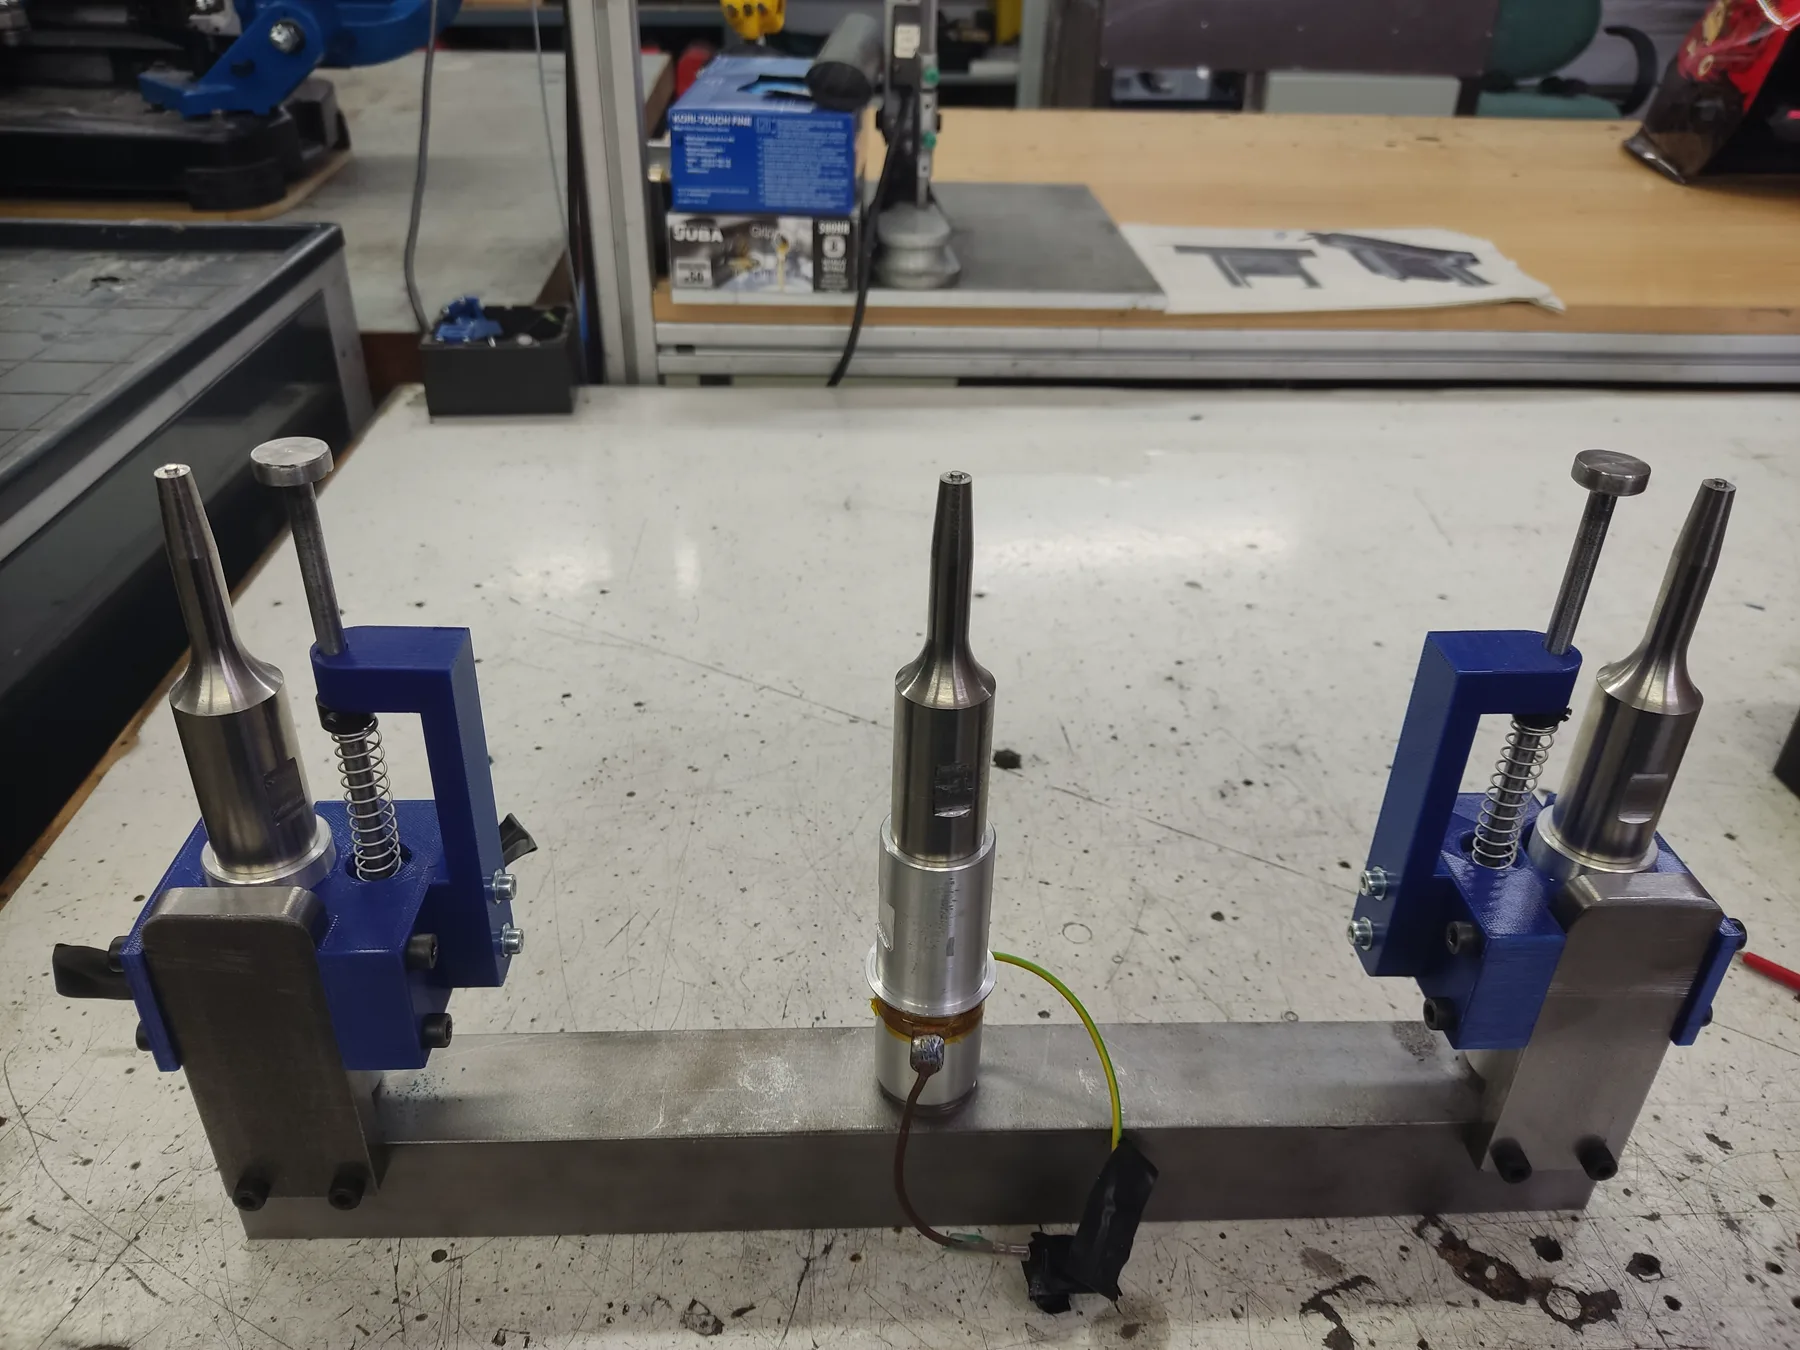
El pisador estándar inmoviliza las capas antes de soldar y ayuda a liberarlas durante la subida. La variante con captación incorpora cámara, aspiración y drenaje junto al sonotrodo.
 Ampliar ↗
 Ampliar ↗
 Ampliar ↗
 Ampliar ↗
La configuración con captación se muestra como evolución en validación, no como rendimiento certificado.
Resultado
Según la experiencia de uso recogida para este caso, el flujo pasó de requerir aproximadamente seis o siete personas a dos. Es una estimación del funcionamiento observado, no un estudio de productividad medido.
La experiencia de uso recogida señala que la carbonilla dejó de aparecer como causa de merma y que dejaron de producirse las roturas atribuidas al relieve de la soldadura anterior. Estas observaciones se refieren al proceso documentado.
ALZA+ reúne diseño mecánico, fabricación, electricidad, programación, ergonomía y mejora continua. Es un proyecto a medida: cualquier nueva aplicación requiere su propio estudio.
Artículos
Las decisiones detrás de esta solución, explicadas con más detalle.
El error habitual no es automatizar tarde. Es automatizar el gesto equivocado.
Leer el artículoTu siguiente paso
Podemos estudiar una solución adaptada a tu máquina o proceso.